


CNC ishlov berish uskunalari xato diagnostikasi va texnik xizmat ko'rsatish strategiyasi
Ushbu maqolada, asosan, vertikal burg'ulash markazlari, CNC torna tezgahları va CNC frezeleme mashinalari kabi CNC ishlov berish uskunalari xato diagnostikasi va ta'mirlash usullari taqdim etiladi. Ushbu nosozliklar kundalik ishlab chiqarishda, jumladan, mexanik va elektr jihatlarida tez-tez uchraydi. Ushbu maqola turli xil nosozliklarni tashxislash va texnik xizmat ko'rsatish usullarini maqsadli tushuntirishni sodda va qisqacha taqdim etadi, bu CNC texnik xizmat ko'rsatish bo'yicha hamkasblar tomonidan o'rganishga arziydi.
xulosa
CNC ishlov berish uskunalari asosan vertikal burg'ulash markazlarini, CNC tornalarini, CNC frezalarini va CNC zımbalama va kesish mashinalarini o'z ichiga oladi. Ushbu turdagi uskunaning ishlash printsipi tegishli raqamli mantiqiy operatsiyalar orqali raqamli boshqaruv moslamasi (CNC) tomonidan qayta ishlanadigan va qayta ishlanadigan ishlab chiqarish jarayoniga muvofiq tuzilgan qismlarga ishlov berish dasturi va foydalanish ko'rsatmalariga asoslanadi. Shundan so'ng, talablarga javob beradigan asbob-uskunalar va texnologik qismlarning turli xil harakatlanuvchi qismlarining muvofiqlashtirilgan harakatlarini nazorat qilish uchun birma-bir ishlov berishni boshqarish ko'rsatmalari chiqariladi. Ushbu turdagi uskunalar yuqori aniqlik, ishonchli tizim ishlashi va aniq chiqish ko'rsatmalari xususiyatlariga ega, ammo noto'g'ri ishlashdan keyin tashxis qo'yish va ta'mirlash qiyin. Ushbu maqola, asosan, bizning birlikimizning kundalik ish jarayonida bir nechta CNC ishlov berish uskunalarining nosozliklarini tashxislash va ta'mirlash usullarini umumlashtiradi va shunga o'xshash nosozliklarni bartaraf etish uchun uskunani ta'mirlash bo'yicha hamkasblarga g'oyalar beradi.
Vertikal burg'ulash markazining nosozliklarini aniqlash va ta'mirlash
Vertikal burg'ulash va teginish markazi asosan ish qismlarida burg'ulash, tishlash va oddiy tekis frezalashni amalga oshiradi. U odatda shpindel, X va Y yo'nalishlarida harakatlana oladigan ish stoli (ba'zi joylarda uni o'zaro faoliyat slayd stoli deb atashadi), asboblar jurnali va A o'qidan iborat. Asboblar jurnalining nosozliklari fenomeni juda keng tarqalgan. Quyida asboblar jurnalining nosozliklarini tashxislash va ta'mirlash usullari tasvirlangan.
(1) Nosozlik hodisasi. Vertikal burg'ulash markazi, TC500 modeli, ishlov berish jarayonida asbobni o'zgartirish bo'yicha ko'rsatmalarni bajara olmaydi. Avtomatik rejimda, dastur asboblarni o'zgartirishni amalga oshirganda, asboblar jurnali harakat qilmaydi, tizim signal bermaydi va asbobni o'zgartirish harakati qo'lda rejimda bajarilmaydi.
(2) Xato diagnostikasi va tahlili. Vertikal ishlov berish markazining ishlash printsipi tashxisiga ko'ra, tahlildan so'ng, ushbu noto'g'ri hodisaning asosiy sabablari quyidagilardan iborat deb hisoblanadi: ① asbob holatini aniqlash signalining yo'qolishi. ② Asbobni o'zgartirish signali noto'g'ri. ③ Z o'qi koordinatasi mos yozuvlar nuqtasi yo'q. ④ Tizim ish milining harakatini (Z-yo'nalishi) asbobni o'zgartirish nuqtasi holatida aniqlamadi. ⑤ Shpindelning pastki uchi va ish stoli orasidagi masofa noto'g'ri. ⑥ Magazin motori yoqilmagan.
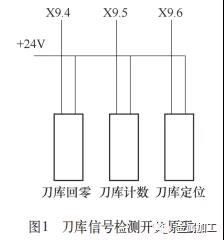
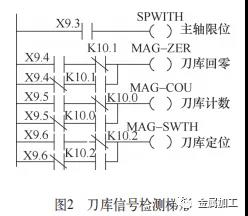
(3) Muammolarni bartaraf etish va tuzatish. ① tizim zinapoyasining diagrammasini ochish (1-rasm va 2-rasmga qarang) va asbob holatini aniqlash tugmachasini his qilish uchun metall plastinkadan foydalanishga kelsak, aniqlash tugmasi signali X9.6 dastur kontaktining harakati bilan mos kelishi aniqlandi. narvon diagrammasi. Shunday qilib, ① xato istisno qilindi; ② ga kelsak, asbobni o'zgartirish buyrug'ini qo'lda (MDI) rejimda yozgandan so'ng, asbobni o'zgartirish relesi normal ishlayotganligi va asbobni o'zgartirish chastotasi konvertorining chastota chiqishi mavjudligi aniqlandi. Shunday qilib, nosozlik ② bartaraf etildi; ③ uchun Z o'qi koordinata nuqtasini tiklash uchun, ya'ni Z o'qini Z=130 ning mexanik koordinata qiymatiga o'tkazish uchun qo'l g'ildiragidan foydalanganda 1815 parametridagi APC (Z) ga mos keladigan qiymatni o'zgartiring. “0” ga, so‘ng mashinani o‘chiring va qayta ishga tushiring. APC (Z) ga mos keladigan qiymatni "1" ga o'zgartiring va hatto mashina o'chirilgach va qayta ishga tushirilgandan keyin ham asboblar jurnali asboblarni o'zgartirish buyrug'ini bajarmaydi. Shuning uchun nosozliklarni bartaraf etish ③; Asbobni o'zgartirish nuqtasi holati signali normal yoki yo'qligini tekshirish uchun tizim narvon diagrammasini oching, shuning uchun muammolarni bartaraf qiling ④; Shpindelning pastki uchi va dastgoh o'rtasidagi masofani qo'l g'ildiragi yordamida rostlashda va milning pastki uchi yuzasi bilan ishchi dastgoh orasidagi chiziqli masofani chizg'ich yordamida 540mm ga yetkazish uchun o'lchaganda, " K tizimining 0" pozitsiyasi 15 parametri 1 ga o'zgartirildi. Dastgoh o'chirilgan va qayta ishga tushirilganda ham asboblar jurnali asboblarni o'zgartirish buyrug'ini bajarmaydi. Masofa 535 mm, 530 mm va 520 mm ga sozlanganda ham u ishlamaydi. Shuning uchun muammolarni bartaraf etish ⑤; Asboblar jurnali ⑥ uchun dvigatelni demontaj qilish va sinchkovlik bilan tekshirishga kelsak, qariganligi sababli dvigatelning barcha elektr uzatish liniyalari terminallarda uzilganligi aniqlandi. O'chirilgan elektr uzatish liniyalari qayta ulandi va asbob jurnali sinov ishida asbobni an'anaviy tarzda almashtirishga muvaffaq bo'ldi.
 Tekshiruvdan so'ng, nosozlik asboblar jurnalining asbobni almashtirish jarayonida elektr shnurining tiqilib qolganligi va aylanuvchi to'sar kallagi tomonidan tortib olinishi natijasida yuzaga kelgan. Shuning uchun, elektr simini ulagandan so'ng, bunday hodisaning takrorlanishiga yo'l qo'ymaslik uchun uni mahkam o'rnating.
CNC torna nosozliklarini diagnostika qilish va ta'mirlash
CNC stanoklari odatda X va Z yo'nalishidagi harakatlanuvchi dastgohlar, shpindellar va boshqa ish birliklaridan iborat bo'lib, ular asosan torna va zerikarli ish qismlarini bajarish kabi vazifalarni bajaradi. Ko'p turdagi nosozliklar mavjud, shu jumladan milning elektr boshqaruvi va elektr asboblar ushlagichlari. Quyida elektr tizimining odatdagi nosozliklarini tashxislash va ta'mirlash tushuntiriladi.
(1) Nosozlik hodisasi. Eğimli qo'llanma CNC torna, HTC2050i modeli, ishlov berish jarayonida to'satdan nosozlikni boshdan kechirdi va CNC tizimi signalizatsiya xabari: NO.2121 gidravlik vosita quvvatini boshqarish tugmasi uzilib qoldi; NO.2123 gidravlik vosita ishga tushmagan; NO.2130 chuck bosimi past. Tekshiruvdan so'ng, elektr boshqaruv kabinetidagi bir fazali DC 24V boshqaruv o'chirgichi ishlamay qoldi. Agar o'chirilgan o'chirgich majburan yopilsa, CNC qurilmasi o'chadi va doimiy to'g'ridan-to'g'ri quvvat blokidagi quvvat indikatori chirog'i miltillaydi.
(2) Xato diagnostikasi va tahlili. Tizim signalizatsiyasi ma'lumotlari va uskunaning ishlash printsipi tahliliga asoslanib, ushbu nosozlik hodisasining asosiy sabablari quyidagilardan iborat deb hisoblanadi: ① Shlangi stansiya dvigateli noto'g'ri ishlagan. ② Shlangi shlang bosimini aniqlash uchun bosim rölesi noto'g'ri ishladi. O'rni platasining DC 24V quvvat manbaida qisqa tutashuv xatosi bor.
(3) Muammolarni bartaraf etish va tuzatish. Shlangi stansiya motorini tekshirishga kelsak, gidravlik tizim sxemasi 3-rasmda ko'rsatilgan.
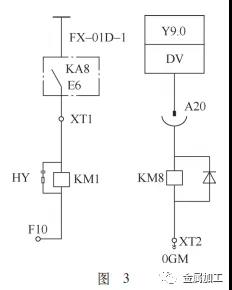
Shlangi stansiya motorini sinash uchun megohmmetrdan foydalanib, natijalar normal edi. Dvigatel to'g'ridan-to'g'ri boshqaruv quvvati kalitining pastki uchiga ulangan va yopilgandan keyin gidravlik vosita an'anaviy tarzda ishga tushishi mumkin edi. Shunday qilib, nosozlik ① bartaraf etildi; Shlangi shtutserning SP3 bosim rölesini tekshirishga kelsak, shtutserni boshqarish sxemasi 4-rasmda ko'rsatilgan. O'lchovdan so'ng bosim rölesi signali normaldir. Bosim o'rni elektr tarmog'i o'rni yuqoridan uzilgan. Mashinani yoqgandan so'ng, yuqoridagi signal ma'lumotlari hali ham mavjud. Shuning uchun ② nosozlik chiqarib tashlanadi; ③ ga kelsak, avval o'chirish to'xtatuvchisining har ikki uchidagi zanjirlarni tekshiring, uning nazorat kuchlanishini o'lchang va sinovdan so'ng yuqori kontaktlarning zanglashiga olib kelishi normal, pastki{2}}V quvvat manbai esa yerga qisqa tutashuvi. Pastki uchi va o'rni platasi o'rtasidagi aloqani tekshirgandan so'ng, multimetrdan foydalanib, o'rni platadagi har bir quvvat manbai holatini tekshiring +24 va barcha kontaktlarning zanglashiga olib, erga qisqa tutashuvi borligi aniqlandi. Barcha chegara va o'lchov signallari +24V quvvat manbai bo'lgani uchun va elektron to'xtatuvchida gidravlik kuzatuv kontaktlari mavjud bo'lgani uchun, birinchi navbatda, gidravlik kuzatuv kontaktlari normal yoki yo'qligini tekshiring.
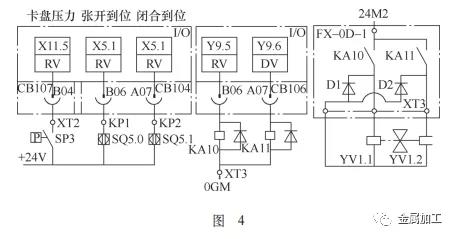
+24V quvvat manbaiga ulangan har bir terminalning ikkinchi uchini oʻrni platasidan chiqarib oling va multimetr yordamida birma-bir sinab koʻring. Aniqlanishicha, XT3 terminali yerga qisqa tutashuv bo‘lib, har bir +24V quvvat manbai yerga qisqa tutashuvga olib kelgan (chunki barcha+2 4V quvvat manbalari o‘rni platasida bir-biriga ulangan, har qanday qisqa tutashuv ulash liniyasidagi erga ulanishi barcha +24V quvvat manbalarida yerga qisqa tutashuvga olib keladi). Tekshiruvdan so'ng, XT3 terminali chip konveyer qurilmasining kengayishni aniqlash signal liniyasi ekanligi aniqlandi, himoya qopqog'ini ochib, signal simining kengaytirish g'ildiragi bilan o'ralganligi aniqlandi, u chipni olib tashlash mexanizmi bilan aylanadi va uni tortib oladi. signal simini ajrating. Uzilgan signal simi va 24V quvvat manbai to'shak orqali erga qisqa tutashuvga uchragan, natijada yuqorida aytib o'tilgan nosozlik yuzaga kelgan. Shikastlangan signal liniyasi tiklanganidan so'ng, nosozlik bartaraf etildi va dastgoh an'anaviy tarzda ishladi. Bunday hodisalar takrorlanmasligi uchun signal chizig'ini mahkam o'rnating.
CNC freze dastgohlarining nosozliklarini aniqlash va ta'mirlash
CNC frezalash mashinalari odatda X va Y yo'nalishlarida harakatlanadigan dastgohlar, shpindellar va boshqa ish birliklaridan iborat. Ular asosan ish qismlarida frezalash teshiklari, oluklar va oluklar kabi vazifalarni bajaradilar. Ko'p turdagi nosozliklar mavjud, jumladan, elektr nazorati va mexanik. Quyida biz ishlaydigan nol nuqtasiga qaytib bo'lmaydigan odatdagi elektr nosozliklarini tashxislash va ta'mirlashni tushuntiramiz.
(1) Nosozlik hodisasi. CNC frezalash mashinasi, CK7136 modeli Shandong Kandi (KND) CNC tizimi tomonidan boshqariladi. Nol qaytish jarayonini ishga tushirish va ishlatish jarayonida X, Y va Z yo'nalishlari nolga qaytolmaydi va tizim signallari:+X,+Y,+Z hammasi diapazondan oshib ketadi.
(2) Xato diagnostikasi va tahlili. Tizim signalizatsiyasi ma'lumotlari va uskunaning ishlash printsipi tahliliga asoslanib, ushbu nosozlik hodisasining asosiy sabablari quyidagilardan iborat deb hisoblanadi: ① Barcha yo'nalishlarda chegara kalitining ishlamay qolishi. ② Barcha yo'nalishlarda chegara pallasida nosozlik paydo bo'ladi. ③ Tizim parametrlari o'zgartirildi.
(3) Muammolarni bartaraf etish va tuzatish. Turli yo'nalishlarda chegara kalitlarini yoqish / o'chirishni aniqlashga kelsak, X va Y yo'nalishidagi chegara kalitlari normal ekanligi va Z yo'nalishi chegarasi kalitining sekinlashuvini aniqlash moslamasi uchun signal yo'qligi aniqlandi. Tekshiruvdan so'ng, Z yo'nalishi chegarasi kalitining sekinlashuv mexanizmi samarali tarzda yopilmasligi yoki bo'shatilmasligi aniqlandi. Z yo'nalishi chegarasi kalitini almashtirgandan so'ng, diagnostika interfeysiga kirish uchun CNC qurilmasidagi "Diagnoz" tugmasini bosing, barcha yo'nalishlarda qo'lda harakat qiling va X000, X001 va parametrlarini tekshiring. X002 mos ravishda X, Y va Z yo'nalishlariga mos keladi. Har bir mos keladigan raqamning birinchi to'rtta ikkilik raqamida chapdan o'ngga o'zgarish bor-yo'qligini tekshiring. Aniqlanishicha, faqat Z yo'nalishi samarali javob bera oladi va X va Y yo'nalishidagi chegara kalitlari normal, lekin hali ham nolga qaytmaydi. Shuning uchun, muammolarni bartaraf etish ①; X va Y limitli o'tkazgichlardan CNC tizimiga o'tish davrini tekshirishga kelsak, kontaktlarning zanglashiga olib, uzoq vaqt foydalanish va yog'li chiqib ketish suyuqligiga botirish natijasida X va Y konturlarining izolyatsion po'stlog'i yirtilib ketishiga olib kelganligi aniqlandi. Bundan tashqari, X va Y sxemalari bir-biriga o'rnatildi va ishchi dastgoh bilan harakatlandi, buning natijasida kontaktlarning zanglashiga olib, qurilma tanasi o'rtasida qisqa tutashuv paydo bo'ldi. X va Y sxemalarini qayta ishlagandan so'ng, CNC tizimi ularga tashxis qo'ydi va X, Y va Z davrlarining hammasi normal ekanligini aniqladi, lekin u hali ham nolga qaytmaydi, shuning uchun muammolarni bartaraf qiling ②; 3-bandda CNC qurilmasidagi (CNC) "Parametr" tugmachasiga kelsak, parametr interfeysini kiriting va "0015" parametrini qidiring. Quyidagi taklif: POD GB4S FXC0 FXCS... ZRSZ ZRSY ZRSX Uning parametri "01000111" ekanligini tekshiring. Ushbu parametr X, Y va Z yo'nalishlarida nol nuqtasini o'rnatish qiymati bo'lib, u "01000001" ekanligi aniqlandi, bu aniq noto'g'ri va uni sozlash kerak.
Sozlash usuli quyidagicha: parametrlarni sozlash yuzasiga kirish uchun CNC qurilmasidagi "Sozlamalar" tugmasini bosing, kursorni "Parametrlarni almashtirish" holatiga o'tkazing, yoqish uchun CNC qurilmasi klaviaturasidagi "O'ng" o'qni bosing. "Parametrlarni o'zgartirish" tugmachasini bosing, so'ngra parametrlarni sozlash interfeysiga kirish uchun "Parametrlar" tugmasini bosing, kursorni 0015 parametriga olib boring, kirish usulini "Kirish" holatiga o'zgartiring va quyidagi raqam sozlamalari maydoniga "01000111" ni kiriting. CNC qurilmasi panelidagi "Enter" tugmasini bosing, keyin parametr kalitini o'chiring, signal ma'lumotlarini qayta o'rnating, uskunaning quvvatini o'chiring, nol qaytishning turli yo'nalishlarini bajarish uchun dastgohni qayta ishga tushiring, dastgoh an'anaviy tarzda ishlaydi va xato hal qilinadi.
Ushbu nosozlik turi chegara kalitining apparatida ham, tizim nol parametrlarining yo'qolishida ham yuzaga keladigan odatiy xatodir. Ushbu nosozlikning paydo bo'lishi chegara sxemasining izolyatsiyalash qobig'ining qarishi bilan bog'liq bo'lib, bu nolga qaytish jarayonida qisqa tutashuvga olib keladi, natijada tizim nol parametrlarini yo'qotadi va yuqoridagi nosozlik paydo bo'ladi. Bunday nosozliklar sodir bo'lgandan so'ng, birinchi navbatda apparat xatolarini bartaraf etish kerak, keyin esa tizim parametrlari bilan bog'liq dasturiy ta'minot xatolarini yo'q qilish kerak.
epilog
Xulosa qilib aytganda, CNC ishlov berish uskunalari raqamlashtirish, razvedka va ixtisoslashuvni birlashtirgan qurilmadir. Uning nosozliklarini aniqlash va texnik xizmat ko'rsatish ishlari nisbatan murakkab. Shu sababli, nosozliklarga texnik xizmat ko'rsatuvchi xodimlardan tegishli nazariy bilimlarni o'zlashtirishni talab qilish bilan birga, ular boy amaliy tajribaga ega bo'lishlari kerak. Bu har bir CNC ishlov berish uskunasining tuzilishi va ishlash funktsiyalarini aniq tushunishni va nosozliklar bilan bog'liq muammolarni hal qilishda CNC ishlov berish uskunasining ishlash tamoyillariga muvofiq xatolarni tahlil qilish va baholashda yaxshi bo'lishni talab qiladi. Shundagina maqsadli muammolarni bartaraf etish, xato muammosini samarali hal qilish va bir misoldan boshqasiga xulosa chiqarish samarasiga erishish mumkin.


