


Shtamplash jarayonida tez-tez uchraydigan nuqsonlar va ularning sabablari
Shtamplash qolipi - shtamplashni qayta ishlashda materiallarni qismlarga (yoki yarim tayyor mahsulotlarga) qayta ishlaydigan maxsus texnologik uskuna.
Jarayonning tabiatiga ko'ra tasniflang: teshuvchi qolip, bukuvchi qolip, chuqur tortuvchi matritsa, shakllantiruvchi qolip va boshqalar.
Jarayonning kombinatsiyasi darajasiga qarab tasniflash: yagona texnologik qolip, kompozit qolip va progressiv qolip.
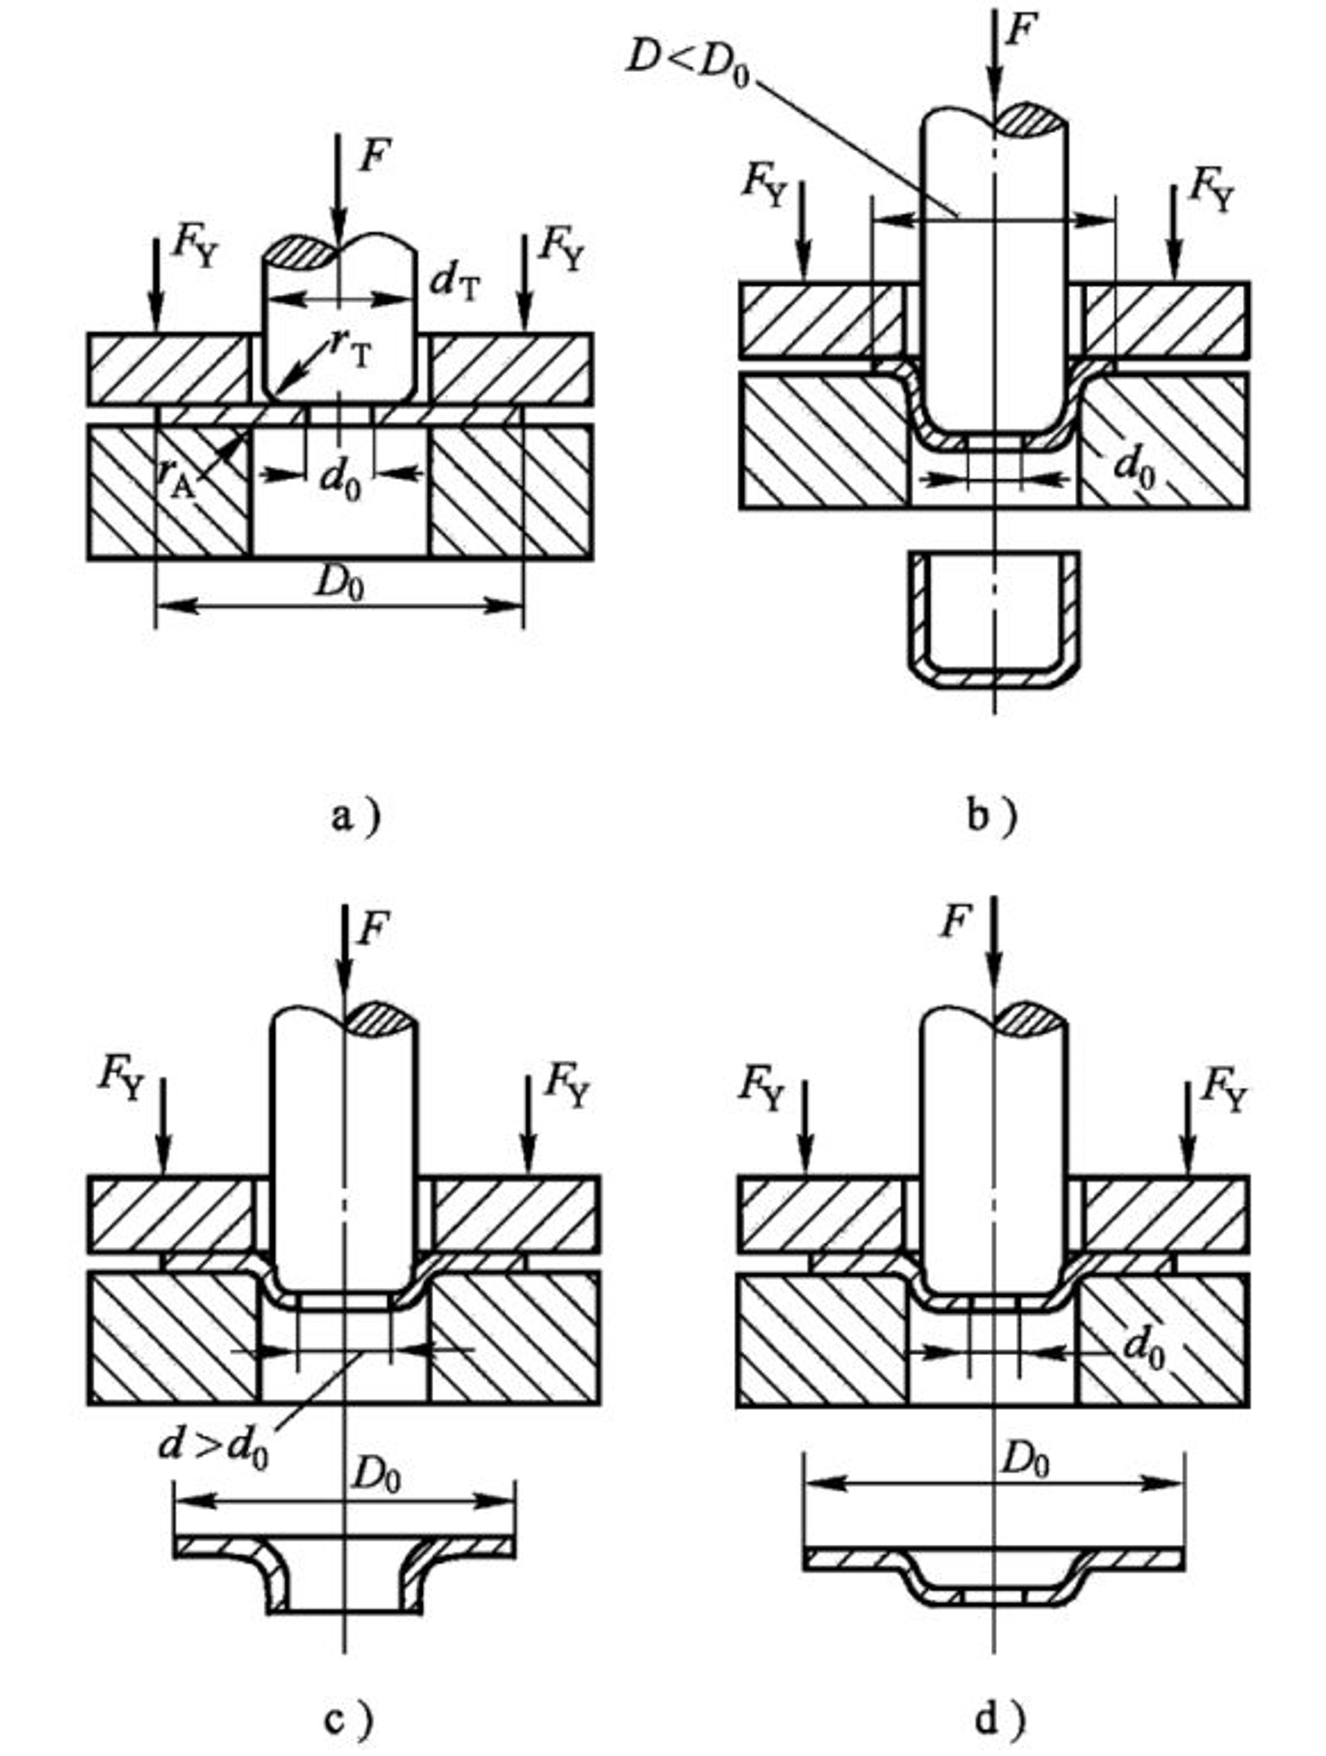
a) Shakllovchi matritsa b) Chizma matritsasi c) Flanjli matritsa d) Bo‘rtiq matritsa
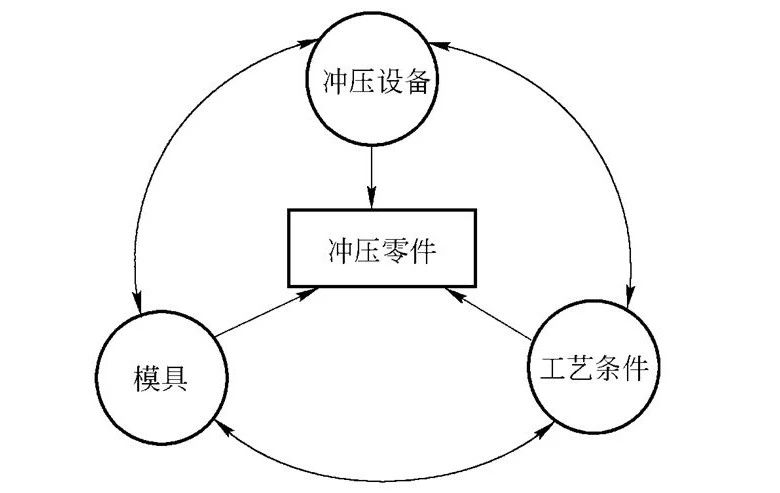
Shtamplash ishlab chiqarishning uchta elementi: oqilona shtamplash jarayoni, ilg'or qoliplar va samarali shtamplash uskunalari.
1. Bo‘shatish, mushtlash va kesish
Kamchiliklar: haddan tashqari burmalar, deformatsiyalar, sirt chizishlari, o'lchamlarning mos kelmasligi, etishmayotgan teshiklar va hk.
1) Haddan tashqari burmalar: konveks va konkav qoliplari orasidagi bo'shliq juda katta yoki juda kichik; Pichoqning aşınması; Yo'l-yo'riqning past aniqligi; Qavariq va konkav qoliplarning pozitsiyalari konsentrik emas.
2) Deformatsiya: teshik oralig'i juda kichik; Bosim plitasi va konkav model yuzasi o'rtasida yomon moslashish; Haddan tashqari tozalash va boshqalar.
3) Yuzaki tirnalgan joylar: ish paytida sudrab tortish va tortish kabi hodisalar mavjud; Metall qatlamni kesish jarayonida tirnalgan va boshqa shikastlanishlar.
4) Hajmining mos kelmasligi: noto'g'ri ovqatlanish; Buzilgan yoki bo'shashgan joylashishni aniqlash moslamasi, pozitsiyani o'zgartirish va h.k.
5) Kamroq teshik: zımba buzilgan; Zımba uzunligi etarli emas va hokazo.
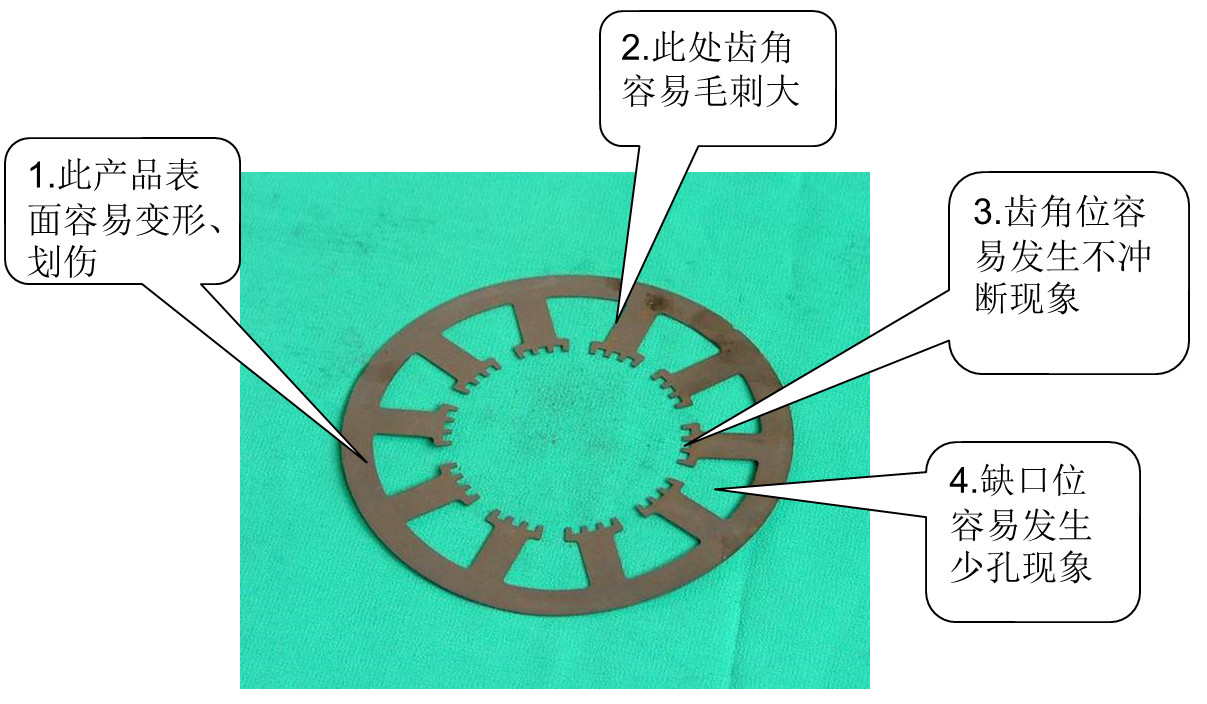
Kesish, zarb qilish va kesish kabi mahsulotlarda nuqsonlar paydo bo'lishiga moyil
2. 拉延
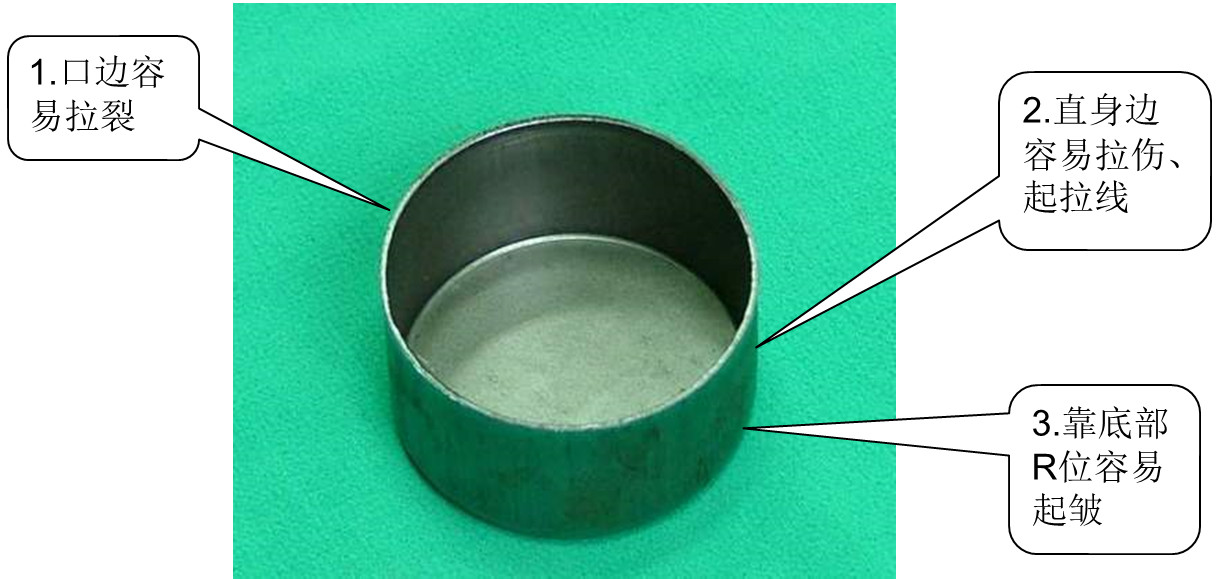
Chizilgan mahsulotlar nuqsonli joylarga moyil
3. Flanjlash
Kamchiliklari: notekis burilish, mos kelmaydigan burilish balandligi, qo'pol ag'darish, yorilish va boshqalar.
1) notekis burish: konveks va konkav qoliplar orasidagi bo'shliq juda katta.
2) Mos kelmaslik balandligi: konveks va konkav qoliplar orasidagi notekis bo'shliq; Noto'g'ri joylashishni aniqlash; Tushgan qismlarning o'lchami aniq emas.
3) ag'darish va qo'pol qilish: pichoq chetida chandiqlar bor; Qismlarning yuzasida iflosliklar; Kesuvchi qirraning qattiqligi juda past.
4) Flanj va yorilish: chekkalarni kesishda katta burmalar; Konveks va konkav qoliplari orasidagi bo'shliq juda kichik; O'ralgan qirraning shakli keskin o'zgarishga ega.
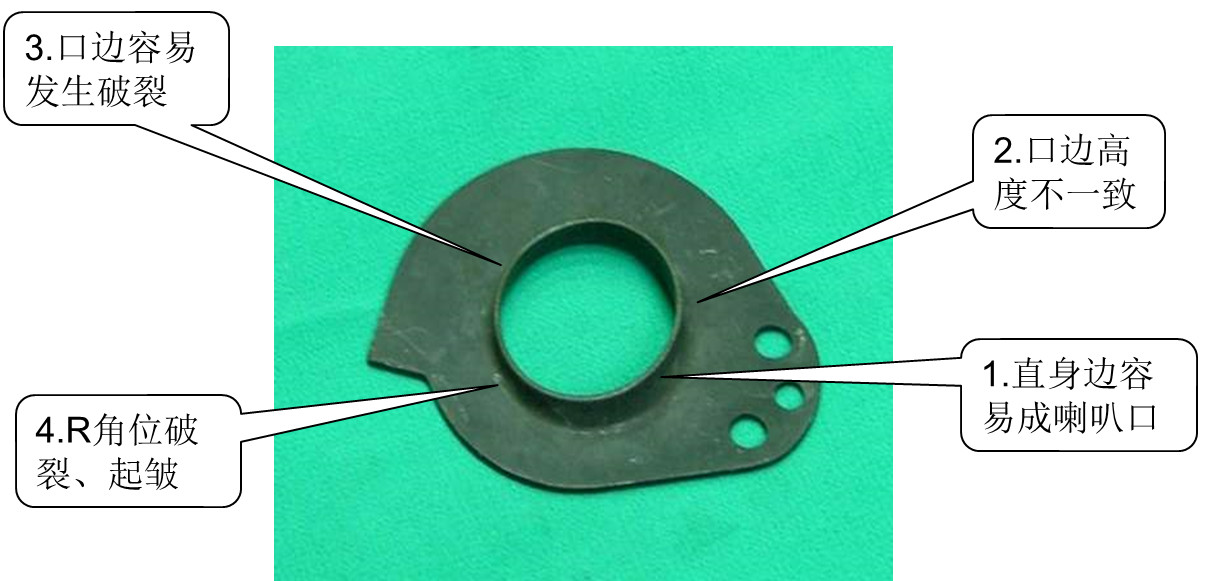
Flapped mahsulotlar nuqsonli joylarga moyil
4. Bukilish
Kamchiliklar: malakasiz egilish burchagi, yorilib ketgan egilish qirrasi, egilish R burchagidagi qadamlar va boshqalar.
1) Malakasiz egilish burchagi: konveks va konkav qoliplari orasidagi bo'shliq juda katta va konveks va konkav qoliplari orasidagi mos burchak mos kelmaydi. Plastinka materialining qalinligi notekis.
2) Singan bükme qirrasi: konveks va konkav qoliplari orasidagi bo'shliq juda kichik; Bükme burchagi juda kichik; Haddan tashqari zımbalama kuchi va tez tezligi; Taxta materiali biroz qattiqroq.
3) Qadamlar bilan bükme R burchagi: konveks va konkav qoliplarining egilish burchagi juda katta; Haddan tashqari tashqi R burchagi; Bükme kuchi juda kichik.
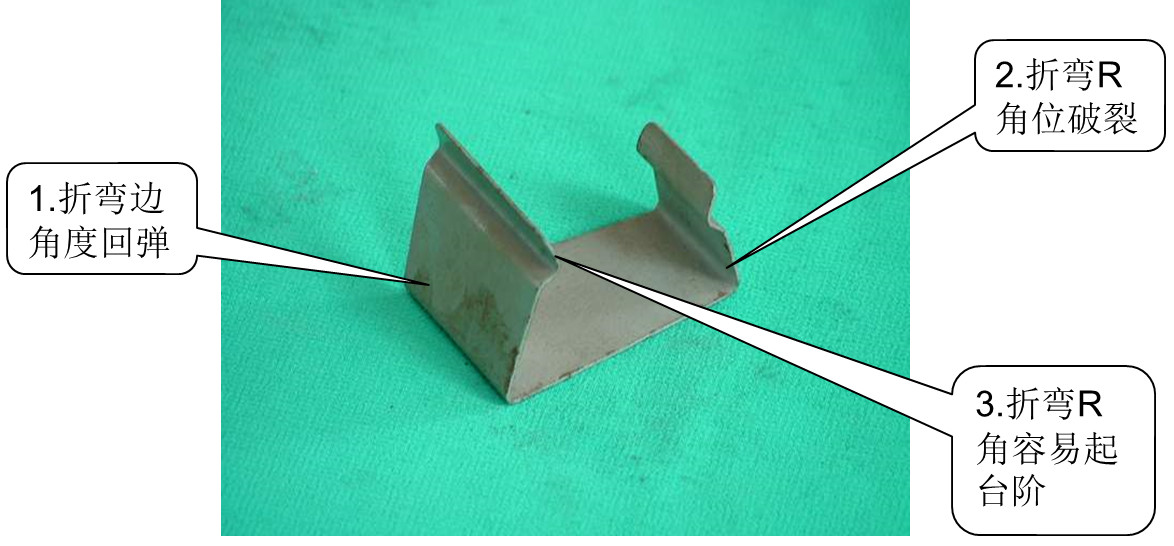
Egilgan mahsulotlarda nuqsonlar paydo bo'lishiga moyil bo'lgan joy
5. Skrap sakrash teshigi
1) Zımbaning uzunligi etarli emas. Zımbani kesuvchi chetiga ko'ra konkav qolipga soling va zımbani almashtirish uchun 1 mm qo'shing;
2) konkav qoliplari orasidagi bo'shliq juda katta. Bo'shliqni kamaytirish uchun qolipni kesib oling yoki bo'shliqni kamaytirish uchun qoplama mashinasidan foydalaning;
3) Agar zımba yoki shablon magnitsizlashtirilmagan bo'lsa, zımba yoki shablonni magnitsizlantirish uchun demagnetizatordan foydalaning.
6. Chiqindilarni blokirovka qilish
1) Kichik yoki noto'g'ri moslashtirilgan tushirish teshiklari silliq tushirishni ta'minlash uchun tushirish teshiklarini oshiradi;
2) Materiallar teshigida chandiqlar mavjud, pahni olib tashlash uchun material teshigining hajmini oshiring;
3) Kesish qirrasi toraymaydi va chiziqni kesuvchi konus yoki qarama-qarshi tomonni kengaytirish teshigi tekis devor holatining uzunligini kamaytiradi;
4) Pichoqning tekis devor holati juda uzun va qarama-qarshi tomondan burg'ulash pichoqning tekis devor holatini qisqartiradi;
5) Pichoqning qirrasi qulab tushdi, bu o'tkir qirraga olib keldi, natijada material to'sib qo'yildi va pichoq chetini qayta silliqlash.
7. Yomon ko'rinish
1) Pichoq qirrasi yiqilib, pichoq juda kattalashib, pichoq chetini qayta silliqlashiga olib keldi;
2) Zımba va matritsa orasidagi bo'shliq juda katta va sim blokga kesilgan va bo'shliq qayta moslashtirilgan;
3) konkav qolip pichog'ining silliqligi yomon va sayqallangan pichoq qirrasi tekis devor holatidadir;
4) Zımba va qolip orasidagi bo'shliq juda kichik, qolipni saqlang va bo'shliqni sozlang;
5) Yuqori material kuchi juda katta, kamonni almashtirish va yuqori material kuchini kamaytirish uchun pichoqni teskari tomonga torting.
8. Noto'g'ri kesish
1) Positioning ofset rostlash joylashishni aniqlash;
2) Bir tomonlama qoliplash, materialni tortish va bosish kuchini oshirish va joylashishni sozlash mavjud;
3) Konstruktiv xatolik, natijada asbobning notekis ulanishi va kesuvchi qirrali qo'shimchalar;
4) Oziqlantiruvchini sozlash uchun oziqlantirishga ruxsat berilmaydi;
5) Oziqlantirish bosqichini hisoblashda xatolik mavjud. Qadamni qayta hisoblang va asbob o'rnini o'zgartiring.
9. Zımba sindirishga moyil
1) Yopish balandligi juda past va zımbaning kesish qirrasi juda uzun. Yopish balandligini sozlang;
2) Noto'g'ri material joylashuvi zımba zımbasının bir tomonini kesishiga va notekis kuch tufayli joylashishni aniqlash yoki oziqlantirish moslamasining sinishiga olib keldi;
3) Pastki qolipdagi chiqindi materiallar chiqib ketish tomonini to'sib qo'yadi, bu esa zımbaning sinishi va silliq oziqlantirishni ta'minlash uchun katta oziqlantirish teshigini qayta burg'ilashiga olib keladi;
4) Zımbaning yuqoriga va pastga silliq siljishi (plastinkaga urish) ofset qilish uchun zımbaning mahkamlangan qismini (qisqichni) hidoyat qismi bilan ta'mirlang yoki qayta kesing;
5) Kengashning yomon yo'l-yo'riqlari zımbaning bir tomonlama kuchga duchor bo'lishiga va taxtalar orasidagi bo'shliqni tuzatishga olib keldi;
6) Zımba pichog'i juda qisqa, bu zımbalama plastinkasiga xalaqit beradi va zımbani almashtiradi, pichoq qismi uzunligini oshiradi;
7) Zımba to'g'ri o'rnatilmagan, agar u yuqoriga va pastga harakatlansa, yuqoriga va pastga harakatlanishiga yo'l qo'ymaslik uchun uni qayta mahkamlash kerak;
8) Zımba pichog'i o'tkir emas va uni qayta maydalash kerak;
9) Zımbaning yuzasi tirnalgan va materialni olib tashlash paytida notekis kuchga duchor bo'ladi. Zımbani yana almashtiring;
10) Zımba juda nozik, juda uzun va kuchi etarli emas. Zarba turini yana o'zgartiring;
11) Zımbaning qattiqligi juda yuqori va zarb materiali noto'g'ri. Zımba materialini almashtiring va issiqlik bilan ishlov berishning qattiqligini sozlang.
10. Temir qo'shimchalari
1) armaturaning noto'g'ri joylashishi sababli mustahkamlash yoki egilish holatini qayta hisoblash;
2) Agar bükme bo'shlig'i juda kichik bo'lsa, bo'shliqni qayta sozlash uchun temir parchalarini siqib chiqaring yoki hosil bo'lgan blokni maydalang yoki hosil bo'lgan mushtni maydalang;
3) Bükme konveks qolipi R burchagini tuzatish uchun juda o'tkir;
4) Agar chiqib ketish tomoni uchun material juda kam bo'lsa, chiqib ketish tomonini qayta ulang;
5) Bosim paneli juda tor va uni yana maydalash kerak.
11. Yomon nihol
1) Kurtakning pastki teshigining o'rtasi to'g'ri markaz holatini aniqlash uchun kurtak teshigining o'rtasiga to'g'ri kelmaydi yoki kurtak teshigi o'rnini siljitadi yoki kurtak chetining yuqori qirrasini past yoki pastki teshilish holatiga o'tkazing. hatto yorilish yoki joylashishni sozlash;
2) konkav qoliplari orasidagi notekis bo'shliq, natijada nihollar, baland qirralar va chekka tuzatish nihollari orasidagi past yoki hatto singan bo'shliqlar;
3) O'sib chiqadigan pastki teshik talablarga javob bermaydi, natijada unib chiqish balandligi va pastki teshik diafragmasini qayta hisoblash, oldindan teshilgan teshiklarning diametri og'ishini oshirish yoki kamaytirish va hatto yorilishga olib keladi.
12. Yomon shakllanish
1) Shakllantiruvchi qolipning konveks qolipi juda o'tkir bo'lib, materialning yorilishiga olib keladi. Shakllantiruvchi konveks matritsa R burchagi bilan kesilgan bo'lishi kerak va chiqib ketish tomoni R burchagi bilan mos ravishda kesilgan bo'lishi kerak;
2) Shakllantiruvchi zımbaning uzunligi etarli emas, natijada zarbning to'g'ri uzunligini hisoblash va zarbning haqiqiy uzunligini shakllantirish talablariga javob berish uchun moslash mumkin emas;
3) Shakllantiruvchi zımba juda uzun bo'lib, shakllanish nuqtasida materialning deformatsiyasiga olib keladi. Zımbaning to'g'ri uzunligini aniqlash va zarbning haqiqiy uzunligini sindirilgunga qadar talablarga javob berish uchun sozlash muhimdir;
4) Shakllanish joyida materialning etarli emasligi valentlik yorilishiga olib keladi. Ochilgan materialni hisoblang yoki R burchagini tuzating yoki shakllantirish balandligini kamaytiring;
5) Noto'g'ri joylashtirish, qoliplash nuqsonlarini keltirib chiqaradi. Joylashtirish yoki oziqlantirish moslamasini sozlang;
6) Shakllantirish bo'shlig'i juda kichik, yirtiq yoki deformatsiyaga olib keladi va bo'shliqni moslashtiradi.
13. Bükme o'lchamlari
1) Qolib joyida sozlanmaganligi sababli yuzaga keladigan burchak xatosi o'lchamdagi og'ish, yomon yopilish balandligi yoki yomon burchak farqiga olib keladi;
2) Egiluvchanlikning etarli emasligi yomon burchakka sabab bo'ladi, natijada o'lchamdagi og'ish va bahorni almashtirish;
3) Materiallar talablarga javob bermaydi, natijada burchak va o'lchamning yomon o'zgarishi yoki bo'shliqning og'ishini qayta sozlash;
4) Materiallar qalinligining og'ishi burchak nuqsonlarini keltirib chiqaradi, natijada o'lchamdagi og'ish paydo bo'ladi. Materialning qalinligi aniqlanadi va material almashtiriladi yoki bo'shliq farqi qayta sozlanadi;
5) Noto'g'ri joylashish hajmining og'ishiga olib keladi. Joylashuvni sozlash o'lchamni OK qiladi;
6) Dizayn yoki ishlov berish xatolar egilgan ommaviy yig'ish bloklari orasidagi intervalgacha payvandlash va silliqlash, bloklar orasidagi bo'shliqlarni yo'q qilish va kichik bükme o'lchamlariga olib keladi;
7) shakllantiruvchi jamoatchilik R-burchakka ega emas va normal sharoitda, shakllantirish jamoat ta'mirlash R-burchagining egilish balandligi juda kichik;
8) Ikkala tomonning bükme o'lchamlari siqishni mustahkamlash uchun juda katta;
9) Bir tomonlama egilish va tortish o'lchamdagi beqarorlikni keltirib chiqaradi, bahor kuchini oshiradi, joylashishni sozlash;
10) noto'g'ri burchaklar va o'lchovli og'ishlarni keltirib chiqaradigan asossiz bo'shliqlar, bo'shliqlarni tuzatish;
11) Katlanadigan pichoqning balandligi etarli emas va bükme zımbası katlama pichog'iga sig'ish uchun juda qisqa. Bu katlama pichog'ining balandligini oshiradi, bükme zımbasının iloji boricha katlama pichog'i holatiga mos kelishiga olib keladi, natijada ko'proq salbiy burchaklar paydo bo'ladi;
12) Bükme paytida tezlik juda tez bo'lib, egilishning ildizida deformatsiyaga olib keladi. Tezlik nisbatini sozlang va maqbul tezlikni tanlang;
13) Tuzilishi asossiz va katlama pichog'i sobit shablonga kiritilmagan. Yivni qayta frezalashda va katlama pichoqni shtamplash uchun shablonga kiritishda bo'shliq kattalashadi;
14) hosil bo'lgan erkak issiqlik bilan ishlov berishning qattiqligi etarli emas, natijada bosim chizig'ining sinishi yoki qayta hosil qilingan erkak bosim chizig'ining tekislanishi.
14. Bo'shatish yo'q
1) joylashtirish yoki oziqlantirish moslamalarini noto'g'ri joylashtirish yoki oziqlantirishni sozlash;
2) etarli darajada qochish, silliqlash va qochish;
3) Ichki qo'llanma ustuni shikastlangan, bu esa taxta ishlab chiqarishning yomon ishlashiga olib keladi. Ichki hidoyat ustunini almashtiring;
4) Agar zımba tortilsa yoki sirt silliq bo'lmasa, uni almashtiring;
5) Yuqori material pinining o'rnini asosli ravishda o'zgartiring;
6) Yuqori material kuchi etarli emas yoki yalang'ochlash kuchi etarli emas, yuqori materialning kamonini yoki yalang'och buloqni almashtiring;
7) Zımba va qisqich plitasi o'rtasidagi muvofiqlashtirish silliq emas va zımba va qisqich plitasini ta'mirlash zımba va qisqich plitasi o'rtasidagi muvofiqlashtirishni silliq qiladi;
8) Agar shakllangan slayder bir tekis joylashmasa, slayderni va yo'naltiruvchi yivni bir tekis joylashishi uchun sozlang;
9) Plitalarni tayyorlashda noto'g'ri issiqlik bilan ishlov berish, deformatsiyani to'g'rilash uchun ma'lum vaqt davomida shtamplashdan keyin deformatsiya, qayta silliqlash va plastinka tayyorlash;
10) Agar zımba juda uzun bo'lsa yoki yuqori material pinining uzunligi etarli bo'lmasa, yuqori material pinining uzunligini oshiring yoki uni mos uzunlikdagi zımba bilan almashtiring;
11) Zımba buzilganda uni almashtiring;
12) Shablon magnitlanmaydi va ish qismi shablonni magnitsizlantirish uchun ko'tariladi.
15. Materialni silliq bo'lmagan holda etkazib berish
1) Qolib to'g'ri moslashtirilmagan, natijada material kamari oziqlantiruvchi va qolipni qayta tekislash yoki oziqlantiruvchi moslama bilan bir xil to'g'ri chiziqda bo'lmaydi;
2) tekislash mashinasi yoki kamarni notekis sozlash uchun materialni almashtirish;
3) Yukni tushirmaslik notekis oziqlantirishga olib keladi, tushirish bo'lmagan echimlarga qarang;
4) Joylashuvni juda qattiq sozlang;
5) Agar u juda qattiq bo'lsa yoki tekis devor holati juda uzun bo'lsa, hidoyat pinini sozlang;
6) Agar zımba to'g'ri o'rnatilmagan bo'lsa yoki juda uzun bo'lsa va material kamariga xalaqit bersa, uni mos uzunlikdagi zımba bilan almashtiring va qayta mahkamlang;
7) Yuqori material pinasi juda qisqa bo'lib, material kamari va shakllangan blok o'rtasida shovqin tug'diradi. Interferentsiyani oldini olish uchun yuqori material pinining uzunligini sozlang;
8) Suzuvchi blok holatini noto'g'ri tartibga solish va suzuvchi blok holatini sozlash.
16. Perchinning yomonligi
1) qolipning noto'g'ri yopilishi balandligi, perchinlashning etarli emasligi va yopilish balandligini sozlash;
2) Ish qismi joyida emas va joylashishni aniqlash uchun joylashishni aniqlash og'ishi o'rnatiladi;
3) Perchinlashdan oldin, agar ish qismi nuqsonli bo'lsa, nihol teshigini tasdiqlang. Perchin teshigi qiyshaygan yoki yo'qligini tasdiqlash uchun nihol teshigi nuqsoni yechimiga qarang. Paska bo'lmasa, pahni oshiring;
4) Perchin zımbasining uzunligi etarli bo'lmasa, uni mos uzunlikdagi zımba bilan almashtiring;
5) Perchin zımbasining talablarga javob bermasligini tasdiqlang va talablarga javob beradigan perchinli zımbadan foydalaning.
17. Yo'qolgan yoki o'rnatilgan
1) Tasodifiy yig'ish paytida ehtiyotkorlik bilan va noto'g'ri teshish;
2) Yo'nalish belgilari bo'lmagan zımbalar yo'nalishli zarbalar bilan belgilanadi.
18. Vintni noto'g'ri o'rnatish
1) shablonning qalinligini bilmaslik, shablonning qalinligi juda uzun yoki juda qisqa ekanligini bilish;
2) Tegishli vintlarni tanlash uchun etarlicha ehtiyotkor va tajribasiz emas.
19. Qoliplarni demontaj qilish va yig'ish
1) Agar pin teshigi tozalanmasa, pin teshigi va pinni artib tashlash kerak. Mog'orni demontaj qilishda birinchi navbatda joylashishni aniqlash pinini olib tashlash kerak. Agar mog'orga shikast etkazish oson bo'lsa, vintlardek avval uni yo'naltirish uchun ishlatilishi kerak, so'ngra joylashishni aniqlash pin teshigini burg'ulash kerak;
2) Qolib dasturini o'rnatish va demontaj qilish noto'g'ri bo'lsa va pin tushib qolsa, pin teshigiga zarar yetkazmang.
20. Joylashtirish pin
1) Teshik devori qo'pol yoki tirnalgan bo'lsa, qolipning juda qattiq yig'ilishiga olib keladigan bo'lsa, pin teshigi qo'pollangan yoki yo'qligini diqqat bilan tekshiring, aks holda burg'ulash mumkin bo'lmagan pin teshigini qayta ishlov berish kerak;
2) Agar pin teshigi ofset bo'lsa yoki quyida hech qanday chiqish teshigi bo'lmasa, joylashishni aniqlash pinining qochish teshigini qo'shing.
21. Bahor juda uzoq
1) Prujina teshigining chuqurligini o'lchashga e'tibor bermaslik, bahorning siqilish miqdorini hisoblash va uni qayta tanlashni pastga bosish mumkin emas;
2) Etarlicha ehtiyotkor emas, tajriba etishmasligi, mos bahor pastki o'lik markaz.


