Aqlli ishlab chiqarish liniyalari haqida batafsil tushuntirish
Avtomatik ishlab chiqarish liniyalari yig'ish liniyalari asosida asta-sekin ishlab chiqiladi. Ular ishlov beriladigan qismlarni tashish tizimi va boshqaruv tizimi orqali jarayon ketma-ketligiga ko'ra CNC tezgahlar va yordamchi uskunalar guruhini bog'laydigan va mahsulotni ishlab chiqarish jarayonining to'liq yoki bir qismini avtomatik ravishda yakunlaydigan ishlab chiqarish tizimidir. Butun avtomatlashtirilgan ishlab chiqarish liniyasida uning o'ziga xos tarkibi jami 13 qismdan iborat bo'lib, asosan turli funktsional saytlar, turli funktsional modullar, sensorlar, solenoid klapanlar va import va eksport interfeyslarini o'z ichiga oladi. Ular orasida funktsional maydonlar, asosan, materiallar stantsiyalari, qayta ishlash stantsiyalari, yig'ish va qayta ishlash stantsiyalari va tayyor mahsulotni saralash stantsiyalarini o'z ichiga oladi; Har xil modullar orasida jami 5 tur mavjud, ya'ni chastota konvertori moduli, quvvat moduli, PLC moduli va tugma moduli va vosita haydovchi moduli. Ushbu qismlarni birlashtirish asosida avtomatlashtirilgan ishlab chiqarish liniyalari nafaqat yuklash va tushirish va qayta ishlashga, balki tegishli tarkibni to'liq yig'ish, saralash va tashishga ham erisha oladi.
Yagona mashina mahsulotlari sifatida, aqlli torna va torna markazlari umumiy kichik va oddiy qismlarni ishlab chiqarish va ishlab chiqarishga javob berishi mumkin. Biroq, sanoat ishlab chiqarish usullarini avtomatlashtirish va moslashuvchanlikka aylantirish va yangilash bilan an'anaviy yig'ish liniyasi operatsiyalari endi yuqori aniqlik, yuqori samaradorlik va yuqori moslashuvchanlik mavjud ishlab chiqarish talablariga javob bera olmaydi. Shu sababli, aqlli robotlar, aqlli tornalar va aqlli torna markazlariga asoslangan aqlli torna ishlab chiqarish liniyalari ishlab chiqilgan bo'lib, u ishlab chiqarishni avtomatlashtirishning asosiy rivojlanish yo'nalishiga aylanadi. Aqlli burilish ishlab chiqarish liniyasi ishlab chiqarish liniyasini nazorat qilish, sifatni tekshirish, ishlov berish robotlari, ishlov berish mashinalari, logistika transport liniyalari, ishlab chiqarishni boshqarish va tayyor mahsulotni saqlash kabi uskunalarni o'z ichiga oladi. Har bir uskuna aqlli torna ishlab chiqarish liniyasining muhim tarkibiy qismidir. Keyinchalik tizim integratsiyasi orqali bir nechta aqlli ishlab chiqarish liniyalari raqamli ustaxonalar va raqamli fabrikalarni tashkil etishi mumkin bo'lib, butun zavodni avtomatlashtirish va intellektga erishadi.
1 Aqlli ishlab chiqarish liniyalarining umumiy sxemasi
1-rasmda asosan aralash avtomatik ishlov berish va qismlarni qo'poldan tayyor mahsulotgacha ishlab chiqarishni yakunlaydigan odatiy aqlli burilish ishlab chiqarish liniyasi ko'rsatilgan. Torna ishlab chiqarish liniyasi ishlab chiqarish liniyasini boshqarish tizimi, onlayn aniqlash birligi, sanoat robot birligi, ishlov berish mashinasi birligi, xomashyo saqlash birligi, tayyor mahsulotni saqlash birligi va RGV avtomobil logistikasidan iborat. Qayta ishlash uskunalari Shaanxi Baoji Machine Tool Group Co., Ltd. tomonidan ishlab chiqarilgan, Baoji B80 aqlli CNC tizimi bilan jihozlangan CK seriyali aqlli dastgohni qabul qiladi.

1-rasm Intelligent torna ishlab chiqarish liniyasi [1]
1) Asosiy boshqaruv tizimi va aniqlash bloki
Shakl 2 Shaanxi Baoji Machine Tool Group Co., Ltd. tomonidan ishlab chiqilgan, ichki terminallar va saytdagi terminallardan tashkil topgan odatiy boshqaruv tizimini ko'rsatadi. Ichki terminal bir nechta displeylar va ma'lumotlar bazalari bilan jihozlangan bo'lib, ular butun ishlab chiqarish ustaxonasidan uzatiladigan ishlab chiqarish va ishlab chiqarish katta ma'lumotlarini qabul qilish uchun javobgardir. Displeylar foydalanuvchi ustaxonasi saytida turli statuslarni, jumladan uskunaning ish holatini, qismlarga ishlov berish holatini, logistika holatini, xodimlarning holatini va foydalanuvchi ustaxonasi saytidagi harorat va namlik kabi atrof-muhit ma'lumotlarini ko'rsatish uchun ishlatiladi. Yuqori boshqaruv xodimlari ichki terminalga osongina kirishlari mumkin, saytdagi turli sharoitlarni vizual va aniq ko'rishadi. Foydalanuvchining ishlab chiqarish ustaxonasida saytdagi terminallar butun ishlab chiqarish liniyasining joyida ishlashini nazorat qilish, yig'ish, tahlil qilish, asbob-uskunalarning asosiy ma'lumotlarini mahalliy va masofadan boshqarish, dinamik ma'lumotlarni vizualizatsiya qilish va boshqa operatsiyalarni bajarish uchun jihozlangan. Saytdagi terminal displey bilan jihozlangan bo'lib, u foydalanuvchi ustaxonasining turli holatlarini, jumladan, asbob-uskunalar monitoringi, ishlab chiqarish statistikasi, nosozliklar statistikasi, uskunalarni taqsimlash, signalizatsiya tahlili, texnologik bilimlar bazasi va boshqalarni aniq va qulay ko'rishi mumkin. sayt terminali ishlab chiqarishni boshqarish panellarini qo'shishi, ishlov berish dasturlarini yuklash va yuklab olish, kartalarni siljitish orqali xodimlarni aniqlash va ishlab chiqarish vazifalarini bajarish statistikasi va tahlilini amalga oshirishi mumkin. U simli, Wi-Fi, 2G/3G/4G/5G va boshqalar kabi turli xil kirish usullari orqali joyida ma'lumotlarni to'plashi va uzatishi mumkin. Yig'ilgan ishlab chiqarish katta ma'lumotlari Internet orqali foydalanuvchining ichki terminalining SQLServer ma'lumotlar bazasiga uzatilishi mumkin. , Terminal kompyuterlari orqali ichki terminallar bilan ma'lumotlarni o'zaro ta'sir qilish.
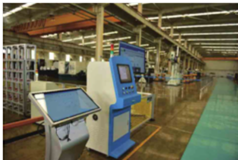
2-rasm Umumiy boshqaruv tizimi [2]
3-rasmda sanoat robotlari, so'nggi effektorlar va ko'p manbali sensorlardan tashkil topgan odatiy onlayn aniqlash birligi ko'rsatilgan. Logistika tizimi tayyor mahsulotlarni belgilangan joyga ko'chirgandan so'ng, sanoat roboti butun aniqlash blokini belgilangan ish stantsiyasiga ko'chiradi va fotosuratlar olish, sinash uchun qismlarni tanib olish va joylashtirish uchun vizual kameradan foydalanadi. Sanoat roboti butun aniqlash blokini sinovdan o'tkaziladigan qismga moslashtirish uchun o'z o'rnini yana sozlaydi.
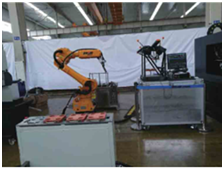
3-rasm Onlayn aniqlash birligi
Tanib olish va joylashishni aniqlash tugallangandan so'ng, oxirgi effektor sinovdan o'tkaziladigan qismlarni ushlash uchun javobgardir. Qismlar sanoat roboti orqali sinov platformasida belgilangan joyga o'tkaziladi. Sinov qilinadigan qismlarning diafragma, chuqurlik, egrilik, pürüzlülük va tekislik kabi aniqlik ko'rsatkichlari sinov platformasida oldindan jihozlangan ko'p manbali sensorlar tomonidan onlayn tarzda aniqlanadi. Aqlli algoritmlar qismlarni avtomatik ravishda o'lchash va tasniflash, har xil turdagi komponentlarni turli logistika liniyalariga o'tkazish va qismlarni avtomatik tasniflash operatsiyalarini bajarish uchun ham ishlatilishi mumkin. Aniqlash birligi aniqlash natijalarini Internet orqali asosiy boshqaruv tizimiga qaytarishi mumkin va operator terminal kompyuteri va ichki yoki saytdagi asosiy boshqaruv tizimining displeyi orqali qismlarni aniqlash natijalarini bevosita ko'rishi mumkin. Agar u aniqlash talablariga javob bersa, u to'g'ridan-to'g'ri keyingi ish stantsiyasiga o'tishi mumkin. Agar u talablarga javob bermasa, displeyda nomuvofiqlik haqida eslatma ko'rsatiladi va operator qismlarning nomuvofiqlik darajasiga qarab qarorlar va qarorlar qabul qiladi. Aniqlash tugallangandan so'ng, oxirgi effektor aniqlangan qismlarni ushlaydi va sanoat roboti aniqlangan qismlarni logistika tizimiga o'tkazadi, so'ngra ularni qayta ishlash uchun keyingi ish stantsiyasiga o'tkazadi.
2) Sanoat robotlari va tokarlik stanoklari
Shaanxi Baoji Machine Tool Group Co., Ltd. tomonidan ishlab chiqilgan va ishlab chiqarilgan ishlov berish moduli ikki qismdan iborat 4-rasmda ko'rsatilgan: sanoat robotlari va torna mashinalari. Ular orasida sanoat robotlari ishlov beriladigan qismlarning harakatlanishi va ushlanishi uchun javobgardir va torna mashinalari yuqori aniqlik va ishlov berish samaradorligini ta'minlaydigan aqlli mashinalardir.
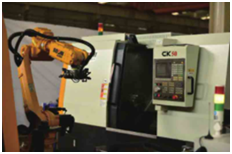
4-rasm Qayta ishlash moduli
Logistika tarqatish tizimi xom yoki yarim tayyor qismlarni belgilangan ish stantsiyasiga olib borganidan so'ng, sanoat roboti xom yoki yarim tayyor qismlarni ushlab, mashinaga qismlarni siqish ishlarini bajarishda yordam berish uchun ularni aqlli torna mashinasiga joylashtiradi. qayta ishlansin. Ikki stansiyali torna dastgohlari uchun bitta aqlli torna torna ishini tugatgandan so'ng, sanoat roboti keyingi stantsiyani qayta ishlashni yakunlash uchun yarim tayyor qismlarni boshqa aqlli tornaga o'tkazadi. Barcha ishlov berish ishlari tugagandan so'ng, sanoat roboti tayyor qismlarni ushlab, logistika tizimiga o'tkazadi, so'ngra qismlarni keyingi ish stantsiyasiga o'tkazadi.
Torna mashinasi aqlli sog'liqni saqlash funktsiyasi, termal haroratni qoplash funktsiyasi, aqlli asbob sinishini aniqlash funktsiyasi, aqlli jarayon parametrlarini optimallashtirish funktsiyasi, ekspert diagnostikasi funktsiyasi, shpindel dinamik muvozanat tahlili va aqlli sog'liqni boshqarish funktsiyasi, milya tebranishini faol oldini olish funktsiyasi va aqlli. bulutli butler funktsiyasi [3]. Aqlli dastgoh asboblarining asosiy vazifasi sanoat robotlari bilan ishlov berish va ishlab chiqarish vazifalarining turli bosqichlarini bajarish uchun hamkorlik qilish, shu bilan birga qismlarni qayta ishlash va ishlab chiqarish samaradorligi va aniqligini ta'minlashdir. Foydalanuvchilar ishlab chiqarish ustaxonasi ehtiyojlariga ko'ra aqlli dastgoh asboblarini turli darajadagi dastgoh asboblari bilan almashtirishlari mumkin, masalan, yuqori tezlikda torna dastgohlari, nozik torna mashinalari va ishlov berish markazlari. Shuningdek, ular korxona ishlab chiqarish ehtiyojlari uchun eng mos burilish ishlab chiqarish liniyasini shakllantirish uchun o'z ehtiyojlariga ko'ra mos keladigan aqlli funktsiyalarni qo'shishi yoki kamaytirishi mumkin.
3) Logistika va tayyor mahsulotni saqlash birligi
Shaanxi Baoji Machine Tool Group Co., Ltd tomonidan ishlab chiqilgan va ishlab chiqarilgan odatiy logistika bo'limi 5-rasmda ko'rsatilgan. U sanoat robotlari, so'nggi effektorlar, RGV aravalari, qismlarga tashish moslamalari va yurish yo'llaridan iborat bo'lib, asosan dastgohni uzatish va tashishni amalga oshiradi. qayta ishlangan qismlar. Foydalanuvchi ustaxonasida aqlli ishlab chiqarish liniyalari ishlab chiqarish vazifalari ehtiyojlariga muvofiq bitta yoki bir nechta logistika ishlab chiqarish liniyalari bilan jihozlanishi mumkin. Kamroq dastgoh asboblari yoki oddiyroq ishlov berish vazifalari bilan aqlli torna ishlab chiqarish liniyalari yuklash, uzatish va tushirish kabi operatsiyalarni bajarish uchun bitta ob'ektni tartibga solish rejimini qabul qilishi mumkin; Mashina asboblari yoki murakkab ishlov berish vazifalari ko'p bo'lgan holatlarda, logistika tizimi vazifalarining murakkabligi va ziddiyatiga yo'l qo'ymaslik uchun ikki yoki undan ortiq logistika liniyalari jihozlanishi mumkin. Bir liniya xom yoki yarim tayyor qismlarni yuklash uchun ishlatiladi, bir liniya oraliq texnologik tashish uchun ishlatiladi, ikkinchi chiziq esa tayyor qismlarni kesish uchun ishlatiladi. Nisbatan oddiy ishlov berish stsenariylariga ega bo'lgan aqlli burilish ishlab chiqarish liniyalari uchun sanoat robotlari o'rnatilishi mumkin va qismlarni siqish va olishni yakunlashi mumkin; Keyinchalik murakkab aqlli burilish ishlab chiqarish liniyalari uchun mobil robotlar yurish yo'lida qismlarni tarqatish, ushlash va bo'shatish uchun alohida jihozlanishi mumkin. Turli ish stantsiyalari o'rtasida qismlarni o'tkazish RGV avtomobili tomonidan yakunlanadi. Avtomatik dasturlash orqali RGV avtomobili ma'lum vaqt ichida oldindan belgilangan joyga aniq etib borishi mumkin, bu esa sanoat robotlarining ehtiyot qismlarni tanib olishini va muammosiz ushlashini ta'minlaydi. RGV avtomobili qismlarni jo'natish moslamalari bilan jihozlangan va foydalanuvchi ustaxonasi qayta ishlangan qismlarning o'lchami va o'lchamiga ko'ra turli xil jihozlarni jihozlashi mumkin. Armatura har bir pozitsiyada etarlicha xom yoki tayyor qismlar bilan to'ldirilgandan so'ng, RGV mashinasi tegishli yuklash, tashish va tushirish ishlarini bajarish uchun ishlaydi.
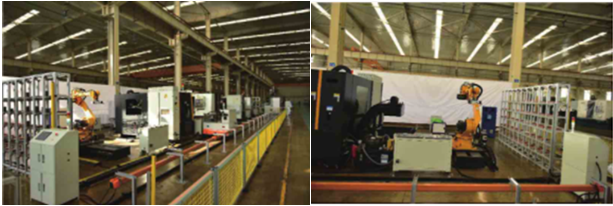
5-rasm Logistika bo'limi 6-rasm Tayyor mahsulotni saqlash birligi
6-rasmda Shaanxi Baoji Machine Tool Group Co., Ltd. tomonidan ishlab chiqilgan va ishlab chiqarilgan, saqlash shkafi, sanoat robotlari, so'nggi effektorlar va yurish yo'llaridan iborat odatiy tayyor mahsulotni saqlash birligi ko'rsatilgan. Qismlarga ishlov berilgandan so'ng, tayyor qismlar RGV avtomobili tomonidan kesish maydoniga olib boriladi va sanoat roboti kesish maydoniga o'tadi. Oxirgi effektor tayyor qismlarni ularning raqamlariga qarab ushlaydi, so'ngra sanoat roboti tayyor qismlarni saqlash shkafidagi belgilangan joyga o'tkazadi. Yakuniy effektor har bir foydalanuvchi birligi tomonidan turli qismlarning tutqich ishini qondirish uchun qayta ishlangan qismlarning shakli va o'lchamiga asoslangan maxsus dizaynni talab qiladi. Saqlash shkafi bir xil o'lchamdagi mustaqil kichik shkaflardan iborat bo'lib, ular har bir shkaf o'rtasida tezda yig'ilishi va demontaj qilinishi mumkin. Ruxsat etilgan sanoat robotlari uchun foydalanuvchi ustaxonasi ishlab chiqilgan saqlash shkafining uzunligi va balandligini sanoat robotining maksimal ish balandligi va diapazoni bo'yicha sozlashi kerak. Yurish yo'llari bilan jihozlangan sanoat robotlari uzoqroq tayyor mahsulotni saqlash shkaflari uchun mo'ljallangan bo'lishi mumkin. Robotlar ehtiyojlarga ko'ra tekis yoki aylana shaklida o'rnatilishi mumkin bo'lgan yo'llarda yurish orqali ish hajmini oshirishi mumkin. Bir nechta saqlash kabinetlari bo'lgan foydalanuvchi ustaxonalari yoki turli qismlar tasnifiga ega tayyor mahsulotni saqlash kabinetlari uchun foydalanuvchi birliklari yurish yo'lining uzunligi va shaklini ham sozlashi mumkin. Misol uchun, dumaloq yo'l bitta robotni bir nechta tayyor mahsulotni saqlash kabinetlariga mos kelishi mumkin, bitta robot uchun bir nechta xizmatlarga erishadi va robotdan foydalanishni yaxshilaydi. Ko'p sonli tayyor logistika saqlash kabinetlari mavjud bo'lganda, yurish yo'lining uzunligini oshirish yoki logistika samaradorligini ta'minlash uchun ikki yoki undan ortiq sanoat robotlarini jihozlash kerak. Shuni ta'kidlash kerakki, yurish yo'li uzunligini loyihalashda robotning yurish vaqtini hisobga olish kerak va juda uzoq vaqt loyihalashtirilmasligi kerak. Agar robotning yurish vaqti juda uzun bo'lsa, u logistika taqsimotining past samaradorligiga olib kelishi mumkin, bu esa kesish hududida tayyor qismlarning to'planishiga olib keladi, natijada qismlarning to'qnashuvi kabi baxtsiz hodisalar yuzaga keladi, bu esa ishlab chiqarish xatarlarini oshiradi va ish samaradorligini pasaytiradi.
2 Mashina asboblari boshqaruvchilarining boshqaruv ierarxiyasi
Sun'iy intellekt va kompyuter texnologiyalarining kombinatsiyasi CNC tizimlarining razvedka darajasini sezilarli darajada oshirdi, asosan CNC tizimlarining turli jihatlarida aks ettirilgan:
(1) Haydash samaradorligini oshirish uchun oldinga uzatishni boshqarish, onlayn identifikatsiya qilish va nazorat parametrlarini o'z-o'zini sozlashni aqlli qo'llash;
(2) Aqlli ishlov berish samaradorligi va sifatiga erishish uchun adaptiv boshqaruv texnologiyasidan foydalanish;
(3) Nosozliklarni aqlli tashxislash, aqlli monitoring va ishlov berish jarayonini boshqarishning boshqa jihatlariga erishish uchun ekspert tizimlari kabi aqlli texnologiyalarni qo'llash.
Ishlab chiqarish jarayonida dastgoh boshqaruvchisining nazorat darajasini 7-rasmda ko'rsatilganidek, dvigatelni boshqarish darajasi, jarayonni boshqarish darajasi va nazorat nazorati darajasini o'z ichiga olgan uchta darajaga bo'lish mumkin. Ularning orasida vosita nazorat qilish darajasi panjara va impuls enkoderlari kabi mashinani aniqlash uskunalari orqali dastgohning joylashuvi va tezligini kuzatishga erishishi mumkin; Jarayonni boshqarish ierarxiyasi, asosan, ishlov berish jarayonida kesish kuchini, kesish issiqligini, asboblarning aşınmasını va hokazolarni kuzatish va ishlov berish jarayoni parametrlarini sozlashni o'z ichiga oladi; Nazorat va nazorat ierarxiyasi mahsulotni qayta ishlash sifatini yaxshilash uchun nazorat maqsadlari sifatida qayta ishlangan mahsulotning o'lchov aniqligi, sirt pürüzlülüğü va boshqa parametrlarini oladi.
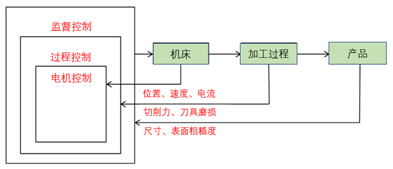
7-rasm Mashina asboblari boshqaruvchisining boshqaruv ierarxiyasi
1) Xorijda Intellektual ishlov berish boshqaruvining rivojlanish tendentsiyalari
(1) Intellektual boshqaruv strategiyasi bo'yicha tadqiqotlar: Neyron tarmog'ini boshqarish bo'yicha ishlov berish sohasida mutaxassislar CNC dastgohlarining ishlov berish parametrlarini optimallashtirish uchun zarrachalar to'dasi boshqariladigan baliq to'dasini qidirish algoritmini taklif qilishdi. Neyron tarmoqlari va genetik algoritmlarga asoslangan gibrid usul neyron tarmoqlarning hisoblash murakkabligi va vaqt sarfini kamaytirish uchun taklif etiladi, bu esa tarmoq murakkabligi ta'siridan jarayonlarni takrorlash va konvergentsiyani talab qiladi. Simulyatsiya tajribalari uning maqsadga muvofiqligini ko'rsatish uchun tekis ishlov berishda xususiyatlarni aniqlash bo'yicha o'tkaziladi. Kimdir kesish kuchini bashorat qilish va kesish parametrlarini optimallashtirishga erishish mumkin bo'lgan kichik kesish kuchini bashorat qilish uchun mos keladigan genetik algoritmga asoslangan modelni taklif qildi.
(2) Ishlov berish jarayoni monitoringini qo'llash: Ishlov berish jarayonida g'ayritabiiy hodisalarni kuzatib boring va kuzatib boring, so'ngra ishlov berish jarayonini to'xtatish va ishlov berish jarayoni parametrlarini (masalan, mil tezligi kabi) dastgoh asboblariga shikast etkazmaslik uchun sozlash choralarini ko'ring. Ishlov berish jarayonida g'ayritabiiy hodisalar asta-sekin sodir bo'lishi mumkin, masalan, asboblarning aşınması; Bundan tashqari, to'satdan paydo bo'lishi mumkin, masalan, asbob shikastlanishi; Yoki tebranish yoki tebranish kabi oldini olish mumkin.
2) Intellektual ishlov berish boshqaruvining ichki rivojlanish tendentsiyasi
Intellektual boshqaruv ostida avtomatlashtirish tizimlari nosozliklarni proaktiv tarzda bartaraf etishi mumkin, chunki ular dastur jarayonida barcha mashinalarni kompyuter tili orqali samarali bog‘lashi va bog‘langan ishlov berish tizimini yaratishi mumkin. Amaldagi turli sensorlar, boshqarish usullari va boshqarish maqsadlariga ko'ra, ishlov berish jarayoni monitoringi bo'yicha tadqiqotlar asosan quyidagi jihatlarga qaratilgan:
(1) Asbobning aşınmasını o'rganib, ishlov berish holatini kuzatishga erishing;
(2) Kuch asboblari yoki vosita oqimlarini o'lchash orqali bilvosita olingan kesish kuchini o'rganish orqali ishlov berish jarayoni holatini yaxshilash mumkin;
(3) CAM sohasida oflayn parametrlarni optimallashtirish bo'yicha tadqiqotlar;
(4) Aqlli ishlov berishni boshqarish algoritmlari bo'yicha simulyatsiya tadqiqotlari va boshqalar.
3 CNC dastgoh asbobining to'liq hayot aylanishini boshqarish xizmati platformasi
Intellektual ishlab chiqarish - bu mahsulotning butun hayotiy tsikliga qaratilgan, hamma joyda idrok etish shartlariga erishish uchun axborotga asoslangan ishlab chiqarish yondashuvi. Ma'lumotlar va ma'lumotlar aqlli ishlab chiqarishda oqayotgan "qon" dir. Raqamlashtirish tarmoq va aqlli qarorlar qabul qilish orqali foydali qiymat yaratib, ma’lumotlarni axborotga aylantiradi. Shu sababli, aqlli mahsulot ishlab chiqarish ma'lumotlarga asoslanadi. Mahsulotning butun hayot aylanish jarayoni to'rt bosqichga bo'lingan.
(1) Komponent ishlab chiqarish bosqichi: xarid jarayoni ma'lumotlari, ishlab chiqarish jarayoni ma'lumotlari, sinov va ombor yozuvlari;
(2) Mahsulotni saqlash bosqichini qo'llab-quvvatlash: mahsulot omborini tekshirish yozuvlarini qo'llab-quvvatlash, mahsulotni sotib olish buyurtmasi ma'lumotlarini qo'llab-quvvatlash;
(3) Mashina asboblarini tuzatish bosqichi: dastgohlar ishlab chiqarish jarayoni ma'lumotlari, dastgoh zavodi sinovlari va sozlash ma'lumotlari, dastgohlar zavodi yozuvlari;
(4) Mashina asboblarini topshirish bosqichi: foydalanuvchini ishga tushirish, mashinani sozlash ma'lumotlarini yozish, o'z-o'ziga texnik xizmat ko'rsatish, bitta kalitni ta'mirlash, foydalanuvchiga texnik xizmat ko'rsatish yozuvlari va foydalanuvchidan foydalanish jarayoni ma'lumotlari.
CNC dastgoh asboblarining to'liq hayot aylanishini boshqarish xizmat ko'rsatish platformasi CNC dastgohlarining dizayn, ishlov berish, dastgohlarni disk raskadrovka qilish va foydalanuvchini topshirish va foydalanishdan to'liq hayot aylanishi ma'lumotlarini to'plash uchun narsalar Interneti, bulut xizmatlari va katta ma'lumotlar kabi asosiy texnologiyalarni qo'llaydi. . U dastgohlar arxivi ma'lumotlar bazasini yaratadi, to'liq hayot tsikli ma'lumotlarini kuzatishni amalga oshiradi va foydalanuvchilarga asbob-uskunalarni masofadan kuzatish, ishlab chiqarish statistikasini boshqarish, uskunalardan foydalanish va texnik xizmat ko'rsatish xizmatlarini taqdim etadi. 8-rasmda Shaanxi Baoji Machine Tool Group Co., Ltd kompaniyasining BOCHICLOUD texnologiya arxitekturasi ko‘rsatilgan. Baoji Cloud-ning asosiy jihati uning ekspluatatsiya va texnik xizmat ko‘rsatish funksiyalaridir:
(1) Xatolar haqida ma'lumot bazasi: foydalanuvchilarga nosozliklarni hal qilish bilan ta'minlash;
(2) Nosozliklarni tuzatish: uskunaning nosozliklarini onlayn ta'mirlash, ta'mirlash buyurtmalarini o'z vaqtida jo'natish va muhandislar tomonidan tezkor kuzatish;
(3) Muntazam texnik xizmat ko'rsatish: uskunaning ishlash muddati davomida o'zgarishlarini kuzatib boring va moslashtirilgan texnik xizmat ko'rsatish rejalarini taqdim eting;
(4) Bashoratli texnik xizmat ko'rsatish: Uskunaning potentsial nosozlik xavfini oldindan aytib bering va ehtiyot qismlarni o'z vaqtida taqdim eting.
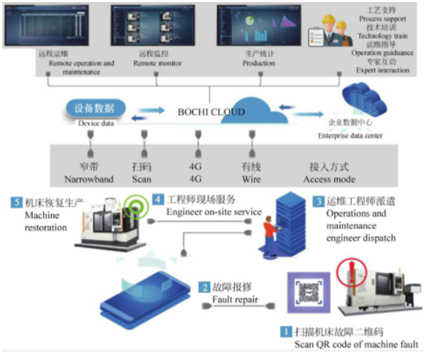
8-rasm BOCHICLUD texnik arxitekturasi [4]
4 Raqamli ishlab chiqarish liniyasi tizimlarining integratsiyasi
Integratsiyalashgan boshqaruv tizimi texnologiyasining jadal rivojlanishi bilan avtomatlashtirilgan ishlab chiqarish liniyalari avtomatlashtirish va integratsiyaning yuqori darajalariga qarab harakat qilmoqda. Ishlab chiqarish liniyalarini integratsiyalashgan boshqarish - bu ma'lum bir tarmoq orqali ulanishi kerak bo'lgan aqlli qurilmalarni tarmoqqa ulash, ularni bir butun qilish, boshqaruv maqsadlariga erishish uchun ichki ma'lumotlarni birlashtirish va o'zaro ta'sir qilish. Ishlab chiqarish liniyalari uchun integratsiyalashgan nazoratning ikki turi mavjud: uskunalar integratsiyasi va axborot integratsiyasi. Qurilma integratsiyasi - mustaqil boshqaruv funktsiyalariga ega bo'lgan turli xil qurilmalarni tarmoq orqali organik bir butunga birlashtirish. Bu mustaqil va bog'liq bo'lgan integratsiyalashgan boshqaruv tizimi bo'lib, turli ishlab chiqarish ehtiyojlariga muvofiq sozlanishi mumkin. Axborot integratsiyasi - dinamik resurslarni taqsimlash, qurilmalar monitoringi, ma'lumotlarni yig'ish va qayta ishlash, sifatni nazorat qilish va boshqa funktsiyalarga erishish uchun funktsional modul dizayn tushunchalarini qo'llash, mustaqil boshqaruv va boshqa qayta ishlash funktsiyalarini o'z ichiga olgan asosiy funktsional modullarni shakllantirish. Har bir funktsional modul standartlashtirilgan o'zaro bog'lanishni amalga oshiradi va kutilgan maqsadlarga erishish uchun funktsional birliklarni qurish uchun maxsus boshqaruv rejimlari va rejalashtirish strategiyalaridan foydalaniladi va shu bilan integratsiyalashgan boshqaruvga erishiladi.
An'anaviy avtomatlashtirish korxonalari uskunalar darajasida avtomatlashtirishni amalga oshirishga e'tibor qaratadi, lekin SCADAMES / ERP kabi yuqori darajadagi tizimlar bilan tanish emas, bu esa ishlab chiqarish liniyasi ma'lumotlarini raqamli ravishda olish va ishlab chiqarish ma'lumotlarining gorizontal va vertikal oqimini e'tiborsiz qoldirishga olib keladi. MES/ERP va boshqa dasturiy tizim korxonalari yuqori tizim darajasida ma'lumotlarni tahlil qilish va joylashtirishni boshqarishga e'tibor qaratadi. Axborotning vertikal oqimiga ta'sir ko'rsatadigan quyi darajadagi bajaruvchi qurilmalar va boshqaruvchilarning turli modellari bilan apparat qurilmalari va boshqarish usullarini jalb qilish qiyin. Raqamli o'lchash orqali ishlab chiqarish ma'lumotlarini (asosiy parametrlar) raqamli olish va aylanishiga erishish mumkin, bu yuqori tizim va pastki ishlab chiqarish liniyasi o'rtasidagi to'siqlarni buzishi, mavjud yuqori sifatli mahsuldorlikni bo'shatishi va Xitoyning rivojlanish jarayonini tezlashtirishi mumkin. ishlab chiqarish sanoati. Asboblarni loyihalash, ishlab chiqarish va boshqarish texnologiyalarini birlashtirish, asboblar uchun raqamli ishlab chiqarish liniyasini qurish va asboblarni ishlab chiqish jarayonining barcha bosqichlarida silliq ma'lumotlar oqimiga erishish orqali asboblarni ishlab chiqish jarayonida raqamli texnologiyaning rolidan to'liq foydalanish mumkin va shu bilan asboblarni ishlab chiqarishning aniqligi va samaradorligi, rivojlanish davrlarini qisqartirish va ishlab chiqish xarajatlarini kamaytirish.
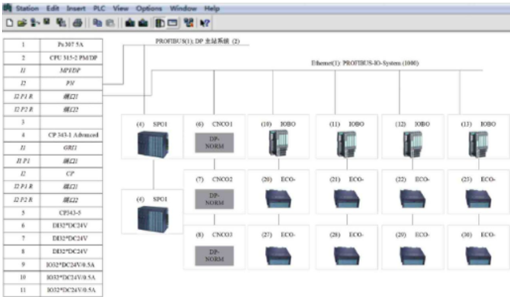
Ishlab chiqarish liniyalarining integratsiyalashgan nazorati aloqa, kompyuter va avtomatlashtirish texnologiyalarini birlashtirgan organik bir butundir. Ishlab chiqarish liniyasida turli xil asbob-uskunalar va quyi tizimlarning ishini muvofiqlashtirish uchun tizim PLC va uning taqsimlangan masofaviy kiritish-chiqarish modulini markazlashtirilgan boshqaruv va ishlab chiqarish bo'linmalarini markazlashtirilmagan nazoratga erishish uchun qabul qiladi; Shu bilan birga, PLC yuqori MES tizimidan boshqaruvni oladi, shu jumladan operator ma'lumotlarini tekshirish, mahsulotni nazorat qilish, materiallarni boshqarish va boshqa ma'lumotlar. Ishlab chiqarish liniyasini boshqarish tizimining tuzilishi 9-rasmda ko'rsatilgan va aloqa tarkibiga operator identifikatsiyasi, ishlab chiqarish liniyasining tanasi holati, robot ma'lumotlari, ish qismini qayta ishlash ma'lumotlari, dastgohlar ish holati va turli xil nosozliklar haqidagi ma'lumotlar kiradi.
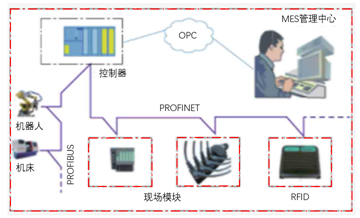
9-rasm Ishlab chiqarish liniyasini boshqarish tizimi strukturasining sxematik diagrammasi
Boshqarish tizimining apparat konfiguratsiyasi 10-rasmda ko'rsatilgan, u asosiy maydon IO qurilmalari bilan aloqa qilish uchun PROFINET tarmog'idan foydalanadi. IO qurilmalari IM151-3PN maydon moduli, ET200ecoPN kiritish/chiqish moduli, RF180C aloqa moduli va boshqalar kabi Ethernet funksiyasiga ega modullarni oʻz ichiga oladi. Ustaxonadagi boshqa PLC tizimlari bilan maʼlumotlarni almashish uchun boshqaruv tizimi ham mavjud. sanoat darajasidagi PN/PN ulash moslamasi bilan jihozlangan. Ushbu ko'prik orqali avtomatik ishlab chiqarish liniyasi va ustaxonadagi boshqa PLC tizimlari o'rtasida ma'lumot almashinuviga erishish mumkin. Shu bilan birga, ishlab chiqarishning ishonchliligini ta'minlash uchun har bir blokning kontrollerlari o'rtasida optik tolali halqali tarmoq ulanishlari qo'llaniladi. MES tizimi ishlamay qolganda, boshqaruv tizimi MES tizimisiz normal ishlashi mumkin.