Ishlov berish to'g'riligiga ishlov berish to'lovining ta'siri!
Qayta ishlangan mahsulotlar sifatiga qo'yiladigan talablarni doimiy ravishda yaxshilash bilan odamlar mahsulot sifatini yaxshilash usullari va choralarini o'rganish uchun ko'p vaqt va kuch sarfladilar. Biroq, ular ishlov berish jarayonida mahsulot sifatiga ishlov berish uchun ruxsatnomalarning ta'sirini e'tiborsiz qoldirib, faqat ishlov berish jarayonida ruxsatnomalarning mavjudligi mahsulot sifatiga sezilarli ta'sir ko'rsatmaydi, deb hisoblaydilar. Mexanik mahsulotlarni haqiqiy ishlov berish jarayonida qismlarga ishlov berish hajmi mahsulot sifatiga bevosita ta'sir qilishi aniqlandi.
Agar ishlov berish uchun ruxsatnoma juda kichik bo'lsa, oldingi ishlov berish jarayonida qoldiq shakli va joylashuvi xatolarini va sirt nuqsonlarini bartaraf etish qiyin; Shu bilan birga, ortiqcha ishlov berish nafaqasi nafaqat mexanik ishlov berishning ish yukini oshiradi, balki materiallar, asboblar va energiya sarfini oshiradi. Yana jiddiyroq bo'lsak, ishlov berish jarayonida ko'p miqdorda ishlov berish ruxsatini kesib tashlash natijasida hosil bo'ladigan issiqlik qismlarning deformatsiyasiga olib kelishi, qismlarga ishlov berish qiyinligini oshirishi va mahsulot sifatiga ta'sir qilishi mumkin. Shuning uchun qismlarga ishlov berish ruxsatini qat'iy nazorat qilish kerak.
bitta
Ishlov berish to'lovi tushunchasi
Ishlov berish uchun ruxsatnoma ishlov berish jarayonida ishlov berish yuzasidan kesilgan metall qatlamning qalinligini anglatadi. Ishlov berish to'lovi texnologik ishlov berish uchun ruxsatnoma va umumiy ishlov berish to'loviga bo'linishi mumkin. Jarayonga ishlov berish uchun ruxsatnoma bitta jarayonda sirtda kesilgan metall qatlamning qalinligini anglatadi, bu qo'shni jarayonlar orasidagi o'lchamlarning farqiga bog'liq. Ishlov berishning umumiy miqdori bo'sh qismdan tayyor mahsulotgacha bo'lgan butun ishlov berish jarayonida ma'lum bir sirtdan olib tashlangan metall qatlamning umumiy qalinligini anglatadi, bu bir xil sirt blankasining o'lchami va o'lchami o'rtasidagi farqdir. qismi. Ishlov berishning umumiy miqdori har bir jarayon uchun ishlov berish to'lovlari yig'indisiga teng.
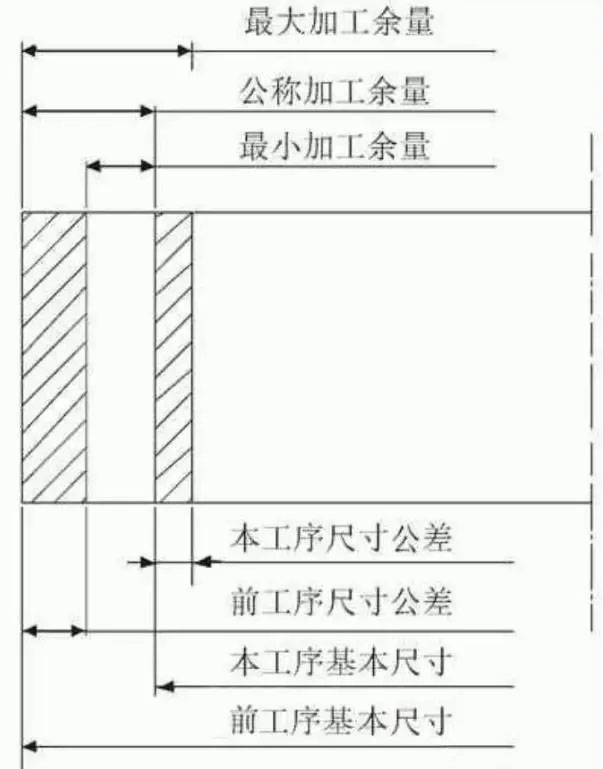
Xom ashyoni ishlab chiqarishda va turli xil jarayon o'lchovlarida muqarrar xatolar tufayli, umumiy ishlov berish uchun ruxsatnoma ham, jarayonni qayta ishlash uchun ruxsatnoma ham o'zgaruvchan qiymatlar bo'lib, minimal va maksimal ishlov berish ruxsatnomalariga olib keladi. Ishlov berish ruxsati va bardoshlik 1-rasmda ko'rsatilgan. Rasmda minimal ishlov berish miqdori oldingi jarayonning minimal jarayon hajmi va joriy jarayonning maksimal jarayon hajmi o'rtasidagi farq; Maksimal ishlov berish ruxsati oldingi jarayonning maksimal jarayon hajmi va joriy jarayonning minimal jarayon hajmi o'rtasidagi farqni anglatadi. Jarayonning ishlov berish ruxsatidagi o'zgarishlar diapazoni (maksimal va minimal ishlov berish ruxsati o'rtasidagi farq) oldingi jarayon va joriy jarayonning o'lchovli tolerantliklari yig'indisiga teng. Jarayon o'lchamlari uchun bardoshlik zonasi odatda tanaga kiradigan qismning yo'nalishi bo'yicha belgilanadi. Mil qismlari uchun asosiy o'lcham maksimal jarayon hajmi, teshiklar uchun esa minimal jarayon hajmi.
ikki
Mexanik ishlov berish to'g'riligiga ishlov berish to'lovining ta'sirini tahlil qilish
2.1 Mexanik ishlov berishning haddan tashqari aniqligiga ta'siri
Ishlov berish jarayonida qismlar muqarrar ravishda chiqib ketish issiqligini hosil qiladi, ularning bir qismi temir chiplari va chiqib ketish suyuqligi bilan olib tashlanadi, ba'zilari asbobga uzatiladi, ba'zilari esa ishlov beriladigan qismga uzatiladi, bu esa qismlarning harorati ko'tarilishiga olib keladi. Harorat ishlov berish to'lovining kattaligi bilan chambarchas bog'liq. Katta ishlov berish imkoniyati bilan, qo'pol ishlov berish vaqti muqarrar ravishda uzoqroq bo'ladi va kesish miqdori ham mos ravishda oshiriladi, natijada kesish issiqligi doimiy ravishda oshadi va qismning harorati doimiy ravishda ko'tariladi. Qism haroratining oshishi natijasida yuzaga keladigan eng katta zarar, ayniqsa, harorat o'zgarishiga sezgir bo'lgan materiallar uchun (masalan, zanglamaydigan po'latdan) ko'proq ta'sir ko'rsatadigan qismlarning deformatsiyasidir. Bundan tashqari, bu termal deformatsiya butun ishlov berish jarayonidan o'tib, qayta ishlash qiyinligini oshiradi va mahsulot sifatiga ta'sir qiladi.
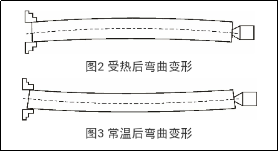
Misol uchun, vintli novdalar kabi nozik mil qismlarini qayta ishlashda, bitta qisqichli bitta yuqori ishlov berish usulidan foydalanish tufayli uzunlik yo'nalishidagi erkinlik darajasi cheklangan. Ish qismining harorati juda yuqori bo'lsa, termal kengayish sodir bo'ladi. Uzunlik yo'nalishidagi kengaytma to'sqinlik qilganda, ishlov beriladigan qism muqarrar ravishda stress tufayli egilish deformatsiyasiga uchraydi, bu esa keyinchalik qayta ishlashda katta qiyinchiliklarga olib keladi. Ishlov beriladigan qismning qizdirilgandan keyin egilish deformatsiyasi diagrammasi 2-rasmda ko'rsatilgan. Agar shu nuqtada ishlov berish davom etsa, chiqadigan qism tayyor mahsulotga qadar qayta ishlanadi. Xona haroratiga sovutgandan so'ng, qism stress ostida teskari deformatsiyaga uchraydi, bu esa pozitsiyadagi xatolarga olib keladi va sifatga ta'sir qiladi. Xona haroratidan keyin ish qismining egilish deformatsiyasi diagrammasi 3-rasmda ko'rsatilgan.Diametr yo'nalishi kengaygandan so'ng, kattalashtirilgan qism kesiladi va ish qismi soviganidan keyin silindrsimonlik va o'lchov xatolari paydo bo'ladi. Nozik vintni silliqlash paytida, ishlov beriladigan qismning termal deformatsiyasi ham qadam xatolariga olib kelishi mumkin.
2.2 Kichik ishlov berish to'lovining ishlov berish aniqligiga ta'siri
Ehtiyot qismlarga ishlov berish hajmi juda katta yoki juda kichik bo'lishi mumkin emas. Agar ishlov berish uchun ruxsatnoma juda kichik bo'lsa, u oldingi jarayonda qoldiq geometrik toleranslar va sirt nuqsonlarini bartaraf eta olmaydi va shu bilan mahsulot sifatiga ta'sir qiladi. Qismlarga ishlov berish sifatini ta'minlash uchun har bir jarayon uchun qoldirilgan minimal ishlov berish miqdori oldingi jarayon uchun minimal ishlov berish to'lovining asosiy talablariga javob berishi kerak. Muayyan qismning ichki teshigi uchun minimal ishlov berish miqdorini tashkil etuvchi omillarning sxematik diagrammasi 4-rasmda ko'rsatilgan. 4a-rasmda ichki teshik bilan ishlov beriladigan qism ko'rsatilgan. Agar oldingi jarayonda teshikning O1-O1 o‘qi mos yozuvlar o‘qidan OO chetlansa va n pozitsiya xatosi bo‘lsa va silindrsimonlik xatosi p (konus, ellips va hokazo) va sirt pürüzlülüğünün xatosi h (4b-rasmda ko'rsatilganidek) ichki teshikda, keyin zerikarli oldin pozitsion bardoshlik bartaraf qilish uchun, zerikarli ketma-ketlik bir tomonida minimal ishlov berish ruxsat yuqoridagi xatolar va nuqsonlar qiymatlarini o'z ichiga olishi kerak. Buyumni burg'ulash jarayonida muqarrar o'rnatish xatosini, ya'ni ishlov beriladigan qismni o'rnatgandan so'ng (4c-rasmda ko'rsatilgandek) dastlabki teshik o'qi va aylanish o'qi O ′ - O ′ o'rtasidagi e xatoligini, shuningdek, o'lchov bardoshliligini hisobga olgan holda. T burg'ulash jarayonida, ushbu jarayonning minimal ishlov berish ruxsati z quyidagicha ifodalanishi mumkin:
Z T/2+h+p+n+e dan katta yoki unga teng (Bir tomonlama imtiyoz)
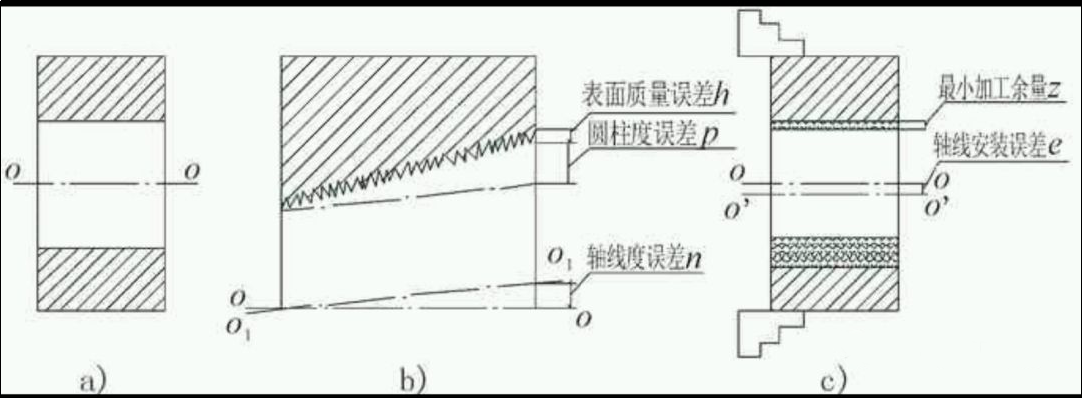
4-rasm Minimal ishlov berish uchun ruxsatnomaning tarkibiy omillari diagrammasi
Yuqoridagi xatolarning qiymatlari va namoyon bo'lishi turli qismlar va jarayonlar uchun farq qiladi. Jarayonni qayta ishlash to'lovini aniqlashda unga boshqacha munosabatda bo'lish kerak. Misol uchun, nozik vallar egilish va deformatsiyaga moyil bo'lib, shinaning to'g'ri chiziqli xatosi diametr o'lchamlarining bardoshlik chegarasidan oshib ketdi. Jarayonning ishlov berish ruxsati mos ravishda kengaytirilishi kerak; Ishlov berish yuzasining o'zini aniqlash uchun suzuvchi kesgichlar va boshqa asboblardan foydalanadigan jarayonlar uchun o'rnatish xatosi e ta'sirini e'tiborsiz qoldirish mumkin va jarayonning ishlov berish miqdori mos ravishda kamayishi mumkin; Asosan sirt pürüzlülüğünü kamaytirish uchun ishlatiladigan ba'zi nozik ishlov berish jarayonlari uchun jarayonda ishlov berish ruxsatnomasining o'lchami faqat sirt pürüzlülüğü h bilan bog'liq.
uch
Ishlov berish to'lovini oqilona tanlash
3.1 Ehtiyot qismlarga ishlov berish uchun ruxsatnomalar tamoyillari
Ehtiyot qismlar uchun ishlov berish ruxsatini tanlash qismlarda ishlatiladigan material, o'lcham, aniqlik darajasi va ishlov berish usuli bilan chambarchas bog'liq va muayyan vaziyatga bog'liq. Ehtiyot qismlarga ishlov berish hajmini aniqlashda quyidagi printsiplarga rioya qilish kerak:
(1) Ishlov berish vaqtini qisqartirish va qismlarga ishlov berish xarajatlarini kamaytirish uchun minimal ishlov berish ruxsatnomasidan foydalanish kerak.
(2) Ayniqsa, yakuniy jarayon uchun ishlov berish uchun etarli miqdorda ruxsat berilishi kerak. Ishlov berish uchun ruxsatnoma chizmada ko'rsatilgan aniqlik va sirt pürüzlülüğünü ta'minlashi kerak.
(3) Ishlov berish miqdorini aniqlashda qismlarga issiqlik bilan ishlov berish natijasida yuzaga keladigan deformatsiyani hisobga olish kerak, aks holda bu parchalanishga olib kelishi mumkin.
(4) Ishlov berish uchun ruxsatni aniqlashda, ishlov berish usuli va uskunasiga, shuningdek, ishlov berish jarayonida yuzaga kelishi mumkin bo'lgan deformatsiyaga e'tibor berish kerak.
(5) Ishlov berish miqdorini aniqlashda, ishlov beriladigan qismlarning o'lchamiga e'tibor berish kerak. Qism qanchalik katta bo'lsa, ishlov berish uchun ruxsat shunchalik katta bo'ladi. Qismlarning o'lchamlari ortishi bilan kesish kuchlari, ichki kuchlanishlar va boshqalar natijasida yuzaga keladigan deformatsiyalar ehtimoli ham ortadi.
3.2 Mexanik ishlov berish miqdorini aniqlash usuli
3.2.1 Empirik baholash usuli
Empirik baholash usuli odatda ishlab chiqarish amaliyotida texnologik xodimlarning dizayn tajribasi yoki shunga o'xshash qismlar bilan taqqoslash asosida ishlov berish to'lovini aniqlash uchun ishlatiladi. Masalan, qurilayotgan kemalarda rul zaxirasi, rul tirgaklari, oraliq vallar va orqa vallar uchun ishlov berish miqdori texnologik xodimlarning ko'p yillik loyihalash tajribasidan kelib chiqqan holda belgilanadi. Ish qismining ahamiyatini va katta hajm va yuqori kuchlanish kabi omillarning zarb blankasiga ta'sirini inobatga olgan holda, tashqi doirani qo'pol burilishdan keyin 6 mm yarim aniqlikdagi ishlov berish ruxsati qoldiriladi, yarim ishlov berishdan keyin 3 mm nozik ishlov berish uchun ruxsat beriladi. nozik burilish va nozik burilishdan keyin 1 mm silliqlash uchun ruxsat beriladi. Etarlicha ishlov berilmaganligi sababli chiqindilar paydo bo'lishining oldini olish uchun empirik baholash usuli, odatda, kattaroq qayta ishlash miqdorini baholaydi. Ushbu usul odatda bitta bo'lakli kichik partiyalarni ishlab chiqarish uchun ishlatiladi.
3.2.2 Jadvalni qidirishni tuzatish usuli
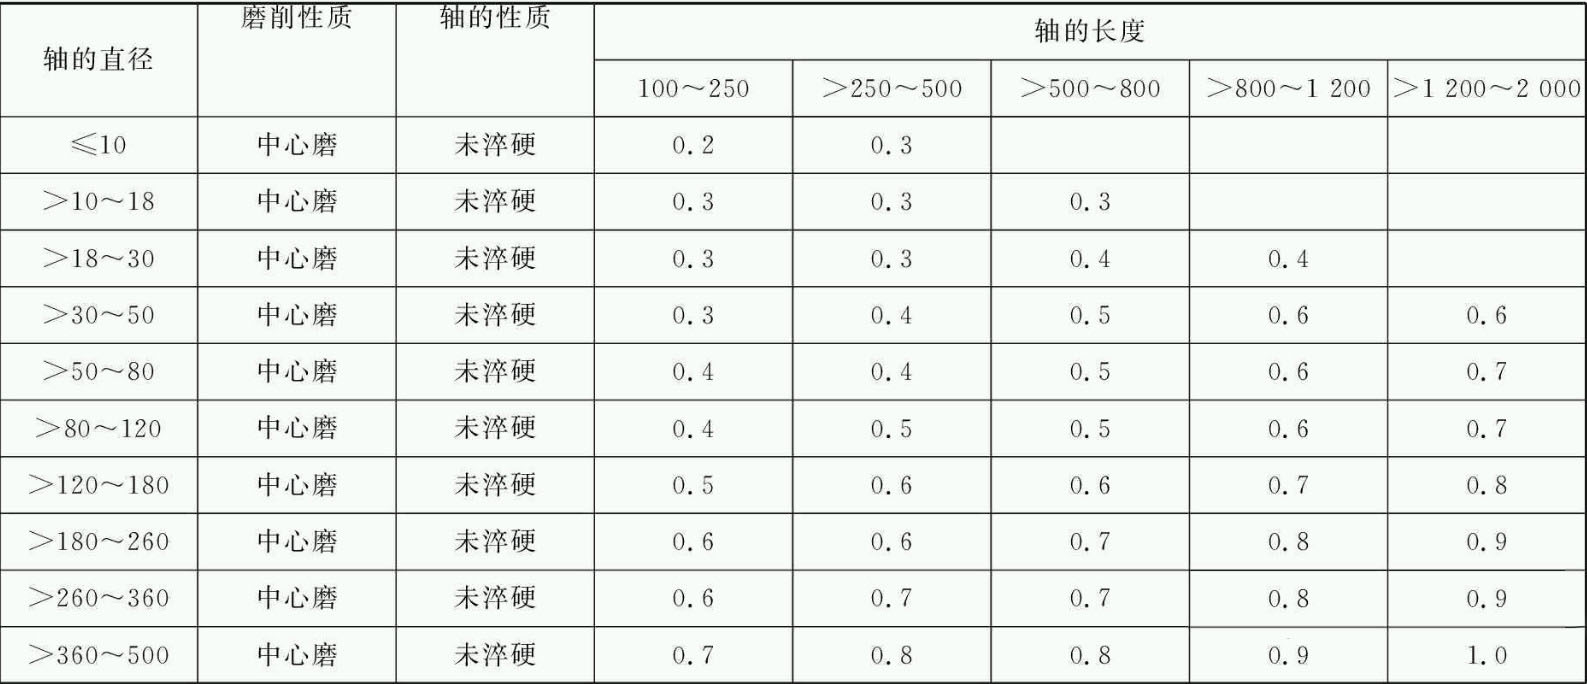
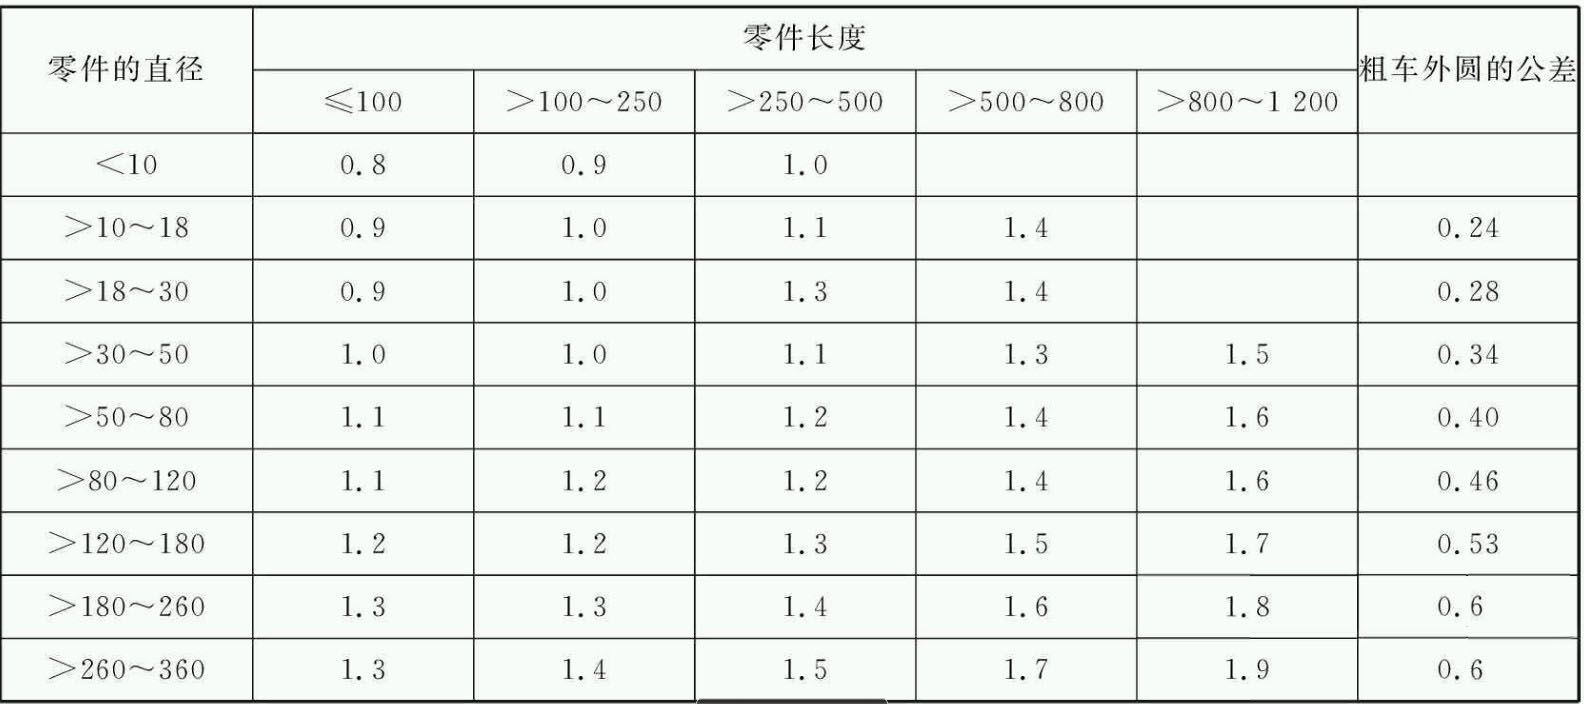
Qidiruv jadvalini to'g'rilash usuli - bu ishlab chiqarish amaliyoti va eksperimental tadqiqotlardan to'plangan ma'lumotlarga asoslanib, jadvalga tuzilgan va haqiqiy ishlov berish sharoitlari bilan birgalikda qayta ko'rib chiqilgan ma'lumotlarga asoslangan ishlov berish uchun imtiyozlarni aniqlash usuli. Bu usul keng qo'llaniladi. Rulman qismlarini qo'pol burilishdan keyin tashqi doiralarni nozik tornalash va silliqlash uchun ishlov berish uchun ruxsatnomalar mos ravishda 1-jadvalda va 2-jadvalda ko'rsatilgan.
3.2.3 Tahlil va hisoblash usuli
Analitik hisoblash usuli - tajriba ma'lumotlari va hisoblash formulalari asosida ishlov berish to'loviga ta'sir qiluvchi turli omillarni tahlil qilish va har tomonlama hisoblash yo'li bilan ishlov berish to'lovini aniqlash usuli. Ushbu usul bilan aniqlangan ishlov berish to'lovi ham to'g'ri, ham iqtisodiy jihatdan oqilona, ammo u yuqoridagi ikkita usul kabi oddiy va intuitiv bo'lmagan keng qamrovli ma'lumotlarni to'plashni talab qiladi. Shuning uchun bu usul hozirda kamroq qo'llaniladi.
to'rtta
epilog
Haqiqiy ishlab chiqarishda, ko'plab qismlar blankalarini ishlab chiqarish usuli vaqtincha aniqlanganligi sababli, masalan, markazdan qochma to'qimalarni quyish orqali quyma zanglamas po'latdan yasalgan sleeve po'lat plastinka rulosiga o'zgartiriladi va payvandlanadi; Sovutgichning so'nggi qopqog'i, dvigatelning tagligi va vites qutisining qumli qismlari payvandlangan qismlar bilan almashtiriladi. Ushbu qismlarni ishlab chiqarish jarayonida ko'plab noaniq omillar mavjud va ularning shaklidagi xatolarni oldindan aytish qiyin. Shu sababli, ushbu qismlarga ishlov berish to'lovini aniqlash uchun ushbu maqolada keltirilgan uchta usul qo'llanilmaydi va faqat haqiqiy ishlab chiqarish jarayonida moslashuvchan tarzda o'zlashtirilishi mumkin.
1-jadval: qo'pol burilish va nozik burilishdan keyin milya qismlarining tashqi doirasi uchun ishlov berish uchun ruxsat, mm
2-jadval Eksa qismlarining tashqi doiralarini silliqlash uchun ishlov berish uchun ruxsatnoma mm