


Burg'ulash va ishlov berishning asosiy texnikasi
1.
Sovutgichni ishlatish bo'yicha maslahatlar
Sovutgichni to'g'ri ishlatish yaxshi burg'ulash ko'rsatkichlariga erishish uchun juda muhimdir, chunki u ishlov berish jarayonida chiplarni olib tashlash, asbobning ishlash muddati va teshik sifatiga bevosita ta'sir qiladi.
(1) Sovutgichni qanday ishlatish kerak
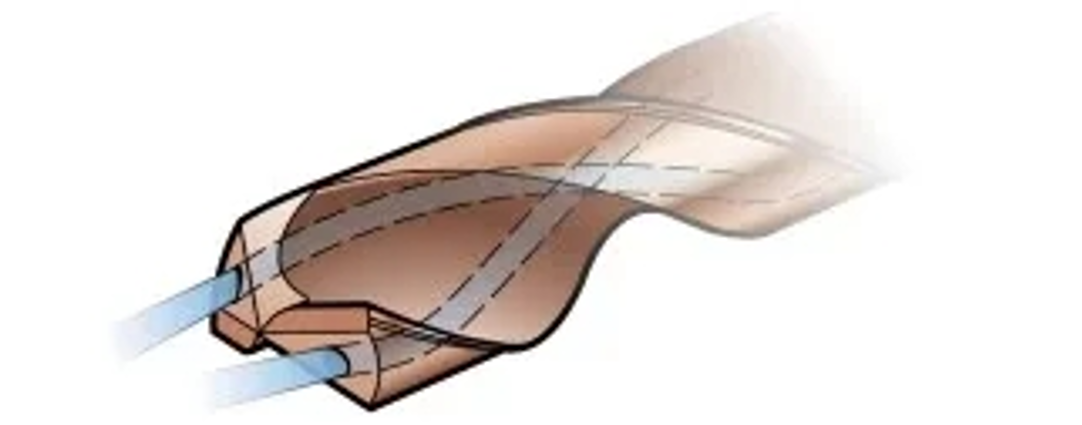
1) Ichki sovutish dizayni
Ichki sovutish dizayni har doim chiplarning bloklanishiga yo'l qo'ymaslik uchun birinchi tanlovdir, ayniqsa uzun chipli materiallarni qayta ishlash va chuqurroq teshiklarni burg'ulashda (diafragmaning 3 barobaridan kattaroq). Gorizontal burg'ulash uchun, sovutish suvi burg'ulash uchidan oqib chiqayotganda, kamida 30 sm uzunlikdagi kesish suyuqligining pastga oqimi bo'lmasligi kerak.
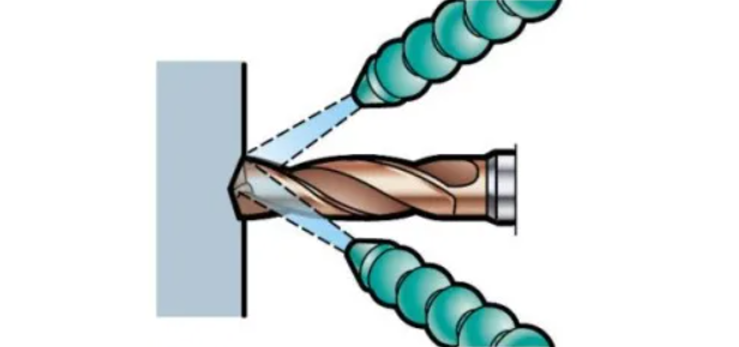
2) Tashqi sovutish dizayni
Tashqi sovutish suyuqligidan foydalanish chiplar yaxshi shakllangan va teshik chuqurligi sayoz bo'lganda ishlatilishi mumkin. Chiplarni olib tashlashni yaxshilash uchun asbob o'qi yonida kamida bitta sovutish suvi ko'krak (yoki aylanmaydigan ilovalar bo'lsa, ikkita nozul) bo'lishi kerak.
3) Sovutgichni ishlatmasdan quruq burg'ulash texnikasi
Quruq burg'ulash odatda tavsiya etilmaydi.
a) Qisqa chipli materiallar va teshik chuqurliklari diametri 3 barobargacha bo'lgan ilovalarda qo'llanilishi mumkin
b) Gorizontal dastgohlar uchun mos
c) kesish tezligini kamaytirishni taklif qiling
d) Asbobning ishlash muddati qisqaradi
Quyidagilar uchun quruq burg'ulashdan foydalanmaslik tavsiya etiladi:
a) zanglamaydigan po'latdan yasalgan materiallar (ISO M va S)
b) almashtiriladigan burg'ulash uchi
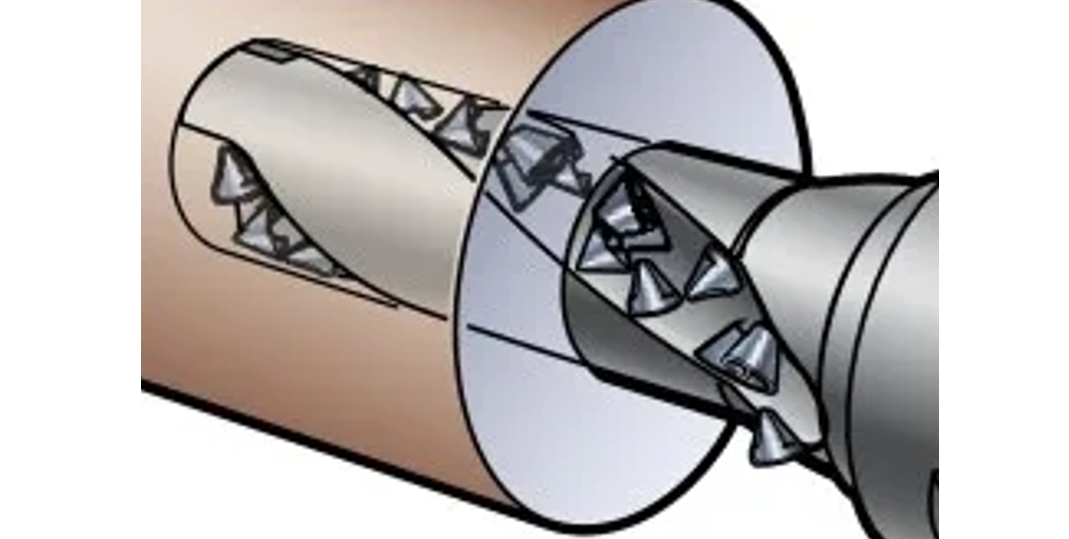
4) Yuqori bosimli sovutish (HPC) (~70 bar)
Yuqori bosimli sovutish suvidan foydalanishning afzalliklari quyidagilardan iborat:
a) Sovutish effektining kuchayishi tufayli asbobning ishlash muddati uzoqroq
b) zanglamaydigan po'latdan va boshqa uzun chipli materiallarni qayta ishlashda chiplarni olib tashlash effektini yaxshilang va asbobning ishlash muddatini uzaytirishi mumkin
c) Chipni olib tashlashning yaxshi ishlashi, shuning uchun yuqori xavfsizlik
d) Sovutish suvi ta'minotini saqlab turish uchun berilgan bosim va teshik o'lchamiga qarab etarli oqim tezligini ta'minlang
(2) Sovutish suyuqligidan foydalanish bo'yicha maslahatlar
Iltimos, EP (haddan tashqari bosim) qo'shimchasini o'z ichiga olgan eruvchan kesuvchi yog'dan (emulsiya) foydalanganingizga ishonch hosil qiling. Asbobning optimal ishlash muddatini ta'minlash uchun moy-suv aralashmasidagi yog' miqdori 5-12% gacha bo'lishi kerak (zanglamaydigan po'lat va yuqori haroratli qotishma materiallarni qayta ishlashda u 10-15%) orasida bo'lishi kerak. Kesuvchi suyuqlikning yog 'miqdorini oshirganda, tavsiya etilgan yog' miqdoridan oshmasligini ta'minlash uchun uni yog' ajratgich bilan tekshirish kerak.
Agar shartlar ruxsat etilsa, ichki sovutish suvi har doim tashqi sovutish suvidan afzalroqdir.
Toza moy moylash samaradorligini oshirishi va zanglamaydigan po'latdan burg'ulashda foyda keltirishi mumkin. Iltimos, uni EP qo'shimchalari bilan birgalikda ishlatishingizga ishonch hosil qiling. Har ikkala integral qattiq qotishma matkap uchlari va indekslanadigan pichoqli matkap uchlari toza moydan foydalanishi va yaxshi natijalarga erishishi mumkin.
Siqilgan havo, tumanni kesish suyuqligi yoki MQL (mikro moylash) barqaror ish sharoitida, ayniqsa quyma temir va alyuminiy qotishmalarini qayta ishlashda muvaffaqiyatli tanlovga aylanishi mumkin. Haroratning ko'tarilishining asbobning ishlash muddatiga potentsial salbiy ta'siri tufayli kesish tezligini kamaytirish tavsiya etiladi.
2.
Chiplarni boshqarish texnikasi
Chiqindilarni blokirovka qilish matkap uchining radial harakatiga olib kelishi mumkin, bu esa teshik sifatiga, burg'ulash uchining ishlash muddati va ishonchliligiga ta'sir qiladi yoki burg'ulash uchi/pichoqning sinishiga olib keladi.
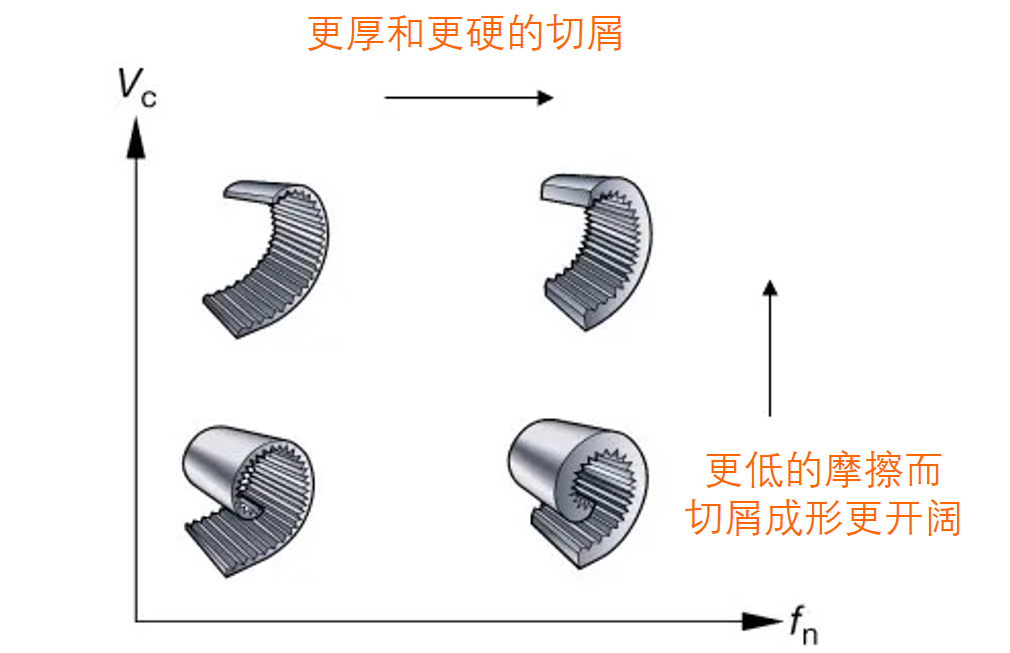
Chiplarni burg'ulash uchidan muammosiz tushirish mumkin bo'lganda, chip shakllanishi qabul qilinadi. Uni aniqlashning eng yaxshi usuli burg'ulash jarayonida kuzatishdir. Uzluksiz ovoz chiplarni yaxshi olib tashlashni ko'rsatadi, intervalgacha ovoz esa chipning bloklanishini ko'rsatadi. Besleme kuchini yoki quvvat monitorini tekshiring. Agar anormallik bo'lsa, sabab chipning bloklanishi bo'lishi mumkin. Chiplarni ko'rish. Agar chiplar uzun va kavisli bo'lsa, lekin jingalak bo'lmasa, bu chipning bloklanishini ko'rsatadi. Teshiklarni ko'rish. Chiqindilarni to'sib qo'ygandan so'ng, qo'pol sirt ko'rinadi.
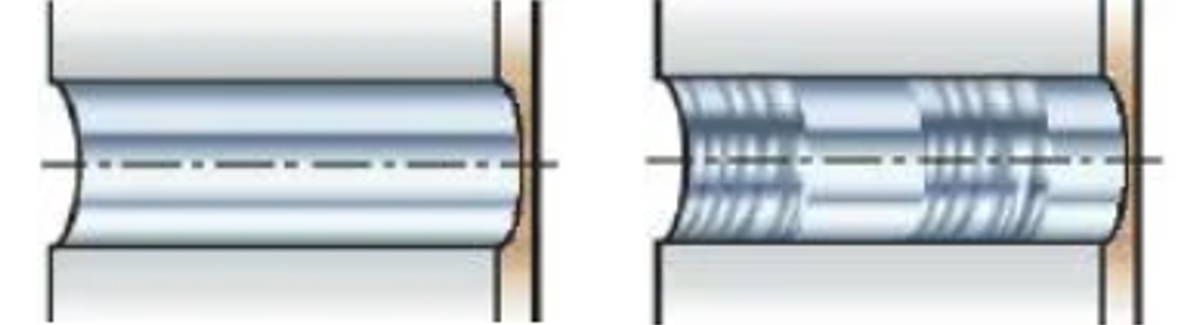
Chipni yaxshi olib tashlash (chapda) va chip blokirovkasidan ta'sirlangan teshiklar (o'ngda)
Chiqindilarni to'sib qo'ymaslik bo'yicha maslahatlar:
1) To'g'ri kesish parametrlari va burg'ulash uchi / asbob uchi truba shaklidan foydalanishni ta'minlang
2) Chip shaklini tekshiring - besleme tezligi va tezligini sozlang
3) Kesuvchi suyuqlik oqimi tezligini va bosimini tekshiring
4) Kesish chetini tekshiring. Agar butun chip yivi ishlamayotgan bo'lsa, kesishning shikastlanishi/chizilishi uzun chiplarga olib kelishi mumkin
5) Ish qismlarining yangi partiyalari tufayli kesish unumdorligi o'zgarganligini tekshiring - kesish parametrlarini sozlang
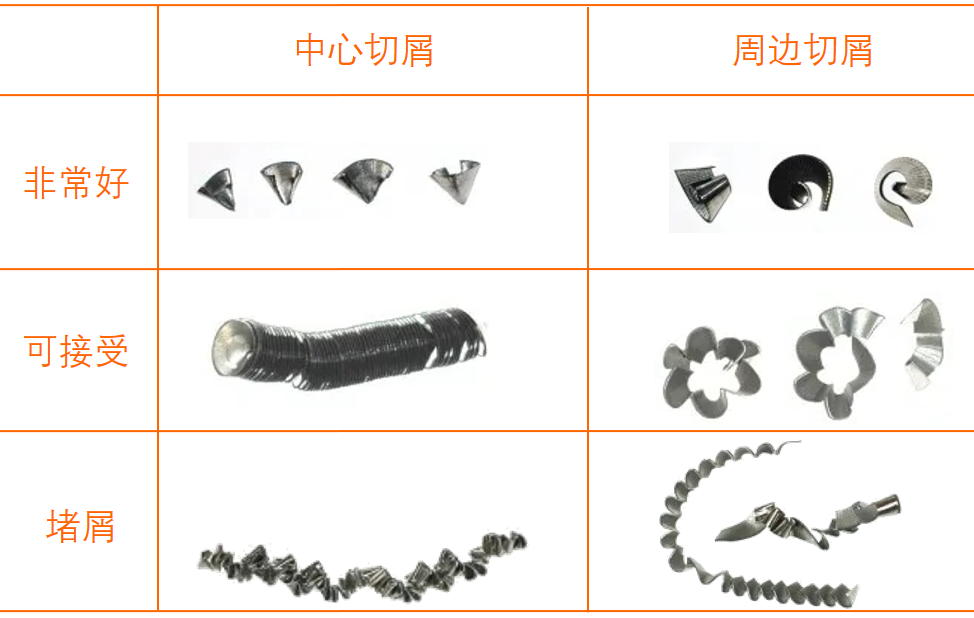
(1) Almashtiriladigan pichoqli matkaplardan chiplar
Markaziy pichoqdan hosil bo'lgan konusning chiplari osongina tanib olinadi. Periferik pichoqlar tomonidan hosil qilingan chiplar burilishga o'xshaydi.
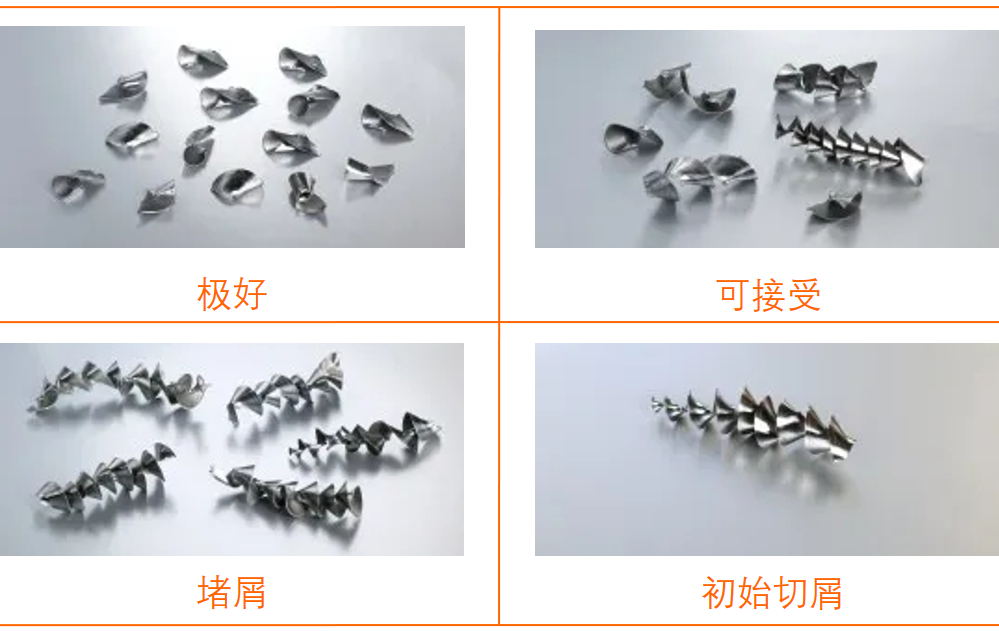
(2) Integral qattiq qotishma matkap uchlaridan chiplar
Chip markazdan chiqib ketish chetining chetiga qadar shakllanishi mumkin. Shuni ta'kidlash kerakki, ishlov beriladigan qismga burg'ulashda hosil bo'lgan dastlabki chiplar har doim juda uzun, ammo bu hech qanday muammo tug'dirmaydi.
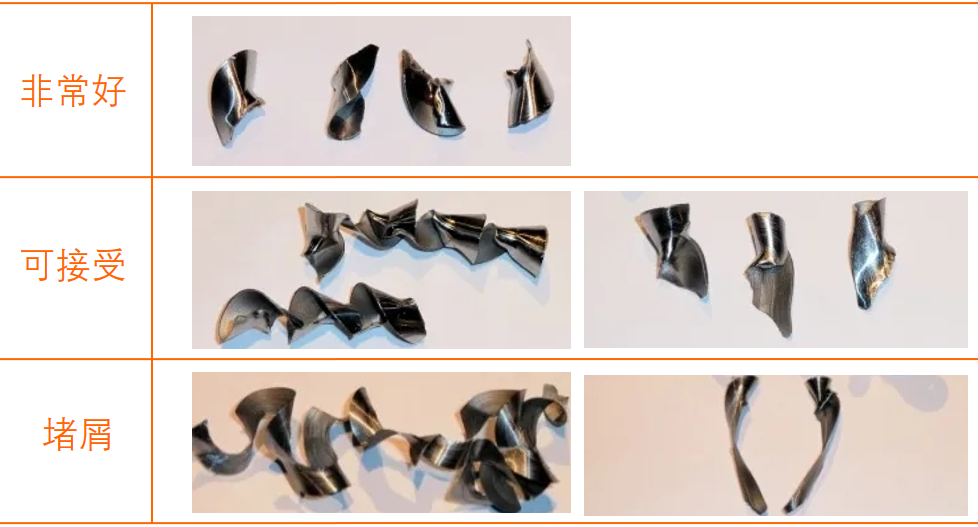
(3) Almashtiriladigan matkap uchlaridan chiplar
3.
Besleme va kesish tezligini nazorat qilish
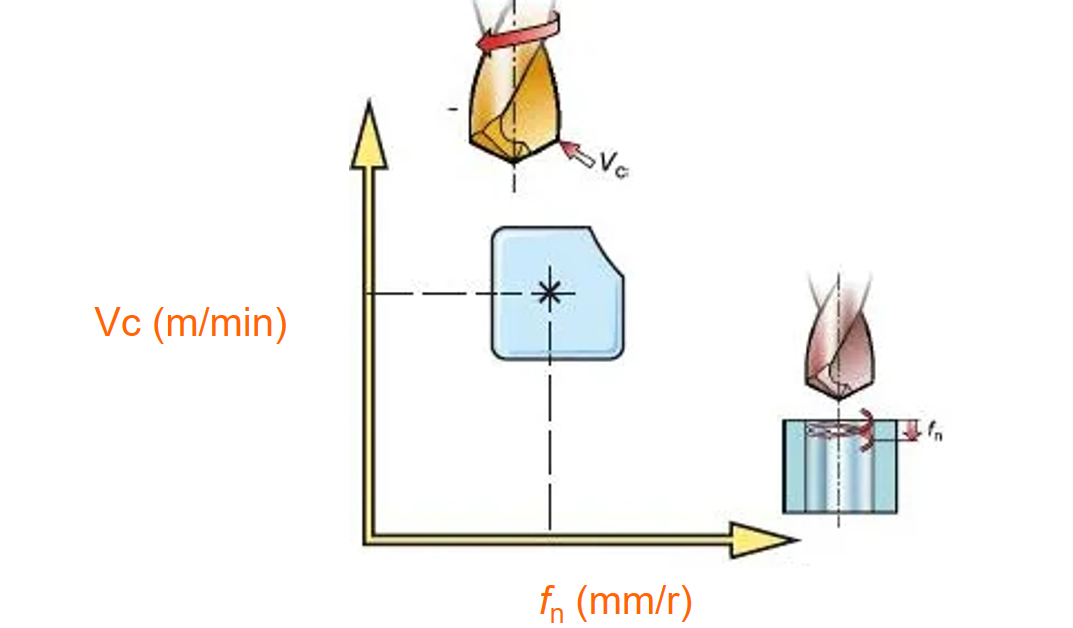
(1) Vc kesish tezligining ta'siri (m/min)
Materialning qattiqligidan tashqari, kesish tezligi ham asbobning ishlash muddati va quvvat sarfiga ta'sir qiluvchi asosiy omil hisoblanadi.
1) Kesish tezligi asbobning ishlash muddatini belgilovchi eng muhim omil hisoblanadi
2) Kesish tezligi kompyuter quvvatiga (kVt) va moment momentiga (Nm) ta'sir qiladi.
3) Yuqori kesish tezligi yuqori haroratni keltirib chiqaradi va asbobning orqa yuzasining aşınmasını oshiradi, ayniqsa periferik asbob uchida
4) Ba'zi yumshoqroq va uzunroq chipli materiallarni (ya'ni, past karbonli po'latni) qayta ishlashda yuqori kesish tezligi chip shakllanishi uchun foydalidir
Kesish tezligi juda yuqori:
a) Orqa pichoq yuzasi juda tez eskiradi
b) Plastik deformatsiya
c) Teshik sifatining pastligi va katta diafragma
Kesish tezligi juda past:
a) qoldiq o'smalarini hosil qilish
b) chiplarni yomon olib tashlash
c) uzoqroq kesish vaqti
(2) besleme fn ta'siri (mm/r)
1) Chip shakllanishiga, sirt sifatiga va teshik sifatiga ta'siri
2) Ta'sir kuchi PC (kVt) va moment Mc (Nm)
3) Yuqori ovqatlanish Ff (N) besleme kuchiga ta'sir qiladi, bu ish holati beqaror bo'lganda e'tiborga olinishi kerak.
4) Mexanik kuchlanish va termal stressga ta'sir qiladi
Yuqori ovqatlanish tezligi:
a) Qattiq chipning sinishi
b) Qisqa kesish vaqti
c) Asbobning eskirishi kamroq, lekin burg'ulash uchining sinishi xavfi ortadi
d) Teshik sifatining pasayishi
Past ovqatlanish tezligi:
a) Chipslar uzunroq va ingichka
b) sifatni oshirish
c) Asboblarning tezlashtirilgan aşınması
d) uzoqroq kesish vaqti
e) Yupqa va qattiq qismlarni burg'ulashda past besleme tezligini saqlash kerak
4
Yuqori sifatli teshiklarni olish bo'yicha maslahatlar
(1) Chiplarni olib tashlash
Chipni olib tashlash ko'rsatkichlari talablarga javob berishiga ishonch hosil qiling. Chip blokirovkasi teshik sifati, ishonchliligi va asbobning ishlash muddatiga ta'sir qiladi. Matkap uchi / pichoqning yiv shakli va kesish parametrlari juda muhimdir.
(2) Barqarorlik, asboblarni mahkamlash
Mumkin bo'lgan eng qisqa matkap uchidan foydalaning. Minimal sakrash bilan tozalangan qattiq pichoq tutqichidan foydalaning. Mashinaning ish mili yaxshi holatda va to'g'ri tekislanganligiga ishonch hosil qiling. Qismlarning mustahkam va barqaror ekanligiga ishonch hosil qiling. Noqonuniy sirtlarga, qiyaliklarga va kesishgan teshiklarga to'g'ri besleme tezligini qo'llang.
(3) Asbobning ishlash muddati
Pichoqlarning eskirishini tekshiring va asbobning ishlash muddatini boshqarish dasturini oldindan belgilang. Eng samarali usul - burg'ulashni kuzatish uchun besleme quvvati monitoridan foydalanish.
(4) Xizmat
Pichoqni mahkamlash vintlarini muntazam ravishda almashtiring. Avval pichoq ushlagichini tozalang, so'ngra pichoqni almashtiring va tork kalitidan foydalanganingizga ishonch hosil qiling. Umumiy qattiq qotishma matkap uchini qayta silliqlashdan oldin, maksimal aşınma miqdoridan oshmang.
5
Turli materiallar uchun burg'ulash texnikasi
(1) Past karbonli po'latdan burg'ulash texnikasi
Ko'pincha payvandlash qismlari uchun ishlatiladigan past karbonli po'lat uchun chip shakllanishi qiyin bo'lishi mumkin. Po'latning qattiqligi, uglerod miqdori va oltingugurt miqdori qanchalik past bo'lsa, chiplar shunchalik uzoqroq ishlab chiqariladi.
1) Agar muammo chipni shakllantirish bilan bog'liq bo'lsa, VC kesish tezligini oshiring va fn beslemesini kamaytiring (oddiy po'latni qayta ishlashda ozuqani oshirish kerakligini unutmang).
2) Yuqori bosimli va ichki sovutish suvi ta'minotidan foydalaning.
(2) Ostenitik va dupleks zanglamaydigan po'lat uchun burg'ulash texnikasi
Ostenitik, dupleks va super dupleks materiallar chiplarni shakllantirish va chiplarni olib tashlash bilan bog'liq muammolarga olib kelishi mumkin.
1) To'g'ri yiv shakli juda muhim, chunki u chiplarning to'g'ri shakllanishiga yordam beradi va ularning chiqishiga yordam beradi. Umuman olganda, o'tkir chiqib ketish qirralarini ishlatish yaxshidir. Muammo chipni shakllantirish bilan bog'liq bo'lsa, ozuqa fn ni oshirish chiplarni sindirishga ko'proq moyil qiladi.
2) Ichki sovutish dizayni, yuqori bosim.
(3) CGI (vermikulyar grafit quyma temir) burg'ulash texnikasi
CGI odatda alohida e'tibor talab qilmaydi. U kulrang quyma temirga qaraganda kattaroq chiplarni ishlab chiqaradi, ammo chiplar sindirishga moyil. Kesish kuchi yuqoriroq, bu asbobning ishlash muddatiga ta'sir qiladi. Super aşınmaya bardoshli materiallardan foydalanish kerak. Barcha quyma temir kabi bir xil odatiy asbob uchi eskirishi bo'ladi.
1) Muammo chipni shakllantirish bilan bog'liq bo'lsa, Vc kesish tezligini oshiring va fn beslemesini kamaytiring.
2) Ichki sovutish dizayni.
(4) Alyuminiy qotishma burg'ulash texnikasi
Burr shakllanishi va chiplarni olib tashlash muammoga aylanishi mumkin. Bundan tashqari, yopishqoqlik tufayli asbobning qisqa muddatiga olib kelishi mumkin.
1) Optimal chip shakllanishini ta'minlash uchun past besleme va yuqori kesish tezligidan foydalaning.
2) Asbobning qisqa muddatini oldini olish uchun, yopishqoqlikni kamaytirish uchun turli qoplamalarni sinab ko'rish kerak bo'lishi mumkin. Ushbu qoplamalar olmos qoplamalarini o'z ichiga olishi mumkin yoki ular hech qanday qoplamani ishlatmasligi mumkin (substratga qarab).
3) Yuqori bosimli emulsiya yoki tumanli sovutgichdan foydalaning.
(5) Titan qotishmalari va yuqori haroratli qotishmalar uchun burg'ulash texnikasi
Teshik sirtining ish qattiqlashishi keyingi jarayonlarga ta'sir qiladi. Chipni olib tashlashning yaxshi ishlashiga erishish qiyinligi.
1) Titanium qotishmalarini qayta ishlash uchun yiv shakllarini tanlashda, o'tkir chiqib ketish qirralariga ega bo'lish yaxshidir. Nikel asosidagi qotishmalarni qayta ishlashda mustahkam yiv shakli juda muhimdir. Agar ishni qattiqlashtirish bilan bog'liq muammolar yuzaga kelsa, besleme tezligini oshirib ko'ring.
2) 70 bargacha bo'lgan yuqori bosimli sovutish suvi bilan yaxshilangan ishlash.
(6) Qattiqlashtirilgan po'lat uchun burg'ulash texnikasi
Qabul qilinadigan vosita muddatini oling.
1) Issiqlikni kamaytirish uchun kesish tezligini kamaytiring. Qabul qilinadigan va oson zaryadsizlanadigan chiplarni olish uchun besleme tezligini sozlang.
2) Yuqori konsentratsiyali aralash emulsiya.


