


Ishlov berish markazlari haqida to'liq bilim, o'qishdan keyin tez-tez xatoliklar yo'q!
Ishlov berish markazi neft, gaz, elektr energiyasi va raqamli boshqaruvni birlashtiradi va disklar, plitalar, qobiqlar, kameralar, qoliplar va boshqalar kabi turli xil murakkab qismlarni bir martalik siqishga erisha oladi. U burg'ulash, frezalash, zerikarli, kengaytiruvchi, menteşeli va qattiq teginish, bu yuqori aniqlikdagi ishlov berish uchun ideal uskunadir. Ushbu maqolada ishlov berish markazidan foydalanish ko'nikmalari quyidagi jihatlardan baham ko'riladi:
Ishlov berish markazida kesish asboblarini qanday tekislash kerak?
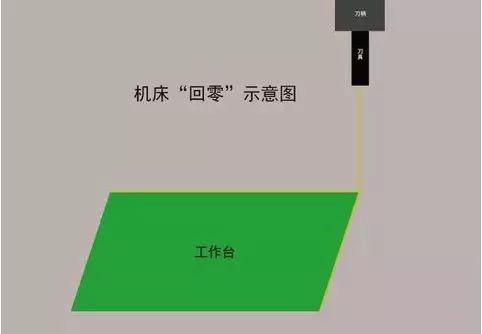
1. Nolga qaytish (mashina asbobining kelib chiqishiga qaytish)
Asbobni o'rnatishdan oldin, oldingi operatsiyadan koordinata ma'lumotlarini tozalash uchun nolga qaytish (mashina asbobining kelib chiqishiga qaytish) operatsiyasini bajarish kerak. X, Y va Z o'qlari nolga qaytishi kerakligini unutmang.
2. Milning oldinga burilishi
"MDI" rejimidan foydalanib, milni oldinga aylantirish va o'rtacha aylanish tezligini saqlash uchun buyruq kodini kiriting. Keyin "qo'l g'ildiragi" rejimiga o'ting va konversiya orqali tezlikni sozlash orqali dastgoh harakatini boshqaring.

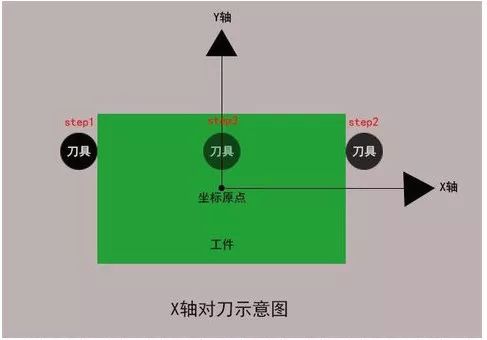
3. X-yo'nalishidagi pichoqni tekislash
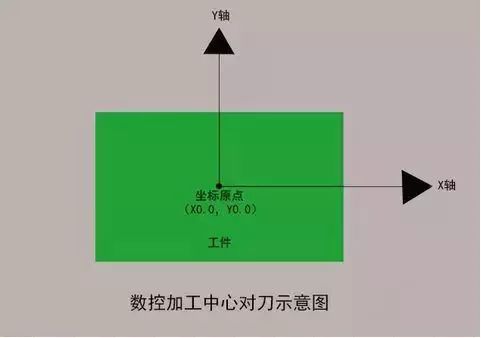
Mashina asbobining nisbiy koordinatalarini nolga qaytarish uchun kesuvchi asbob bilan ishlov beriladigan qismning o'ng tomoniga sekin teginish; Asbobni Z yo'nalishi bo'ylab ko'taring, so'ngra uni ishlov beriladigan qismning chap tomoniga o'tkazing va uni Z yo'nalishi bo'ylab avvalgidek bir xil balandlikka tushiring. Asbobni ish qismi bilan muloyimlik bilan aloqa qiling va asbobni ko'taring. Dastgohning nisbiy koordinatasining X qiymatini yozib oling, asbobni stanokning nisbiy koordinatasining X qiymatining yarmiga o'tkazing, dastgohning mutlaq koordinatasining X qiymatini yozing va uni koordinataga kiriting. (PUT) tugmasini bosish orqali tizimni tanlang.
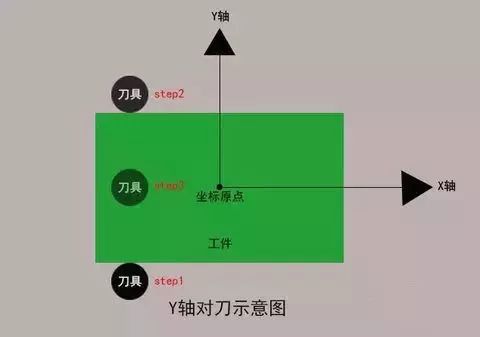
4. Y yo'nalishidagi pichoqni tekislash
Mashina asbobining nisbiy koordinatalarini nolga qaytarish uchun ishlov beriladigan qismning old qismiga kesish asbobi bilan sekin teginish; Asbobni Z yo'nalishi bo'ylab ko'taring, so'ngra uni ishlov beriladigan qismning orqa tomoniga o'tkazing va uni Z yo'nalishi bo'ylab avvalgidek bir xil balandlikka tushiring. Asbobni ish qismi bilan muloyimlik bilan aloqa qiling va asbobni ko'taring. Dastgohning nisbiy koordinatasining Y qiymatini yozib oling, asbobni nisbiy koordinataning Y qiymatining yarmiga o'tkazing, dastgohning mutlaq koordinatasining Y qiymatini yozing va uni koordinatalar tizimiga ( ga muvofiq) kiriting. Kiritish).
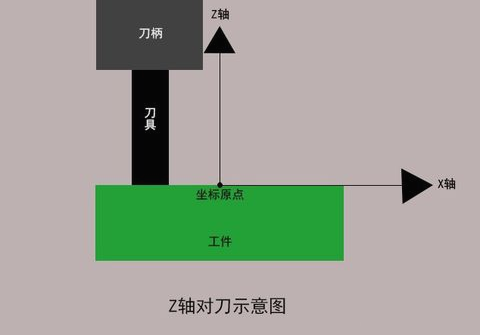
5. Z yo'nalishidagi pichoqni tekislash
Asbobni Z o'qi nol nuqtasi bilan tekislanishi kerak bo'lgan ishlov beriladigan qismning yuzasiga o'tkazing. Asbobni ishlov beriladigan qismning yuzasiga engil tegguncha sekin harakatlantiring. Bu vaqtda dastgohning koordinata tizimidagi Z o'qi qiymatini yozib oling va koordinata tizimini kiritish uchun (PUT) tugmasini bosing.
6. Shpindel aylanishni to'xtatadi
Birinchidan, milning aylanishini to'xtating va uni tegishli joyga o'tkazing. Ishlov berish dasturini oling va rasmiy ishlov berishga tayyorlang.
Qayta ishlash markazlari deformatsiyaga moyil bo'lgan qismlarni qanday ishlab chiqaradi va qayta ishlaydi?
Engil og'irligi, zaif qattiqligi va kuchsizligi bo'lgan qismlar uchun ular ishlov berish jarayonida stress va issiqlik ta'sirida deformatsiyaga moyil bo'ladi, buning natijasida yuqori hurda tezligi va xarajatlar sezilarli darajada oshadi. Bunday qismlar uchun birinchi navbatda deformatsiyaning sabablarini tushunishimiz kerak:
Kuchli deformatsiya:
Ushbu turdagi qismlar yupqa devorga ega va siqish kuchi ta'sirida ishlov berish va kesish jarayonida notekis qalinlikka ega bo'lish oson. Elastiklik yomon, qismning shakli o'z-o'zidan tiklanishi qiyin.

Issiqlik deformatsiyasi:
Ish qismi engil va nozik tuzilishga ega va kesish jarayonida radial kuch ishlov beriladigan qismning termal deformatsiyasiga olib kelishi mumkin, natijada o'lchamlar noto'g'ri bo'ladi.
Tebranish deformatsiyasi:
Radial kesish kuchi ta'sirida qismlar tebranish va deformatsiyaga moyil bo'lib, bu ishlov beriladigan qismning o'lchov aniqligi, shakli, joylashuvi aniqligi va sirt pürüzlülüğüne ta'sir qiladi.
Oson deformatsiyalanadigan qismlarga ishlov berish usullari:
Yupqa devorli qismlar bilan ifodalangan deformatsiyalanadigan qismlar, ishlov berish jarayonida ishlov beriladigan qismdagi kesish kuchini kamaytirish uchun kichik besleme tezligi bilan yuqori tezlikda kesilishi mumkin. Shu bilan birga, chiqib ketish issiqligining katta qismi ishlov beriladigan qismdan yuqori tezlikda uchib ketadigan chiplar tomonidan olib tashlanadi va shu bilan ishlov beriladigan qismning haroratini pasaytiradi va uning termal deformatsiyasini kamaytiradi.
Nima uchun ishlov berish markazi asboblarini passivlashtirish kerak?
CNC kesish asboblari imkon qadar tez emas, nima uchun ularni passivlashtirish kerak? Aslida, asboblarni passivatsiya qilish - bu odamlar tom ma'noda tushunadigan narsa emas, balki asboblarning xizmat qilish muddatini yaxshilash usulidir. Nivelirlash, sayqallash va pardani tozalash kabi jarayonlar orqali asbob sifatini yaxshilang. Bu, aslida, nozik silliqlashdan keyin va qoplamadan oldin asboblarni kesish uchun odatiy jarayon.
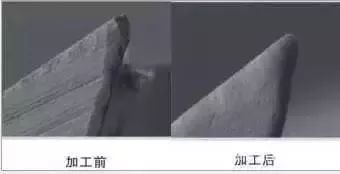
▲ Asbobni passivlashtirishni taqqoslash
Chiqib ketish asboblari ishlab chiqarishdan oldin silliqlash g'ildiragi bilan silliqlashdan o'tadi, ammo silliqlash turli darajadagi mikro tirqishlarga olib kelishi mumkin. Yuqori tezlikda kesish paytida, ishlov berish markazlaridagi mikro kesiklar osongina kengayib, asboblarning aşınmasını va shikastlanishini tezlashtiradi. Zamonaviy kesish texnologiyasida kesish asboblarining barqarorligi va aniqligi uchun qat'iy talablar mavjud. Shuning uchun, CNC chiqib ketish asboblari qoplamaning mustahkamligi va xizmat qilish muddatini ta'minlash uchun qoplamadan oldin chiqib ketish tomonida passivatsiyadan o'tishi kerak. Asbobni passivlashtirishning afzalliklari quyidagilardan iborat:
1. Kesuvchi asboblarning jismoniy aşınmasına qarshilik
Kesish jarayonida asbob yuzasi asta-sekin ish qismi tomonidan eskirib ketadi va chiqib ketish tomoni ham yuqori harorat va bosim ostida plastik deformatsiyaga moyil bo'ladi. Kesish asboblarini passivatsiya bilan davolash ularning qattiqligini yaxshilashga yordam beradi va kesish samaradorligini muddatidan oldin yo'qotishdan saqlaydi.
2. Ishlov beriladigan buyumning silliqligini saqlash
Asbobning kesish chetidagi burmalar asbobning aşınmasına olib kelishi mumkin va ishlov beriladigan qismning yuzasi ham qo'pol bo'ladi. Passivatsiya bilan ishlov berishdan so'ng, asbobning kesish qirrasi juda silliq bo'ladi va chekka qulashi hodisasi mos ravishda kamayadi va ishlov beriladigan qismning sirt silliqligi ham yaxshilanadi.
3. Qulay yiv chiplarini olib tashlash
Kesuvchi asboblarning yivlarini parlatish sirt sifatini va chiplarni olib tashlash samaradorligini oshirishi mumkin. Yiv yuzasi qanchalik silliq bo'lsa, chiplarni yaxshiroq olib tashlash va yanada izchil kesishga erishish mumkin. Passivatsiya va polishingdan so'ng, ishlov berish markazidagi CNC kesish asboblari sirtda ko'plab kichik teshiklarni qoldiradi. Ushbu kichik teshiklar ishlov berish jarayonida ko'proq chiqib ketish suyuqligini o'zlashtirishi mumkin, bu kesish paytida hosil bo'ladigan issiqlikni sezilarli darajada kamaytiradi va kesish tezligini sezilarli darajada yaxshilaydi.
Ishlov berish markazlari ish qismlarining sirt pürüzlülüğünü qanday kamaytirishi mumkin?
Qismlarning sirt pürüzlülüğü CNC ishlov berish markazlarida tez-tez uchraydigan muammolardan biri bo'lib, ishlov berish sifatini bevosita aks ettiradi. Qismlarga ishlov berishning sirt pürüzlülüğünü qanday nazorat qilish kerak, biz birinchi navbatda sirt pürüzlülüğünün sabablarini chuqur tahlil qilishimiz kerak, jumladan: frezalash jarayonida yuzaga kelgan asbob belgilari; Kesish bo'linishi natijasida kelib chiqqan termal deformatsiya yoki plastik deformatsiya; Kesish asboblari va ishlov berish yuzalari orasidagi ishqalanish.
Ishlov beriladigan qismning sirt pürüzlülüğünü tanlashda, u nafaqat qism yuzasining funktsional talablariga javob berishi, balki iqtisodiy ratsionallikni ham hisobga olishi kerak. Kesish funktsiyasini qondirish uchun ishlab chiqarish xarajatlarini kamaytirish uchun iloji boricha kattaroq sirt pürüzlülüğü mos yozuvlar qiymatlarini tanlash kerak. Kesish markazining ijrochisi sifatida chiqib ketish vositasi kundalik parvarishlash va asbobning juda zerikarli bo'lishidan kelib chiqadigan sirt pürüzlülüğünün oldini olish uchun o'z vaqtida silliqlashga e'tibor berishi kerak.
Ishlov berish markazi o'z ishini tugatgandan so'ng nima qilish kerak?
Ishlov berish markazlari uchun an'anaviy ishlov berish jarayoni qoidalari odatda bir xil bo'lib, asosiy farq shundaki, ishlov berish markazlari barcha kesish jarayonlarini bitta siqish jarayoni va uzluksiz avtomatik ishlov berish orqali yakunlaydi. Shuning uchun, ishlov berish markazlari CNC ishlov berishni tugatgandan so'ng, ba'zi keyingi ishlov berish ishlarini bajarishlari kerak.
1. Tozalash bilan davolashni amalga oshiring. Kesish vazifasini bajargandan so'ng, ishlov berish markazi tezda chiplarni olib tashlashi, dastgohni artib tashlashi va dastgohni ishlatishda atrof-muhit bilan toza holatni saqlashi kerak.
2. Aksessuarlarni tekshirish va almashtirish uchun e'tibor berish kerak bo'lgan birinchi narsa - hidoyat rayidagi moyni tozalash plitasini tekshirish. Agar eskirish yuzaga kelsa, uni o'z vaqtida almashtirish kerak. Soqol moyi va sovutish suvi holatini tekshiring. Agar loyqalik paydo bo'lsa, uni o'z vaqtida almashtirish kerak. Suv darajasi belgidan past bo'lsa, uni qo'shish kerak.
3. O'chirish tartibi standartlashtirilgan bo'lishi kerak va dastgoh asboblari ish panelidagi quvvat va asosiy quvvatni ketma-ket o'chirish kerak. Maxsus holatlar va talablar bo'lmasa, birinchi navbatda nolga qaytish, qo'lda, jog va avtomatik tamoyiliga amal qilish kerak. Ishlov berish markazining ishlashi ham past tezlikda, o'rta tezlikda, keyin esa yuqori tezlikda boshlanishi kerak. Ishni boshlashdan oldin hech qanday g'ayritabiiy shartlarsiz past tezlikda va o'rta tezlikda ishlash vaqti 2-3 daqiqadan kam bo'lmasligi kerak.
4. Operatsiyani standartlashtiring va ish qismini chuck yoki uchiga urmang, tuzatmang yoki tuzatmang. Ishlashning keyingi bosqichiga o'tishdan oldin ish qismi va asbobning mahkamlanganligini tasdiqlash kerak. Mashina asbobidagi xavfsizlik va himoya vositalarini demontaj qilish yoki o'zboshimchalik bilan ko'chirish mumkin emas. Eng samarali qayta ishlash aslida xavfsiz ishlov berishdir. Samarali ishlov berish uskunasi sifatida, yopilganda ishlov berish markazining ishlashi oqilona va standartlashtirilgan bo'lishi kerak. Bu nafaqat joriy tugallangan jarayonni saqlab qolish, balki keyingi boshlashga tayyorgarlikdir.


