


Qancha umumiy sirtni tozalash usullarini bilasiz?
Yuzaki ishlov berish - substratdan turli xil mexanik, fizik va kimyoviy xususiyatlarga ega bo'lgan substrat materialining yuzasida sirt qatlamini sun'iy ravishda shakllantirishning texnologik usuli. Sirtni qayta ishlashning maqsadi korroziyaga chidamlilik, aşınma qarshilik, bezak yoki mahsulotning boshqa maxsus funktsiyalari talablariga javob berishdir. Bugun biz ba'zi umumiy sirtni tozalash usullarini baham ko'ramiz va siz qancha bilasiz~
1, jilo
Cilalash - bu yorqin va tekis sirt olish uchun ishlov beriladigan qismning sirt pürüzlülüğünü kamaytirish uchun mexanik, kimyoviy yoki elektrokimyoviy kuchlardan foydalanish jarayonini anglatadi. Bu abraziv zarrachalar yoki boshqa abraziv vositalar yordamida ishlov beriladigan qismning sirtini o'zgartirish jarayonidir. Cilalash ishlov beriladigan qismning o'lchovli yoki geometrik aniqligini yaxshilay olmaydi, aksincha, silliq sirt yoki oyna porlashini olishga qaratilgan, ba'zida porlashni (yo'q bo'lib ketish) yo'q qilish uchun ham ishlatiladi. Odatda polishing g'ildiraklari jilo sifatida ishlatiladi. Cilalash g'ildiraklari odatda kanvas, namat yoki charmning bir nechta qatlamlarini yig'ish orqali ishlab chiqariladi, metall dumaloq plitalar har ikki tomondan mahkamlanadi. G'ildirakning cheti mikro abraziv va moy bilan bir xilda aralashtirilgan polishing agenti bilan qoplangan. Cilalash vaqtida yuqori tezlikda aylanadigan silliqlash g'ildiragi (aylana tezligi 20 metr/sekunddan ortiq) ishlov beriladigan qismga bosiladi, bu esa abrazivni yumalab, ishlov beriladigan qism yuzasida bir oz kesilishiga olib keladi va shu bilan yorqin ishlov berish yuzasi. Sirt pürüzlülüğü odatda Ra0.63-0.01 mikrometrga yetishi mumkin; Yog'li bo'lmagan matli polishing vositalaridan foydalanganda, tashqi ko'rinishini yaxshilash uchun yorqin yuzani matlash mumkin. Turli xil polishing jarayonlari uchun: qo'pol abraziv (asosiy abraziv jarayoni), oraliq abraziv (aniq ishlov berish jarayoni) va nozik abraziv (polishing jarayoni), tegishli polishing g'ildiraklarini tanlash eng yaxshi polishing effektiga erishish va polishing samaradorligini oshirishi mumkin.
2, qum bilan tozalash
Yuqori tezlikli qum oqimining ta'siridan foydalanib, substrat yuzasini tozalash va qo'pollashtirish jarayoni. Quvvat sifatida siqilgan havodan foydalanib, ishlov beriladigan qismning yuzasiga yuqori tezlikda materiallarni (mis rudasi qumi, kvarts qumi, olmos qumi, temir qumi, Xaynan qumi) purkash uchun yuqori tezlikda reaktiv nur hosil bo'ladi va bu o'zgarishlarga olib keladi. ishlov beriladigan qismning tashqi yuzasi ko'rinishida yoki shaklida. Aşındırıcı moddalarning ishlov beriladigan qism yuzasiga ta'siri va kesish ta'siri tufayli ishlov beriladigan qismning yuzasi ma'lum darajada tozalik va turli xil pürüzlülüklarni oladi, ishlov beriladigan qismning mexanik xususiyatlarini yaxshilaydi, shuning uchun ishlov beriladigan qismning charchoqqa chidamliligi yaxshilanadi, ish qismi orasidagi yopishqoqlik yaxshilanadi. u va qoplama oshadi, qoplamaning chidamliligi uzaytiriladi, shuningdek, qoplamani tekislash va bezash uchun ham foydalidir.

III sim chizish
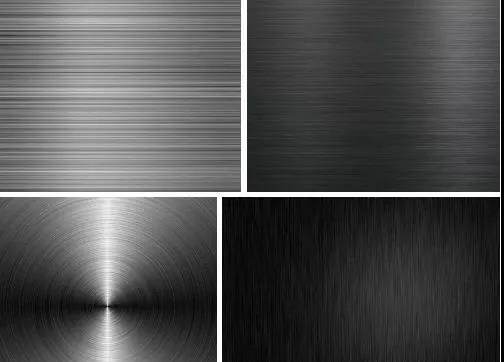
Bu dekorativ effektlarga erishish uchun mahsulotlarni silliqlash orqali ishlov beriladigan qismlar yuzasida chiziqlar hosil qiluvchi sirtni tozalash usuli. Chizilgandan keyin turli naqshlarga ko'ra, uni to'g'ridan-to'g'ri chizish, tartibsiz chizish, to'lqinli va spiral chizishga bo'lish mumkin. Yuzaki simlarni chizish bilan ishlov berish - dekorativ effektlarga erishish uchun mahsulotlarni silliqlash orqali ishlov beriladigan qismlar yuzasida chiziqlar hosil qiluvchi sirtni qayta ishlash usuli. Metall materiallarning to'qimasini aks ettirish qobiliyati tufayli sirt simlarini chizish bilan ishlov berish tobora ommalashib bormoqda va foydalanuvchilar orasida keng qo'llanilmoqda.
4, anodizatsiya
Alyuminiy va alyuminiy qotishmalarining yuzasi odatda himoya, dekorativ va boshqa funktsional xususiyatlarga ega bo'lgan oksid plyonkasi qatlamiga aylanadigan elektrolitik oksidlanish jarayoni. Ushbu ta'rifdan boshlab, alyuminiyni anodlash faqat anodlangan plyonka hosil qilish jarayonini o'z ichiga oladi. Metall yoki qotishma komponentlarni anod sifatida ishlatib, elektroliz orqali ularning yuzasida oksid plyonkasi hosil bo'ladi. Metall oksidli plyonkalar sirt holatini va xususiyatlarini o'zgartiradi, masalan, sirtni bo'yash, korroziyaga chidamliligini oshirish, aşınma qarshiligi va qattiqligini oshirish va metall sirtini himoya qilish. Masalan, alyuminiyni anodlash alyuminiy va uning qotishmalarini mos keladigan elektrolitlarga (masalan, sulfat kislota, xrom kislotasi, oksalat kislotasi va boshqalar) anod sifatida joylashtirishni va ma'lum sharoitlarda va tashqi oqimda elektrolizni o'tkazishni o'z ichiga oladi. Anodlangan alyuminiy yoki uning qotishmalari oksidlanib, yuzasida qalinligi 5-30 mikron bo'lgan yupqa alyuminiy oksidi qatlamini hosil qiladi. Qattiq anodlangan oksid plyonkasi 25-150 mikronga yetishi mumkin. Anodlangan alyuminiy yoki uning qotishmalari qattiqligi va aşınma qarshiligini yaxshilaydi va har kvadrat millimetrga 250-500 kilogrammga etadi. Ular yaxshi issiqlikka chidamlilik, qattiq anodlangan oksidli plyonkalar uchun yuqori erish nuqtasi 2320K, mukammal izolyatsiyalash xususiyatlari va 2000V gacha bo'lgan buzilish kuchlanishiga qarshilikka ega, bu ularning korroziyaga chidamliligini oshiradi ō= 0.03 NaCl tuzi spreyi korroziyaga tushmaydi. minglab soatlar uchun. Yupqa oksidli plyonka turli xil moylash materiallarini adsorbsiyalashi mumkin bo'lgan va dvigatel tsilindrlarini yoki boshqa aşınmaya bardoshli qismlarni ishlab chiqarish uchun mos bo'lgan juda ko'p miqdordagi mikroporlarni o'z ichiga oladi; Membrananing mikroporlari kuchli adsorbsiya qobiliyatiga ega va ularni turli xil chiroyli va jonli ranglarga bo'yash mumkin. Rangli metallar yoki ularning qotishmalari (alyuminiy, magniy va ularning qotishmalari kabi) mexanik qismlarda, samolyotlar va avtomobil qismlarida, nozik asboblar va radio uskunalarida, kundalik ehtiyojlar va binolarni bezashda keng qo'llaniladigan anodizatsiyadan o'tishi mumkin. Umuman olganda, anod alyuminiy yoki alyuminiy qotishmasidan, katod esa qo'rg'oshin plastinkasidan qilingan. Alyuminiy va qo'rg'oshin plitalari alyuminiy va qo'rg'oshin plitalari yuzasida oksidli plyonka hosil qilish uchun elektroliz uchun sulfat kislota, oksalat kislotasi, xrom kislotasi va boshqalarni o'z ichiga olgan suvli eritmada birga joylashtiriladi. Bu kislotalar orasida eng keng tarqalgani sulfat kislota yordamida anodik oksidlanishdir.
jarayon oqimi
Monoxrom va gradient ranglar: polishing/qumlama/chizish → yog'sizlantirish → anodizatsiya → neytrallash → bo'yash → muhrlash → quritish
Ikki rang: ① Jilolash/qumlash/chizish → yog'sizlantirish → ekranlash → anodlash 1 → anodlash 2 → muhrlash → quritish
② Cilalash/qumlash/chizish → yog'sizlantirish → anodlash 1 → lazerli o'yma → anodlash 2 → muhrlash → quritish
Texnik xususiyatlari
1. Kuchni oshirish,
2. Oqdan tashqari har qanday rangni amalga oshiring.
3. Evropa va Amerika Qo'shma Shtatlari kabi mamlakatlarning nikelsiz talablarini qondirish uchun nikelsiz muhrlanishni amalga oshiring.
5, Elektroforez
Jarayon anodik elektroforez va katod elektroforezga bo'linadi. Agar qoplama zarralari manfiy zaryadlangan bo'lsa va ish qismi anod bo'lsa, qoplama zarralari elektr maydon kuchi ta'sirida ish qismiga plyonka qo'yadi, bu anodik elektroforez deb ataladi; Aksincha, agar qoplama zarralari musbat zaryadlangan bo'lsa va ishlov beriladigan qism katod bo'lsa, ishlov beriladigan qismga qoplama zarralarini cho'ktirish katodik elektroforez deb ataladi.
Anodik elektroforezning umumiy jarayon oqimi quyidagicha: ishlov beriladigan qismga oldindan ishlov berish (yog'sizlantirish → issiq suv bilan yuvish → zangni tozalash → sovuq suv bilan yuvish → fosfatlash → issiq suv bilan yuvish → passivatsiya) → anodik elektroforez → ishlov beriladigan qismdan keyingi ishlov berish ( toza suv bilan yuvish → quritish).
1. Yog'ni olib tashlang. Eritma odatda issiq gidroksidi kimyoviy yog'sizlantirish eritmasi bo'lib, harorati 60 daraja (bug 'isitish) va taxminan 20 daqiqa vaqt.
2. Issiq suv bilan yuvish. Harorat 60 daraja (bug 'isitish), vaqt 2 minut.
3. Rust removal. Using H2SO4 or HCl, such as hydrochloric acid rust removal solution, the total acidity of HCl should be ≥ 43 points; Free acidity>41 ball; 1,5% tozalash vositasi qo'shing; Xona haroratida 10-20 daqiqa yuving.
4. Sovuq suv bilan yuvib tashlang. 1 daqiqa davomida oqayotgan sovuq suv bilan yuving.
5. Fosfatlanish. O'rta haroratli fosfatlash (60 daraja 10 daqiqa davomida fosfatlash) yordamida fosfatlash eritmasi sotiladigan tayyor mahsulot sifatida ishlatilishi mumkin.
Yuqoridagi jarayonni qum bilan tozalash → suv yuvish bilan ham almashtirish mumkin.
6. Passivatsiya. Fosfatlash eritmasiga mos keladigan preparatlarni qo'llang (fosfatlash eritmasini sotuvchi ishlab chiqaruvchi tomonidan taqdim etiladi) va uni xona haroratida 1-2 daqiqaga qoldiring.
7. Anodik elektroforez. Elektrolitlar tarkibi: H08-1 qora elektroforetik bo'yoq, qattiq tarkibning massa ulushi 9% -12%, distillangan suvning massa ulushi 88% -91%. Voltaj: (70 ± 10) V; Vaqt: 2-2,5 daqiqa; Bo'yoq harorati: 15-35 daraja ; Bo'yoq eritmasining pH qiymati: 8-8.5. Ish qismi yivga kirganda yoki undan chiqqanda quvvatni o'chirishni unutmang. Elektroforez jarayonida bo'yoq plyonkasi qalinlashganda oqim asta-sekin kamayadi.
8. Toza suv bilan yuving. Oqayotgan sovuq suvda yuving.
9. Quritish. Tandirda (165 ± 5) daraja haroratda 40-60 daqiqa davomida pishiring.

VI PVD
PVD - bu vakuum sharoitida past kuchlanish va yuqori oqim yoyi deşarj texnologiyasidan foydalanishni nazarda tutuvchi jismoniy bug'ning cho'kishi qisqartmasi. Gazni chiqarish maqsadli materialni bug'lantirish va bug'langan moddani ham, gazni ham ionlashtirish uchun ishlatiladi. Elektr maydonining tezlashtiruvchi ta'siri bug'langan moddani va uning reaktsiya mahsulotlarini ishlov beriladigan qismga joylashtirish uchun ishlatiladi. Jismoniy bug'larni joylashtirish texnologiyasi oddiy jarayonga ega, atrof-muhitni yaxshilaydi, ifloslanishsiz, kamroq materiallarni iste'mol qiladi, bir xil va zich plyonka hosil qiladi va substratga kuchli yopishadi. Ushbu texnologiya aerokosmik, elektronika, optika, mashinasozlik, qurilish, engil sanoat, metallurgiya, materiallar va boshqa sohalarda keng qo'llaniladi. Aşınma qarshilik, korroziyaga chidamlilik, bezak, o'tkazuvchanlik, izolyatsiya, foto o'tkazuvchanlik, piezoelektriklik, magnitlanish, moylash, o'ta o'tkazuvchanlik va boshqalar kabi xususiyatlarga ega kino qatlamlarini tayyorlashi mumkin.
7, elektrokaplama
Elektrokaplama - elektroliz printsipidan foydalangan holda ma'lum metall yuzalarga boshqa metallar yoki qotishmalarning yupqa qatlamini qoplash jarayoni. Bu metall yoki boshqa moddiy komponentlar yuzasiga metall plyonkani biriktirish uchun elektrolizdan foydalanadigan jarayon bo'lib, shu bilan metallning oksidlanishini (masalan, zang) oldini oladi, aşınma qarshiligini, o'tkazuvchanligini, aks ettirish qobiliyatini, korroziyaga chidamliligini (masalan, mis sulfat) va estetikani oshirish. Ko'pgina tangalarning tashqi qatlami ham elektrolizlangan.
8, qirqish
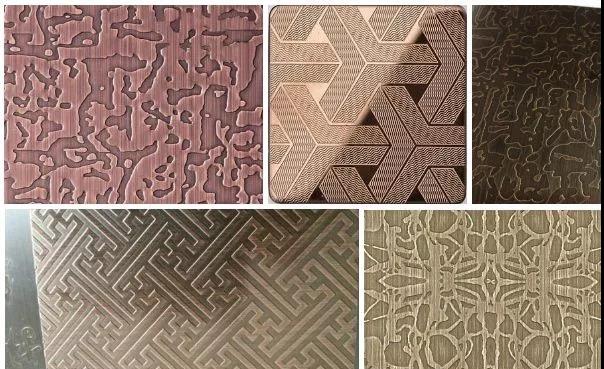
Fotokimyoviy qirqish deb ham ataladigan, odatda eching deb ataladigan bo'lsak, ta'sir qilish plitasini yaratish va ishlab chiqishdan so'ng yopishtiriladigan maydondagi himoya plyonkani olib tashlash va eritma korroziyasining ta'siriga erishish uchun aşındırma paytida kimyoviy eritma bilan aloqa qilishni anglatadi. konkav qavariq yoki ichi bo'sh hosil qiluvchi effekt.
Jarayon oqimi:
Ta'sir qilish usuli: Grafikaga ko'ra, muhandislik materialni tayyorlash, material tayyorlash, materialni tozalash, quritish, plyonkani qo'llash yoki qoplash, quritish, ta'sir qilish, ishlab chiqish, quritish, chizish, plyonkani olib tashlash va OK hajmini aniqlaydi.
Ekranni bosib chiqarish usuli: kesish → plastinkani tozalash (zanglamaydigan po'lat va boshqa metall materiallar) → ekranni bosib chiqarish → o'yma → delaminatsiya → OK
9, Spray qoplamasi
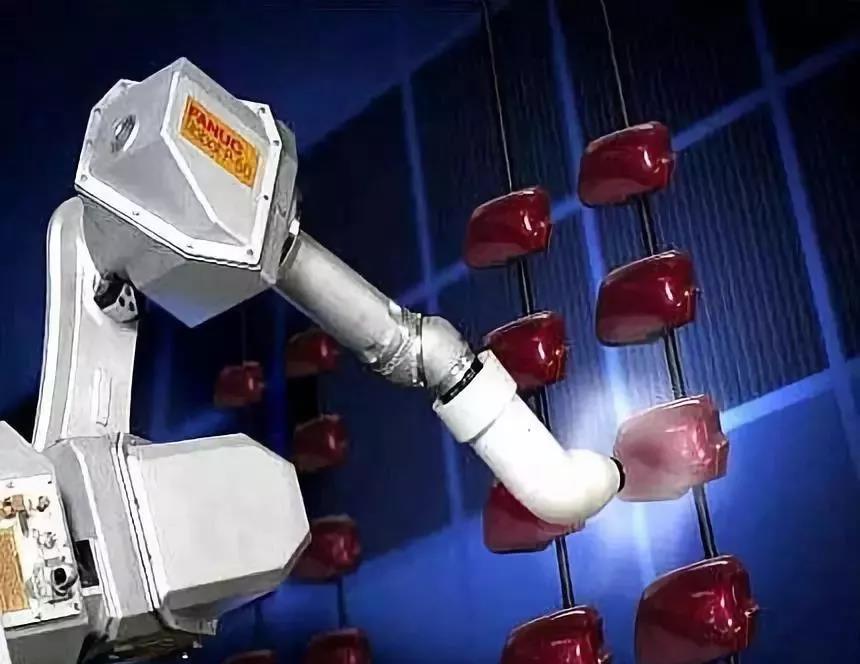
Spray qoplamasi bosim yoki markazdan qochma kuch yordamida bir xil va mayda tomchilarga tarqatish va ularni qoplangan ob'ekt yuzasiga qo'llash uchun purkagich yoki diskli atomizatordan foydalanadigan qoplama usulidir. Bu havo püskürtme, havosiz püskürtme, elektrostatik püskürtme va yuqorida aytib o'tilgan asosiy püskürtme shakllarining turli hosilaviy usullariga bo'linishi mumkin, masalan, yuqori oqim past bosimli atomizatsiya püskürtme, termal püskürtme, avtomatik püskürtme, ko'p guruhli püskürtme va boshqalar. Püskürtme operatsiyasi yuqori ishlab chiqarish samaradorligiga ega va qo'lda ishlash va sanoat avtomatizatsiyasini ishlab chiqarish uchun javob beradi. U apparat, plastmassa, mebel, harbiy sanoat, kemalar va boshqa sohalarda keng qo'llaniladi. Hozirgi kunda eng keng tarqalgan qoplama usuli hisoblanadi; Püskürtme operatsiyasi bir milliondan yuz darajagacha bo'lgan ekologik talablarga ega bo'lgan changsiz ustaxonani talab qiladi. Püskürtme uskunasiga purkagich, purkagichni bo'yash xonasi, bo'yoq bilan ta'minlash xonasi, quritish pechi / quritish pechi, purkagichni tashish uskunasi, tumanni tozalash va oqava suvlarni tozalash uskunalari va chiqindi gazni tozalash uskunalari kiradi. Yuqori oqim va past bosimli atomizatsiya püskürtme, past atomizatsiya bosimi va past havo oqimi tezligiga olib keladi. Past atomizatsiya qoplamasining ishlash tezligi qoplamaning qoplangan ob'ekt yuzasidan qayta tiklanishi holatini yaxshilaydi. Bo'yash darajasi oddiy havo bilan püskürtme 30% dan 40% gacha 65% dan 85% gacha ko'tarildi. Qoplamani teri yuzasiga purkagich yoki purkagich yordamida engil teriga seping.
10, lazerli o'ymakorlik
Lazerli o'yma yoki lazer belgilari sifatida ham tanilgan, bu optik printsiplardan foydalanadigan sirtni qayta ishlash jarayonidir.
Fokus nuqtasida lazer tomonidan chiqariladigan yuqori intensivlikdagi fokuslangan lazer nuridan foydalanish Belgilashning ta'siri sirt moddalarining bug'lanishi orqali chuqur moddalarni ta'sir qilish yoki yorug'lik energiyasi orqali sirt moddalarida kimyoviy va fizik o'zgarishlarni keltirib chiqarish yoki yonib ketishdir. yorug'lik energiyasi orqali ba'zi moddalar va ularni "o'yib" yoki yorug'lik energiyasi orqali ba'zi moddalarni yoqish va kerakli chizilgan grafik va matnni ko'rsatish.


