


Burilish sirtining silliqligini qanday yaxshilash mumkin
Torna operatsiyalarining nozik ishlov berish bosqichida operatorlar uchun eng kam talab qilinadigan narsa sirtni ishlov berish sifati pastligi sababli qismlarni hurda qilishdir. Zavodlar, shuningdek, sirt silliqligini yaxshilash va mijozlar talablarini qondirish uchun ko'plab omillarni hisobga olishlari kerak. Tegishli pichoqlar va kesish parametrlari juda muhim, ammo sirt silliqligini yaxshilash uchun keng qamrovli yondashuvni qo'llash ham shunday.
1.
Kompleks yondashuvni qabul qilish
Qo'pol ishlov berishdan nozik ishlov berishgacha bo'lgan barcha bosqichlarni hisobga olish muhimdir, chunki ular bir-biriga bog'liq, o'zaro bog'liq va o'zaro bog'liqdir. Misol uchun, qo'pol ishlov berishni boshlashdan oldin, nozik ishlov berish va yarim nozik ishlov berish uchun marjni qoldirishni hisobga olishingiz kerak.
Yuqori sifatli sirt qoplamasini ta'minlash uchun operatorlar qo'pol va yarim aniq ishlov berish bosqichlarida tegishli miqdordagi materialni olib tashlashlari kerak, shunda nozik ishlov berish minimal yoki minimal xatolar bilan amalga oshirilishi mumkin. Har qanday muammo sirt sifati yomonlashishiga olib kelishi mumkin.
Dag'al ishlov berish birlashmasi bo'sh qo'shimchaning ko'p qismini qayta ishlaydi, shuning uchun nozik ishlov berish vositasi bosimga ega bo'lmaydi. Qo'pol ishlov berish to'lovini oqilona moslashtirish, shuningdek, nozik ishlov berish asbobining muddatidan oldin shikastlanishining oldini oladi. Ko'pgina zavodlar qo'pol ishlov berish uchun ko'proq tajovuzkor besleme parametrlaridan foydalanishni afzal ko'radi, bu esa qismlar devorlarida kattaroq burmalarga olib kelishi va sindirishni qiyinlashtirishi mumkin.
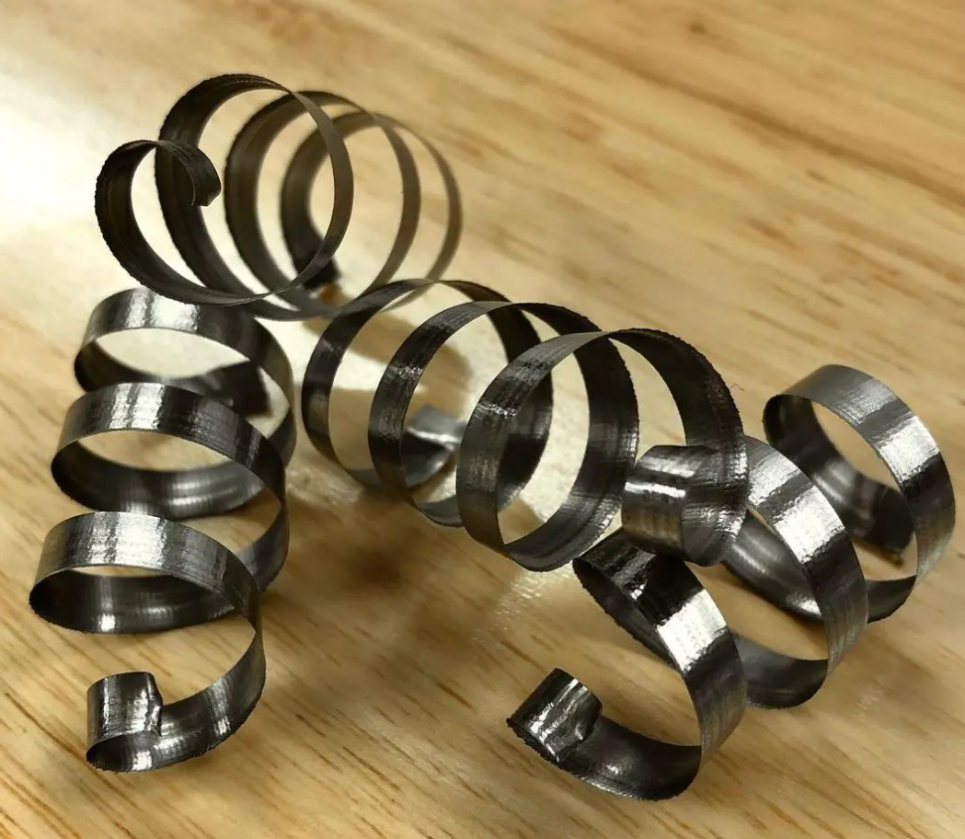
Agar nozik ishlov berish jarayonida bu burmalar qismlarda topilsa, ular juda qattiq bo'lishi mumkin (natijada chiplar to'planib qoladi), bu esa pichoqning juda qisqa umriga olib keladi. Dag'al ishlov berish asboblari tirqish va burmalarni olib tashlash uchun dasturlashtirilgan bo'lishi kerak va nozik ishlov berish bosqichi uchun yaxshi ishlov berilgan sirtni ta'minlashi kerak.
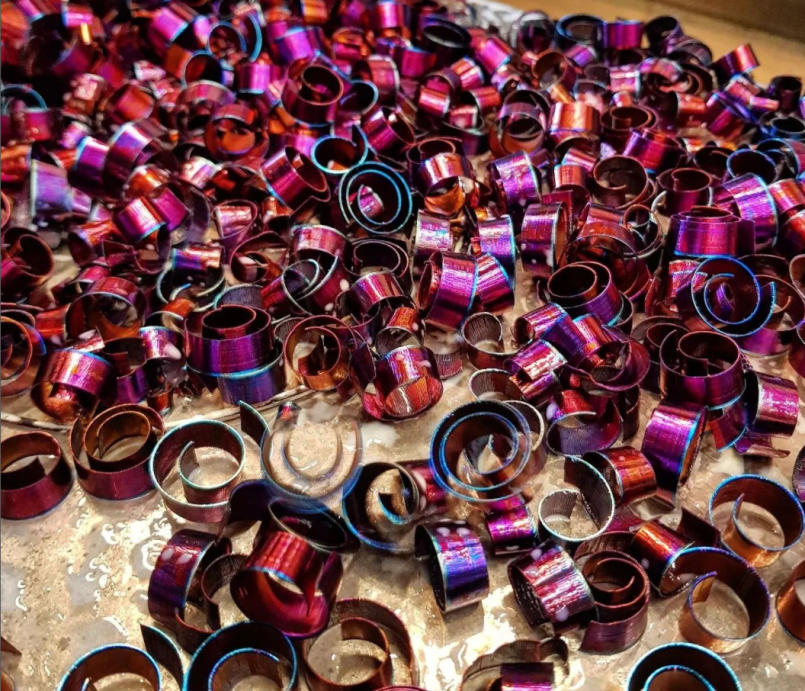
Oddiy ishlaydigan dastgoh yoki yumshoq po'latdan tornalash jarayoniga qarasangiz, operator kerakli sirt qoplamasiga erishish uchun dastlabki bosqichlarda etarli sirt qoplamasini ishlab chiqishi kerak. Agar siz qattiqlashtirilgan po'latdan yasalgan qismlarni o'rganishni boshlasangiz, issiqlik bilan ishlov berishdan oldin qo'pol prokatning sirt qoplamasi issiqlik bilan ishlov berishdan so'ng oxirgi sirt qoplamasiga katta ta'sir qiladi.
2.
Tegishli ozuqa va tezlikni tanlang
Nozik ishlov berish jarayonida siz yuqoriroq sirt besleme tezligidan foydalanasiz, buning natijasida tezroq tezlik va pastroq besleme tezligi bo'ladi. Bundan tashqari, umuman olganda, kesish chuqurligingiz kichikroq bo'ladi. Lekin bir xil darajada muhim, siz besleme tezligi kerakli sirt qoplamasiga mos kelishini ta'minlashingiz kerak. Besleme tezligi juda sekin bo'lsa, bu haddan tashqari ishqalanish va pichoqning erta aşınmasına olib kelishi mumkin, natijada sirt silliqligi yomon bo'ladi.
Tezroq kesish tezligi haroratni biroz oshirishga yordam beradi, natijada sirt yaxshilanadi. Bundan tashqari, materialning asbobning yuqori qismiga yoki yuzasiga yopishib qolishiga yo'l qo'ymaydi. Qo'pol ishlov berish ilovalari bilan solishtirganda, operator tezlikni biroz oshirishi kerak, lekin juda ko'p emas, aks holda bu teskari ta'sirga ega bo'ladi. Pichoqning yon tomonida chip konlari mavjud bo'lsa, besleme tezligini oshirish kerak.
Qo'pol ishlov berish ilovalari bilan solishtirganda, ko'plab brendlar tezlikni pasaytirishga moyildirlar, bu esa nozik ishlov berish operatsiyalarida keng tarqalgan xatodir. Yuqori sifatli sirtga erishish uchun tezlikni oshirish kerak.
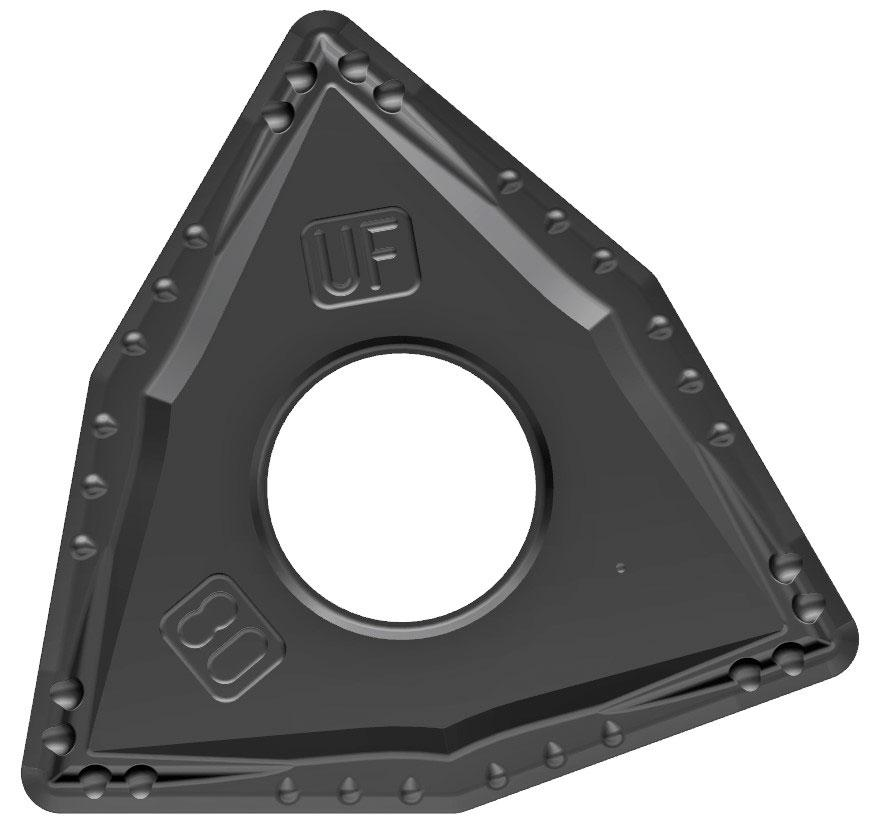
Haddan tashqari o'lchovli bardoshlik bilan asbob ushlagichining yivi pichoq (masalan, WNMG pichog'i) va asbob ushlagichi yivi o'rtasidagi aloqa maydonini qisqartiradi, bu esa asbob ushlagichining yivining harakatlanishiga olib keladi. Bu mikro tebranishlarni keltirib chiqarishi mumkin, bu esa sirt silliqligiga salbiy ta'sir qiladi.
To'g'ri kesish chuqurligini aniqlash burilish jarayonining barqarorligiga yordam beradi. Juda kichik kesish chuqurligi asbob uchi radiusi barcha kuchlarni komponentga radial tarzda qo'llashiga olib kelishi mumkin, bu tebranish va sirt silliqligiga salbiy ta'sir ko'rsatishi mumkin.
Bundan tashqari, haddan tashqari kesish chuqurligini qo'llashni tavsiya etmaslik kerak, chunki ko'pchilik materiallar qo'pol va oraliq ishlov berish bosqichlarida olib tashlanishi kerak. Siz odatda engil kesish chuqurligini va pastroq besleme tezligini xohlaysiz.
3.
Kesish asboblarining tegishli markasini tanlang
Brendli pichoqlardan foydalanish yaxshiroq kesish natijalarini olishga yordam beradi. Boshqa tomondan, pichoq ishlab chiqaruvchilari bilan yangi ilovalarni muhokama qilish qaysi pichoq tornalash operatsiyalarida yuqori sifatli sirt qoplamasini ishlab chiqarishini aniqlashga yordam beradi va shu bilan tegishli pichoqni tanlashga yordam beradi. Qayta ishlash shartlari va qism materiallari qaysi pichoq turiga mos kelishini aniqlaydi, ammo nozik ishlov berish bosqichida ba'zi umumiy xususiyatlar tavsiya etilishi mumkin.
Qismning geometrik shakli imkon bergan ekan, nozik ishlov berishda odatda kattaroq radiuslarga afzallik beriladi. Kattaroq radius materialni deyarli tozalagich kabi samaraliroq tekislashga yordam beradi. Kattaroq asbob uchi radiusidan foydalanib, yuqori sirt sifatini saqlab qolgan holda besleme tezligini biroz oshirishingiz mumkin. Biroq, yupqa devorli ilovalarda kichikroq asbob uchi radiuslari radiusli kesish kuchlarini kamaytirishi mumkin, bu esa egilish va tebranishga olib kelishi mumkin va shu bilan sirt silliqligiga salbiy ta'sir qiladi.
Pichoqning shakli dastlabki chip shakllanishiga va sirt silliqligiga sezilarli ta'sir ko'rsatadi.
4.
Jilovlash pichoqlarining ishlov berishdagi roli
Brendli pichoqlardan foydalanish yaxshiroq kesish natijalarini olishga yordam beradi. Boshqa tomondan, pichoq ishlab chiqaruvchilari bilan yangi ilovalarni muhokama qilish qaysi pichoq tornalash operatsiyalarida yuqori sifatli sirt qoplamasini ishlab chiqarishini aniqlashga yordam beradi va shu bilan tegishli pichoqni tanlashga yordam beradi. Qayta ishlash shartlari va qism materiallari qaysi pichoq turiga mos kelishini aniqlaydi, ammo nozik ishlov berish bosqichida ba'zi umumiy xususiyatlar tavsiya etilishi mumkin.
Qismning geometrik shakli imkon bergan ekan, nozik ishlov berishda odatda kattaroq radiuslarga afzallik beriladi. Kattaroq radius materialni deyarli tozalagich kabi samaraliroq tekislashga yordam beradi. Kattaroq asbob uchi radiusidan foydalanib, yuqori sirt sifatini saqlab qolgan holda besleme tezligini biroz oshirishingiz mumkin. Biroq, yupqa devorli ilovalarda kichikroq asbob uchi radiuslari radiusli kesish kuchlarini kamaytirishi mumkin, bu esa egilish va tebranishga olib kelishi mumkin va shu bilan sirt silliqligiga salbiy ta'sir qiladi.
Pichoqning shakli dastlabki chip shakllanishiga va sirt silliqligiga sezilarli ta'sir ko'rsatadi.
5.
Tegishli chipni sindirish yivini tanlang
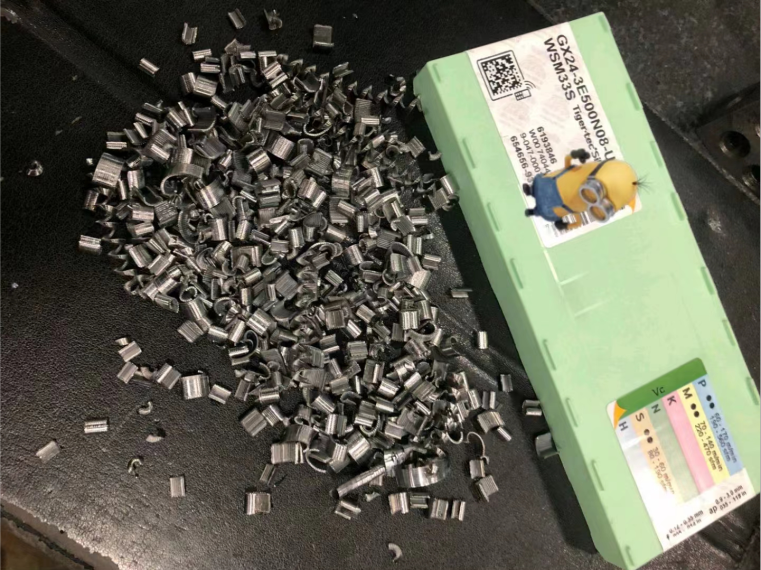
Tegishli chip to'sarni tanlash ham asosiy nuqta hisoblanadi. Pichoq kesishda ishtirok etganda, pichoqning yuqori yuzasi to'g'ridan-to'g'ri materialni qayta ishlash va chip maydoniga bog'liq. Shuning uchun, agar siz pastroq besleme tezligida sayozroq kesish chuqurligiga ega bo'lsangiz, chip yivi yuqori besleme tezligida chuqurroq kesish chuqurligini olishdan farq qiladi. Material uchun mos chip sindirish yivini tanlashingiz kerak, chunki chiplarni sindirish, ayniqsa, bir nechta qismlarda izchil va yaxshi sirt qoplamasini saqlab qolish uchun juda muhimdir.
6.
Qoplama qanchalik nozik bo'lsa, shuncha yaxshi bo'ladi
Ushbu jarayonda e'tibordan chetda qolgan jihat, pichoqning darajasi, ayniqsa, qoplama bilan bog'liq bo'lsa, sirt silliqligiga qanday ta'sir qiladi.
Jismoniy bug 'cho'ktirish (PVD) va kimyoviy bug'larni biriktirish (CVD) qoplamalari haqida gap ketganda, CVD qoplamalari ko'pincha PVD qoplamalariga qaraganda ancha qalinroq bo'ladi. Yupqaroq qoplamalar bilan solishtirganda, qalinroq qoplamalar yuqori sifatli sirt qoplamasini ishlab chiqarishda katta qiyinchiliklarga duch keladi va bu har doim ham shunday bo'ladi. Qoplamaning yopishqoqligi tufayli PVD CVD qoplamasiga qaraganda yaxshiroq sirt silliqligini ishlab chiqaradi. PVD pichoqlari barcha sirtlarda to'liq qoplamaga ega, kimyoviy bug 'birikishi esa mikro geometriyadagi qoplamani kamaytiradi va shu bilan mikro geometriya shaklini o'zgartiradi.
7.
Chiplarni qanday boshqarish kerak
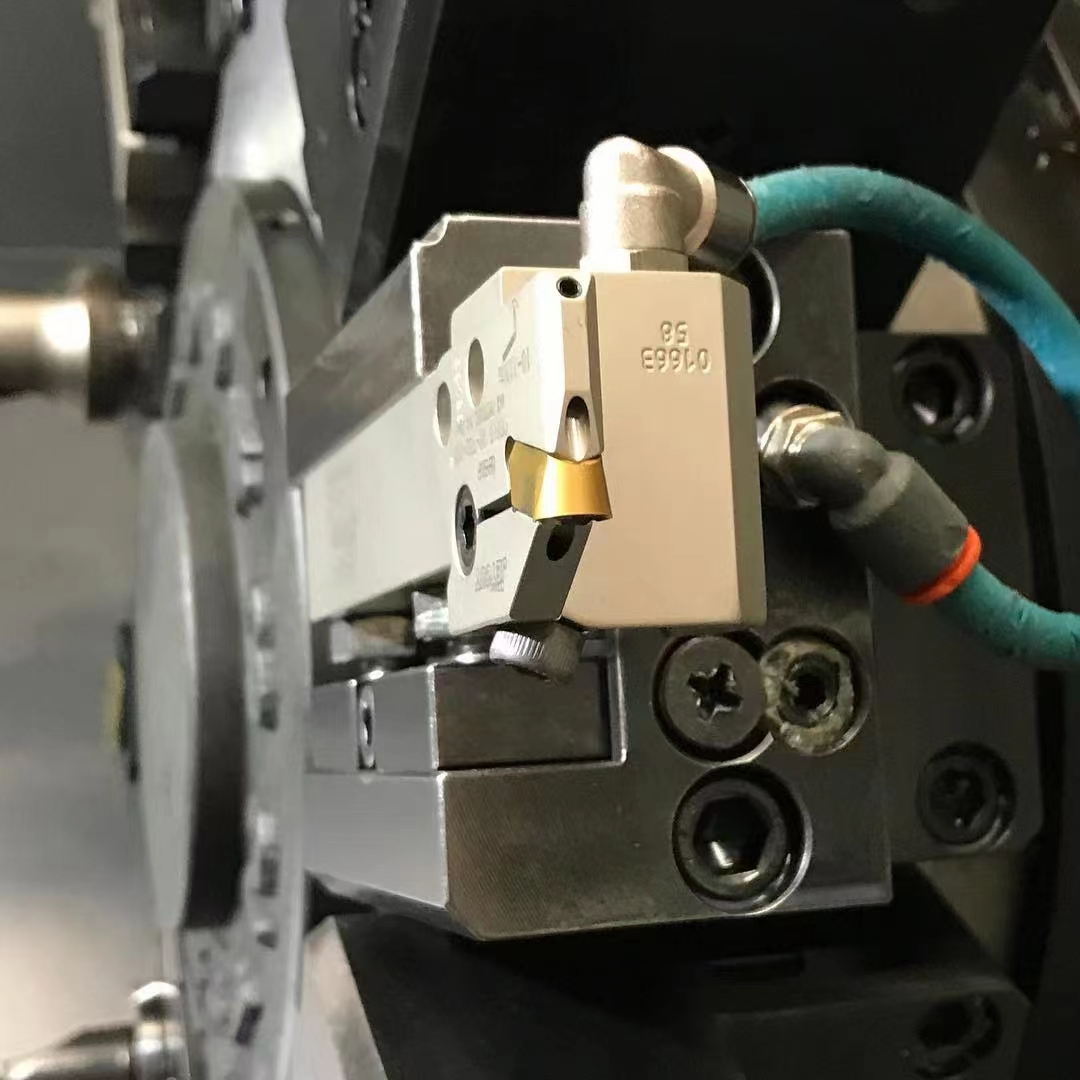
Ko'pgina burilish operatsiyalari uchun yuqori bosimli sovutish moslamasini to'g'ridan-to'g'ri chiqib ketish tomoni bilan tekislash tavsiya etiladi. Bu kesish joyidan chiplarni olib tashlashga yordam beradi. Chip nazorati yuqori sifatli silliqlikni saqlash uchun juda muhimdir. Chiplarni olib tashlash asbobning chiplarga yana tegishiga yo'l qo'ymasligi mumkin, bu esa asbobning chiqib ketish tomoniga zarar etkazishi mumkin. Bundan tashqari, chiplarning asbob atrofida kıvrılmasına va ishlov beriladigan qismning yuzasida harakatlanishiga yo'l qo'ymaslik mumkin, bu esa tirnalgan yoki parlatishda nuqsonlarga olib kelishi mumkin.
"Sovutish suyuqligi qismlar va asboblarning sovishini saqlab turishga yordam beradi, shuning uchun siz tezroq tezlikda kesishingiz mumkin. Agar uskuna yuqori bosimli sovutishdan foydalana olmasa, an'anaviy yoki ichki sovutish usullari ham eng yaxshi tanlovdir."
Sovutish suyuqligi barcha ilovalar uchun tavsiya etilmaydi. Qattiqlashtirilgan materiallarni tornalash uchun - HRC50 dan yuqori bo'lgan har qanday material sopol asbob sovutgichidan foydalanishdan qochish kerak, chunki u asbobni issiqlik zarbasiga olib keladi, bu esa asbobning sinishiga olib kelishi mumkin. Biroq, agar material yumshoq tomonda bo'lsa, seramika pichoqlari sovutish suvi uchun ishlatilishi mumkin.
Chip nazorati juda muhim, chunki bu jarayonda biz chiplardan issiqlikni yo'qotishimiz kerak. Lekin siz hali ham etarlicha katta kesish maydoniga muhtojsiz. Agar kesish maydoni kamaytirilsa, kesish joyidan olinadigan issiqlik massasi kamayadi va siz kimyoviy eskirish, yon va chuqurning aşınma ta'sirini pichoqqa ko'ra boshlaysiz. Sirtni parlatish haqida o'ylaganingizda, chiplarni boshqarish haqiqatan ham qiyin bo'ladi. Shuning uchun siz to'g'ri geometrik shaklni tanlashingiz va berilgan dastur uchun mos kesish parametrlarini saqlashingiz kerak.
8.
Qattiqlik ham juda muhimdir
Ko'pchilik asboblar ushlagichi va armatura yuqori sifatli sirtga erishishda muhim rol o'ynashiga rozi. Agar armatura etarlicha qattiq bo'lmasa, u tebranishga olib kelishi mumkin, bu esa silliqlikka ta'sir qilishi mumkin. Pichoq qisqichining qattiqligini saqlab qolish uchun imkon qadar qisqa bo'lishini ta'minlash bir xil darajada muhimdir. Nozik ishlov berish jarayonida tebranish bo'lmasligi uchun ishlov beriladigan qism va kesish asboblari etarli darajada qo'llab-quvvatlanishi kerak.
Ko'pchilik o'ylamasligi mumkin bo'lgan narsa - bu pichoqni pichoq ushlagichiga qanday joylashtirish. Pichoq klipining dizayni muhim rol o'ynashi mumkin. Haddan tashqari ochiq pichoq qisqich yivi pichoq va pichoq qisqich yivi (masalan, WNMG pichog'i) o'rtasidagi aloqa joyini qisqartiradi va shu bilan pichoq qisqich yiviga harakatni keltirib chiqaradi. Bu mikro tebranishlarni keltirib chiqarishi va sirt silliqligiga salbiy ta'sir ko'rsatishi mumkin.
Kesuvchi asbob ustidagi harakat, shuningdek, qismlarning o'lchovli bardoshliligini saqlab qolishni qiyinlashtiradi. Asbob ushlagichi pichoqning o'lchamli bardoshliligiga mos kelishi va yaxshi holatda saqlanishi kerak. Hech qanday aşınma yoki deformatsiya bo'lmasligi kerak, chunki hatto eng kichik harakat ham salbiy oqibatlarga olib kelishi mumkin.
9.
Yaxshi ishlov berish usullariga muvofiq foydalaning
Yaxshi sirtga erishishning eng yaxshi usuli pichoq ishlab chiqaruvchisidan boshlash va ularning tavsiyalarini qabul qilishdir, bu yaxshi boshlanish bo'ladi. Sinovni kesish paytida biz tuzatishlar kiritishimiz mumkin, ammo bu takliflar faqat tajribali operatorlar uchun mos keladi, shuning uchun kundalik hayotda ko'proq professional bilimlarni to'plash muhimdir.
Nozik ishlov berish uchun musbat burchakka burchakka ega pichoqni tanlash afzaldir. Old burchak materialni kesish uchun o'tkir pichoqni yaratishga yordam beradi. Dag'al ishlov berish bosqichida manfiy burchak burchagidan foydalanish tavsiya etiladi, chunki u ko'proq materialni olib tashlash uchun chiqib ketish qirrasi orqasida ko'proq kuch qo'llaydi va nozik ishlov berish bosqichi uchun yaxshi boshlanish nuqtasini ta'minlaydi.
Bu erda e'tiborga olish kerak bo'lgan yana bir narsa - yo'naltiruvchi kuch. Yakuniy bosqichda siz qismning eksenel yo'nalishi bo'ylab imkon qadar ko'proq kuch qo'llashingiz kerak, chunki bu sizga kerakli barqarorlikni beradi. Kirish burchagi 0 darajaga yaqin boʻlgan pichoqni tanlash sizga oʻq boʻylab koʻproq kuch olish imkonini beradi, lekin yuqori sifatli sirtga erishish uchun pichoqning orqa boʻshligʻini ham oshirish kerak boʻladi.
Tangensial kuch ishlov berish jarayonida muhim omil hisoblanadi. Eksenel kuch va radial kuchning kombinatsiyasi bo'lgan tangensial kuchni burilish paytida doimiy deb hisoblash mumkin. Agar operatsiya eksenel kuchni oshirsa, ular radial kuchning ta'sirini kamaytiradi, bu ularga yaxshi tolerantlikni saqlashga va mikro tebranishlarni kamaytirishga imkon beradi, chunki u tabiiy beqarorlikni kamaytiradi. Jarayonning qo'pol va yarim nozik ishlov berish bosqichlarida bu e'tiborga olinadigan omil emas.
Nihoyat, shuni ta'kidlash kerakki, asbobni kesish yo'nalishi ham muhim ahamiyatga ega. Ishlash kuchi qismning yaxshi qo'llab-quvvatlanadigan qismiga yo'naltirilganligiga ishonch hosil qilishingiz kerak. Qo'llab-quvvatlash ramkasidan uzoqda ishlov berish tebranishga olib kelishi mumkin, bu asbobning ishlash muddatiga ham ta'sir qilishi mumkin va sizning sirt silliqligingiz albatta ta'sir qiladi.


