


Deformatsiyani qanday engish mumkin? Yupqa devorli qismlarni CNC torna qilish ko'nikmalari
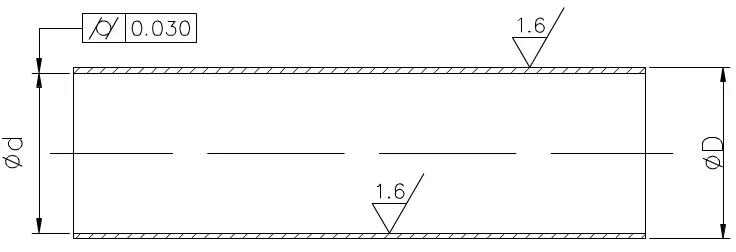
Kesish jarayonida yupqa devorli konstruktsiyalar kesish kuchlarining ta'sirida deformatsiyaga moyil bo'lib, buning natijasida kichik markazlar va katta uchlari bo'lgan elliptik yoki bel shaklidagi tuzilmalar paydo bo'ladi. Bundan tashqari, ishlov berish jarayonida issiqlikning yomon tarqalishi tufayli, yupqa devorli gilzalar termal deformatsiyaga moyil bo'lib, qismlarga ishlov berish sifatini ta'minlashni qiyinlashtiradi. Rasmda ko'rsatilgan qismlar nafaqat qisqich uchun noqulay, balki ishlov berish sohasida ham ishlov berish qiyin. Maxsus yupqa devorli sleeve va himoya milni loyihalash kerak.
Jarayon tahlili
Chizmada ko'rsatilgan texnik talablarga muvofiq, ishlov beriladigan qism choksiz po'lat quvurlar yordamida qayta ishlanadi va ichki teshik va tashqi devorning sirt pürüzlülüğü Ra1,6 m m. Bunga burilish orqali erishish mumkin, lekin ichki teshikning silindrsimonligi 0.03 mm, bu yupqa devorli qismlar uchun yuqori talabdir. Ommaviy ishlab chiqarishda jarayon yo'nalishi taxminan quyidagicha: kesish - issiqlik bilan ishlov berish - avtomobilning oxirgi yuzi - avtomobilning tashqi doirasi - avtomobil ichki teshigi - sifatni tekshirish.
"Ichki teshikni qayta ishlash" jarayoni sifatni nazorat qilishning kalitidir. Tashqi doira va yupqa devorli korpusni hisobga olmaganda, ichki teshikni kesishda 0.03 mm silindrni ta'minlash qiyin.
Avtomobil teshiklarining asosiy texnologiyalari
Teshiklarni burishning asosiy texnologiyasi ichki teshikni burish vositasining qattiqligi va chiplarini olib tashlash muammolarini hal qilishdir. Ichki teshikni burish moslamasining qattiqligini oshirish uchun quyidagi choralarni ko'rish kerak:
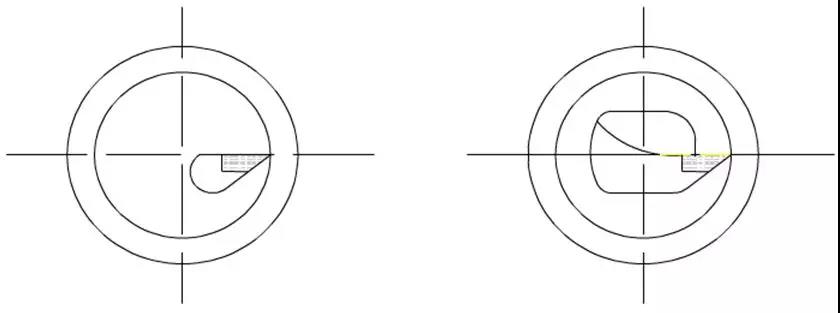
(1) Asbob ushlagichining tasavvurlar maydonini iloji boricha oshirishga harakat qiling. Odatda, ichki teshik burilish moslamasining uchi asbob ushlagichining ustida joylashganki, chap rasmda ko'rsatilganidek, asbob ushlagichining ko'ndalang kesimi teshik kesimining 1/4 qismidan kam bo'ladi. Ichki teshikni burish moslamasining uchi asbob ushlagichining markaziy chizig'ida joylashgan bo'lsa, o'ngdagi rasmda ko'rsatilganidek, teshikdagi asbob ushlagichining ko'ndalang kesimini sezilarli darajada oshirish mumkin.
(2) Torna dastgohi ushlagichining qattiqligini oshirish va kesish jarayonida tebranishlarni kamaytirish uchun asbob ushlagichining uzaytirish uzunligi ishlov beriladigan qismning uzunligidan iloji boricha 5-8 mm uzunroq bo'lishi kerak.
Chipni olib tashlash muammosini hal qiling
Asosiy nazorat kesish oqimining yo'nalishi bo'lib, qo'pol burilish asbobi chipning ishlov beriladigan sirtga (old chip) oqib chiqishini talab qiladi. Shuning uchun, quyidagi rasmda ko'rsatilganidek, ijobiy chekka moyillik burchagiga ega bo'lgan ichki teshikni burish moslamasi ishlatiladi.

Nozik burilishda chiplar chiplarning oldingi qatorining markaziga qarab oqishi talab qilinadi (teshik markazidan chiplarni olib tashlash). Shuning uchun, asbobni silliqlashda, chiqib ketish tomonining silliqlash yo'nalishiga e'tibor berish kerak va chipni olib tashlash usuli eğimli yoy bo'ylab oldinga siljishi kerak. Quyidagi rasmda ko'rsatilganidek, YA6 nozik torna asboblari uchun qotishma sifatida ishlatiladi. Hozirgi vaqtda M turi yaxshi egilish kuchiga ega, aşınmaya bardoshli, zarba chidamliligi, shuningdek, po'lat bilan yopishish va haroratga qarshilik ko'rsatadi.
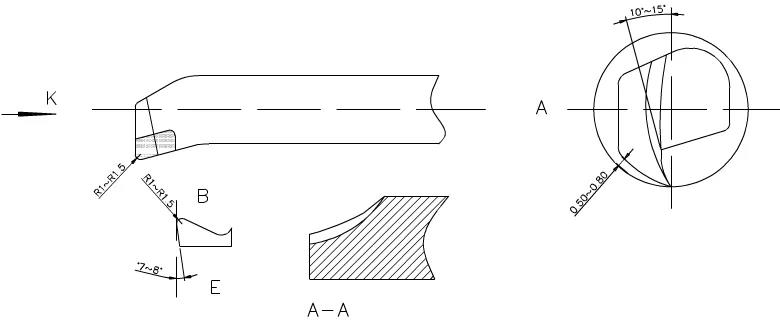
Silliqlashda old burchak 10 daraja -15 daraja dumaloq yoy burchagiga, orqa burchak esa 0 masofaga yaxlitlanadi.5-0. Ishlov berish yoyi bo'yicha devordan 8 mm (asbobning pastki chizig'i soat yo'nalishi bo'yicha yoyda). K-yo'nalishdagi kesish burchagi § 0.5-1, chip qirrasining B nuqtasi bo'ylab silliqlangan qirrasi R1-R1.5. Ikkilamchi orqa burchakni 7 daraja -8 darajaga silliqlash mos keladi va E ichki chetining AA nuqtalari chiplarni tashqariga chiqarish uchun yaxlitlanadi.
Qayta ishlash usuli
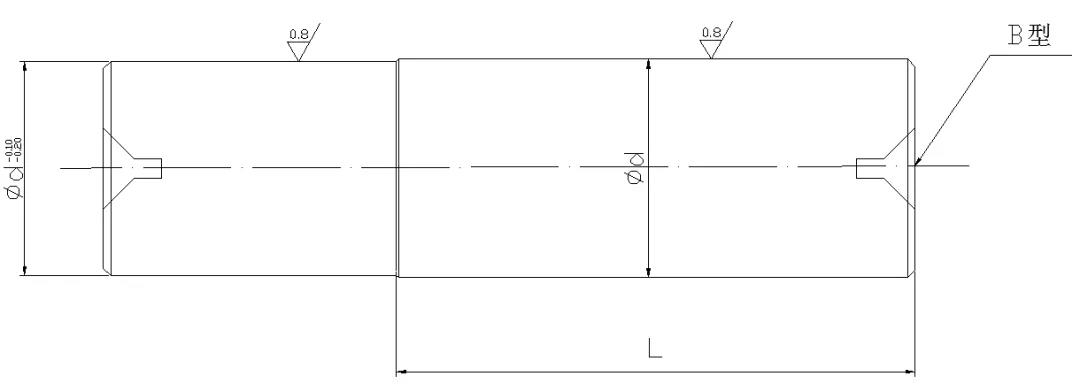
(1) Qayta ishlashdan oldin himoya milni qilish kerak. Milni himoya qilishning asosiy maqsadi - yupqa devorli gilzaning ichki teshigini asl o'lchami bilan qoplash, tashqi doirani deformatsiyasiz qayta ishlash uchun old va orqa uchlari bilan mahkamlash va tashqi doirani qayta ishlashning sifati va aniqligini ta'minlash. Shunday qilib, himoya milni qayta ishlash yupqa devorli korpuslarni qayta ishlash jarayonida hal qiluvchi qadamdir.
45 # uglerodli konstruktiv yumaloq po'lat, milya himoyasi blankalarini qayta ishlash uchun ishlatiladi; Mashinaning so'nggi yuzi ikkala uchida B shaklidagi yuqori teshiklari bilan jihozlangan, tashqi doirasi qo'pol va 1 mm bo'lgan. Issiqlik bilan ishlov berish, ishlov berish, shakllantirish va nozik ishlov berishdan so'ng, silliqlash uchun 0,2 mm bo'sh joy qoldiring. Ezilgan yuzani HRC50 qattiqligi bilan qayta issiqlik bilan ishlov bering va keyin uni quyidagi rasmda ko'rsatilganidek, tashqi silindrsimon maydalagich yordamida maydalang. Aniqlik talablarga javob beradi va u tugagandan so'ng foydalaniladi.
(2) Ish qismini bir martalik ishlov berishni ta'minlash uchun bo'sh joy uchun siqish joyi va kesish joyi qoldirilishi kerak.
(3) Birinchidan, qo'pol embrionni issiqlik bilan ishlov bering va uni HRC28-30 qattiqligiga (ishlov berish oralig'ida) sozlang.
(4) Burilish moslamasi C620 ni qabul qiladi. Birinchidan, oldingi uchi mil konus holatida o'rnatiladi. Yupqa devorli yengni qisishda ishlov beriladigan qismning deformatsiyasini oldini olish uchun quyidagi rasmda ko'rsatilganidek, ochiq halqali qalin gilza qo'shiladi.
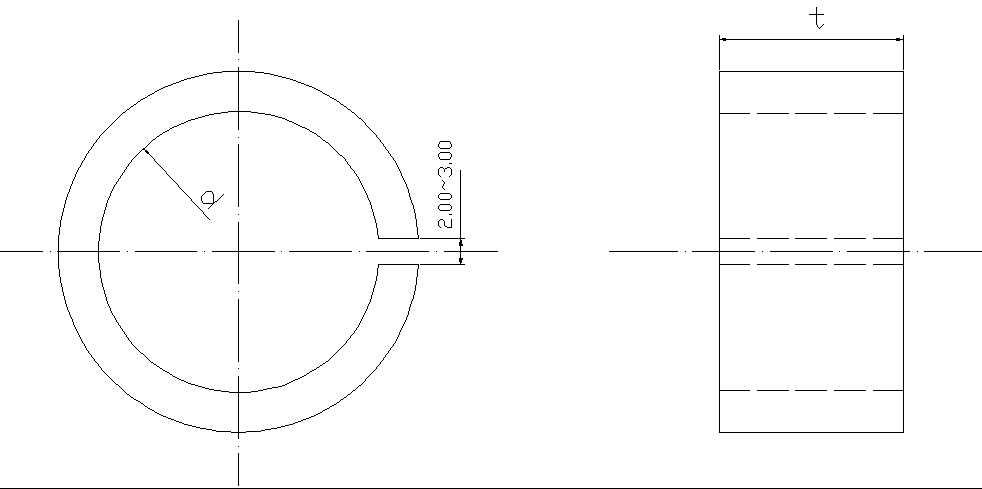
Ommaviy ishlab chiqarishni saqlab turish uchun yupqa devorli korpusning tashqi doirasining bir uchi bir xil o'lchamdagi d ga qayta ishlanadi va o'lchagich t eksenel qisqich bilan mahkamlanadi. Yupqa devorli korpus avtomobilning ichki teshigi sifatini yaxshilash va hajmini saqlab qolish uchun siqiladi. Kesish issiqligining paydo bo'lishini hisobga oladigan bo'lsak, ishlov beriladigan qismning kengayish hajmini tushunish qiyin. Ish qismining termal deformatsiyasini kamaytirish uchun etarli miqdorda chiqib ketish suyuqligini quyish kerak.
(5) Ish qismini mahkam bog'lash, so'nggi yuzini burish va ichki doirani qo'pol ravishda aylantirish uchun avtomatik markazlashtiruvchi uch jag'li shtutserdan foydalaning. Aniq burilish uchun 0.1-0.2 mm bo'sh joy qoldiring va himoya milining haddan tashqari sig'ishi va pürüzlülüğü talablariga javob berish uchun kerakli kesish chegarasini ishlov berish uchun uni nozik torna asbobi bilan almashtiring. Ichki teshikni burish moslamasini echib oling, himoya milni oldingi uchiga joylashtiring, uzunlik talablariga muvofiq quyruq o'rindig'ining uchi bilan mahkamlang, tashqi doirani taxminan aylantirish uchun tashqi aylana burilish moslamasini almashtiring va keyin uni mos keladigan tarzda aylantiring. chizmaga qo'yiladigan talablar. Tekshiruvdan o'tgandan so'ng, kerakli uzunlik o'lchamiga ko'ra kesish uchun kesish pichog'idan foydalaning. Ishlov beriladigan qismning kesilishi singan holda tekis bo'lishi uchun ishlov beriladigan qismning oxirgi yuzini tekis qilish uchun kesuvchi qirrani qiyshaytirish kerak; Kichkina maydalangan himoya milning qismi kesish va bo'shliqlarni qoldirishdir. Ish qismining deformatsiyasini kamaytirish, tebranishning oldini olish va kesish paytida tushish va to'qnashuvni oldini olish uchun himoya milya kichik maydalangan.
Xulosa
Yupqa devorli qoplamalarni qayta ishlashning yuqoridagi usullari talablarga javob bermaydigan deformatsiya yoki o'lchov va shakldagi xatolar muammosini hal qildi. Amaliyot shuni ko'rsatdiki, ishlov berish samaradorligi yuqori, uni ishlatish oson va uzunroq yupqa devorli qismlarni qayta ishlash uchun mos keladi. O'lchamlarni nazorat qilish oson va ikkinchi darajali tugatishga erishiladi. Partiya ishlab chiqarish ham amaliyroq.


